- Services d'impression 3D

- Services d'usinage CNC

- Services de coulée sous vide

- Services de finition de surface

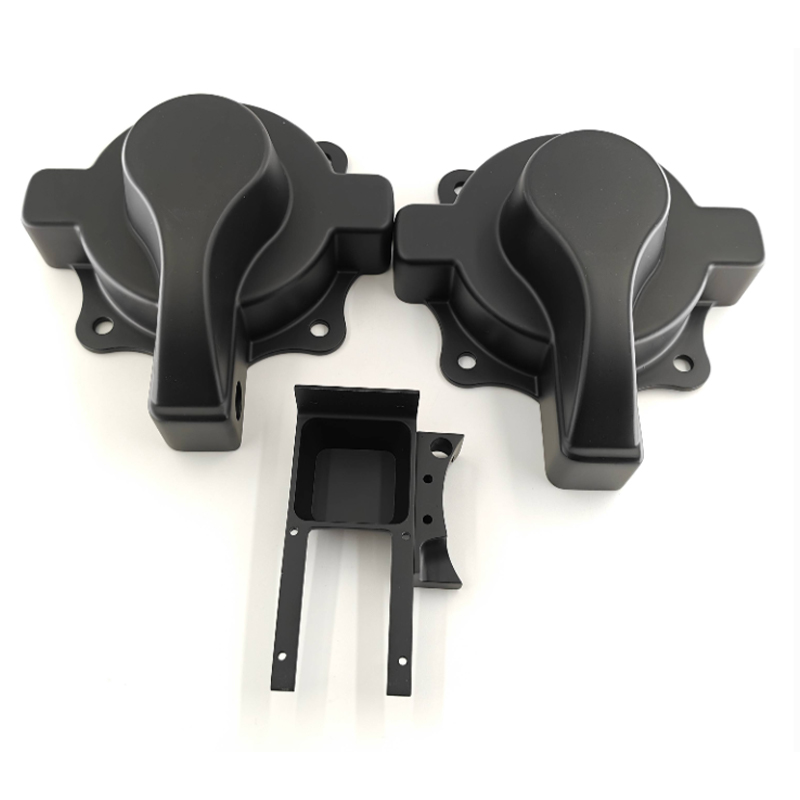
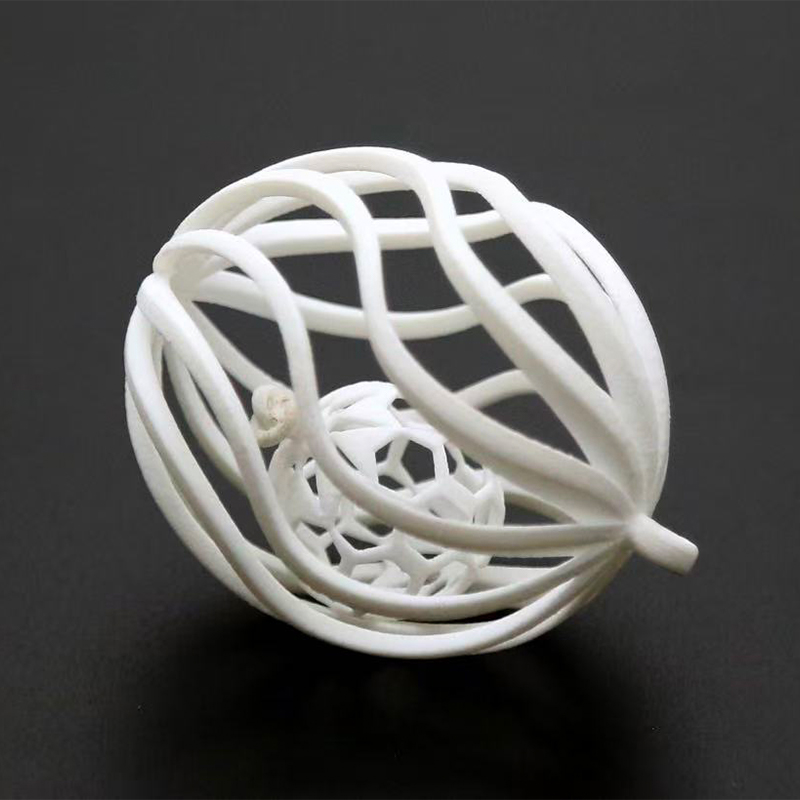
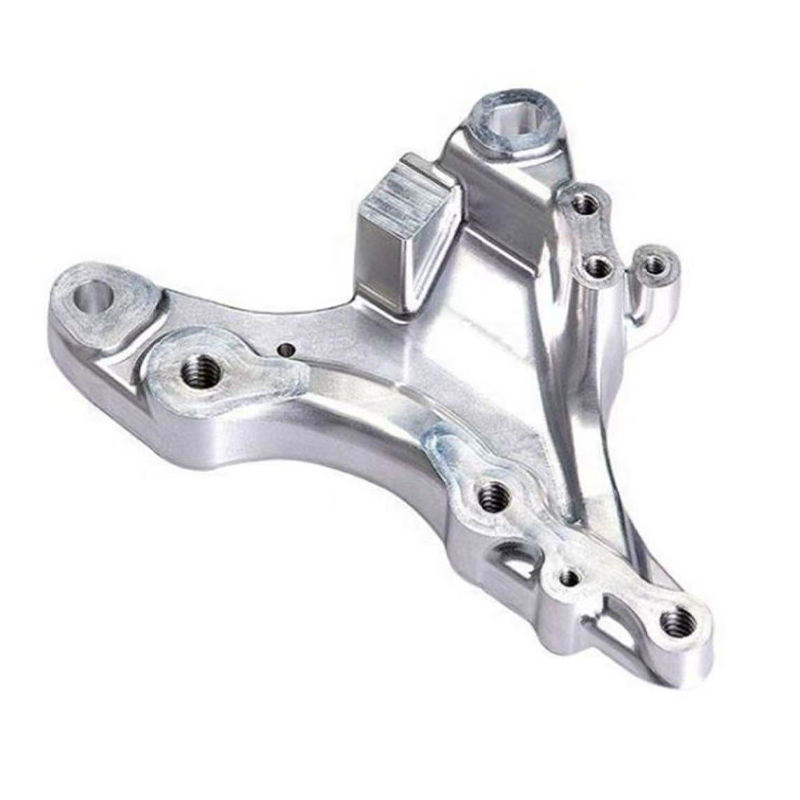
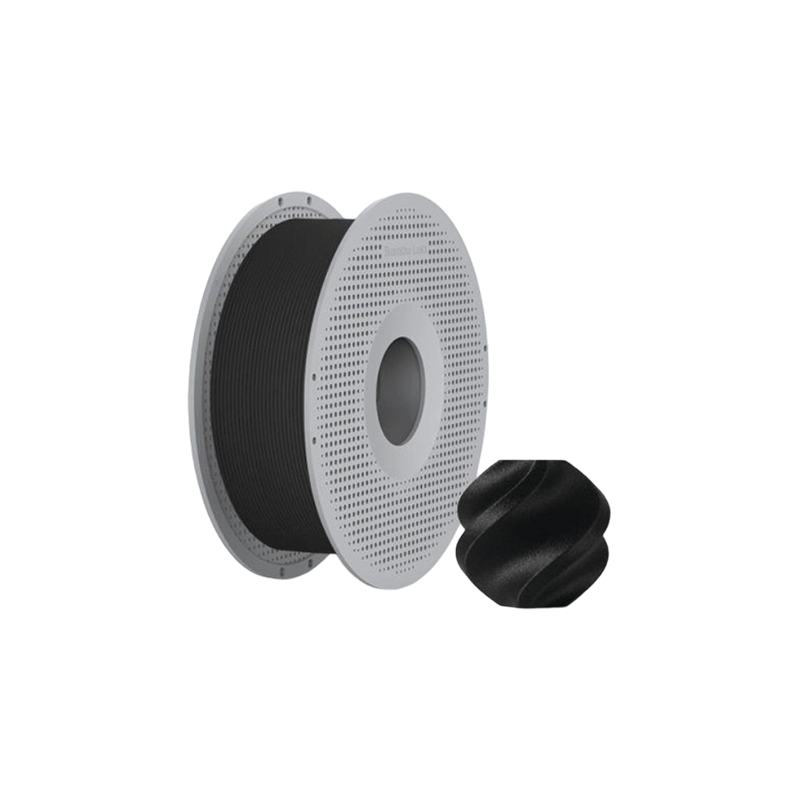
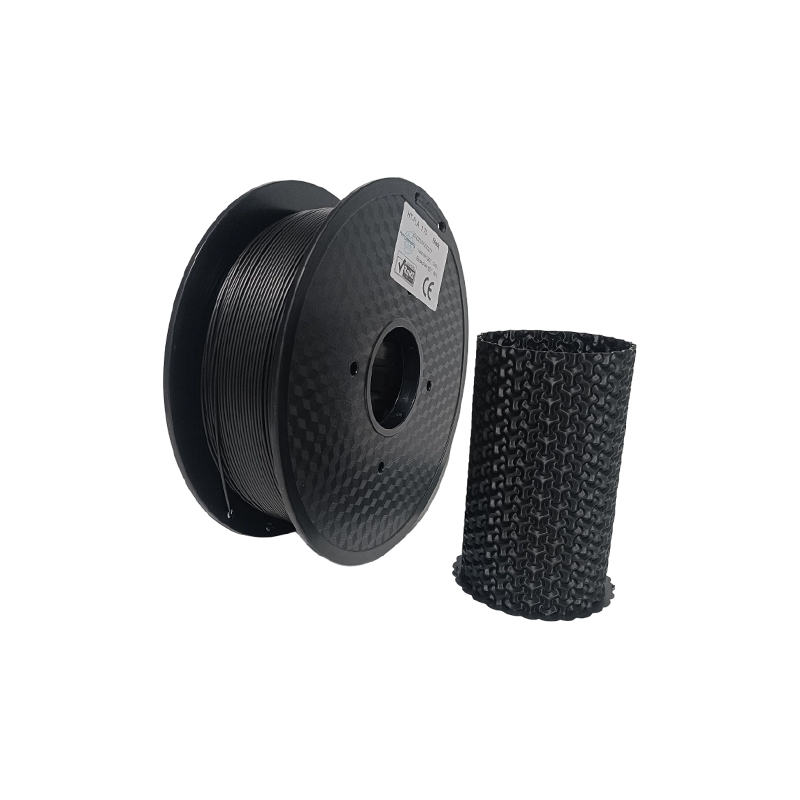
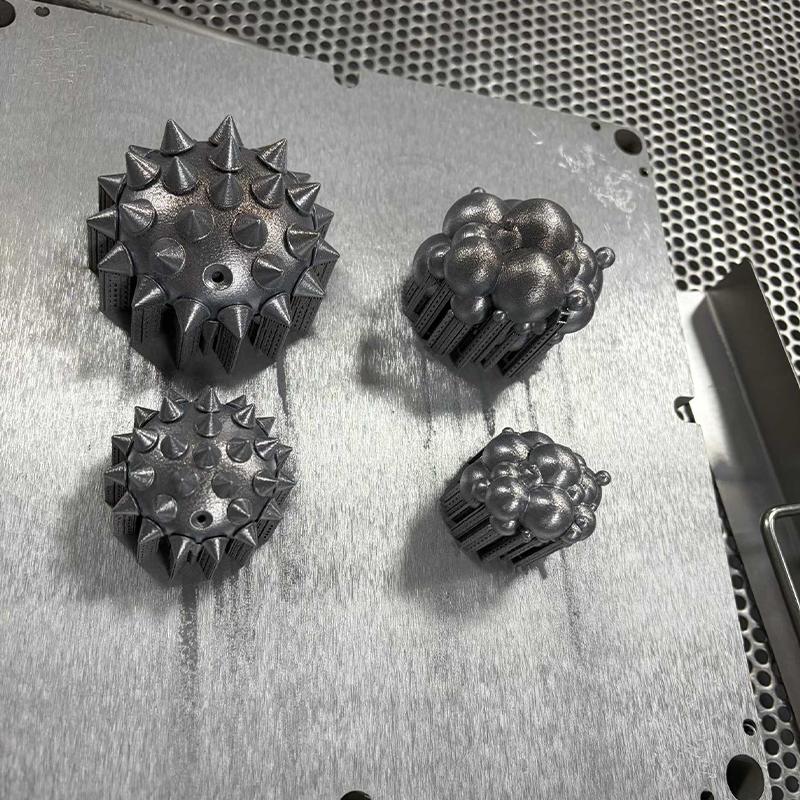
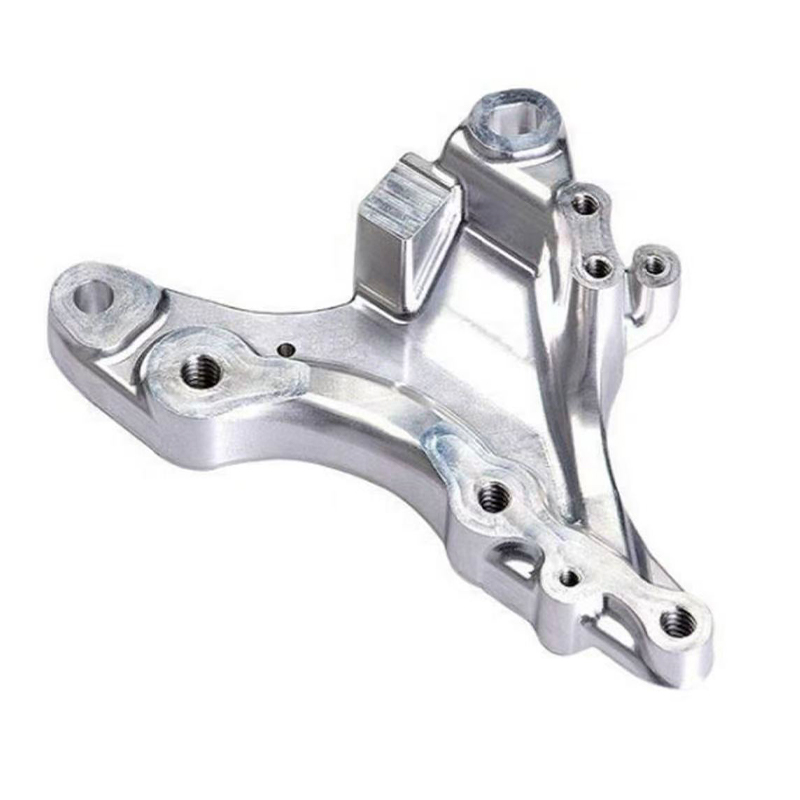
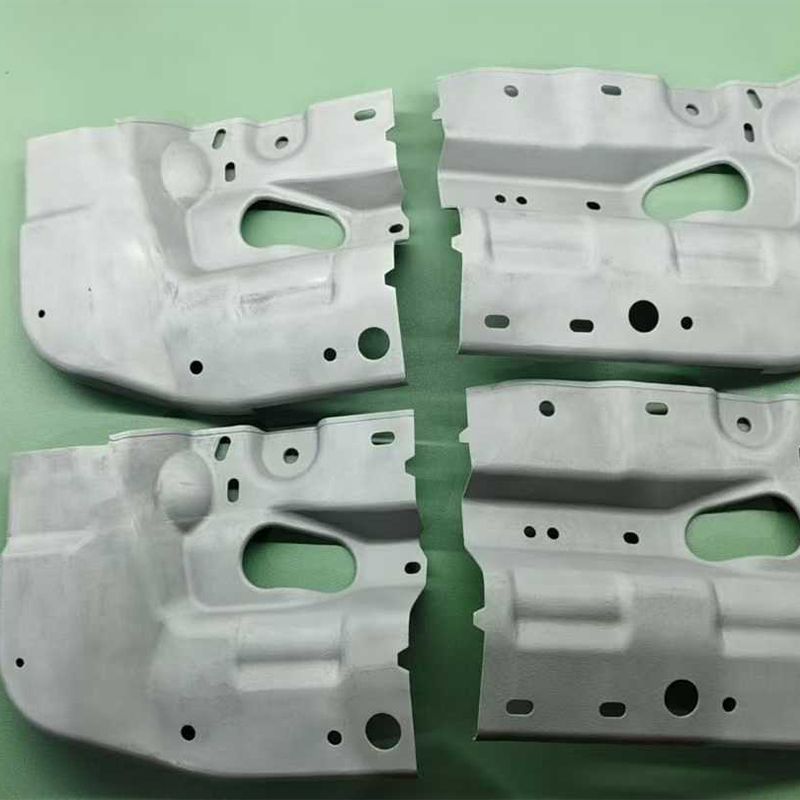
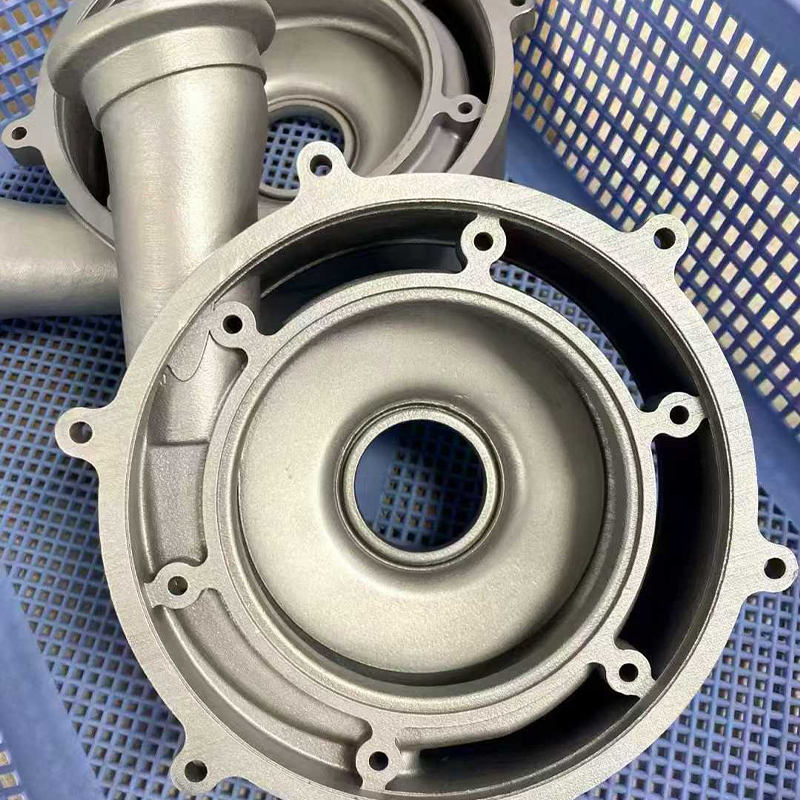
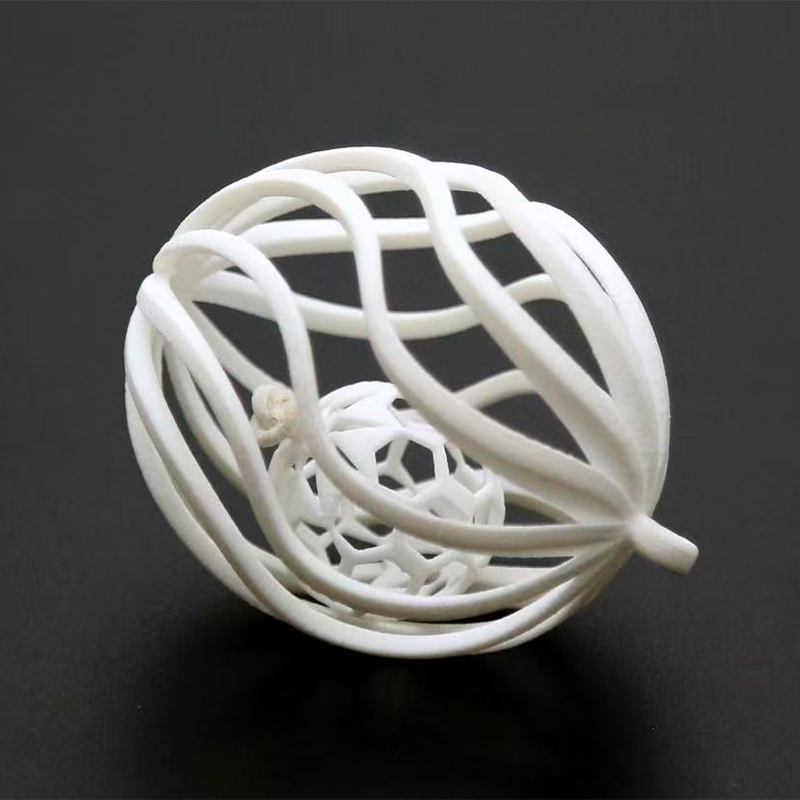
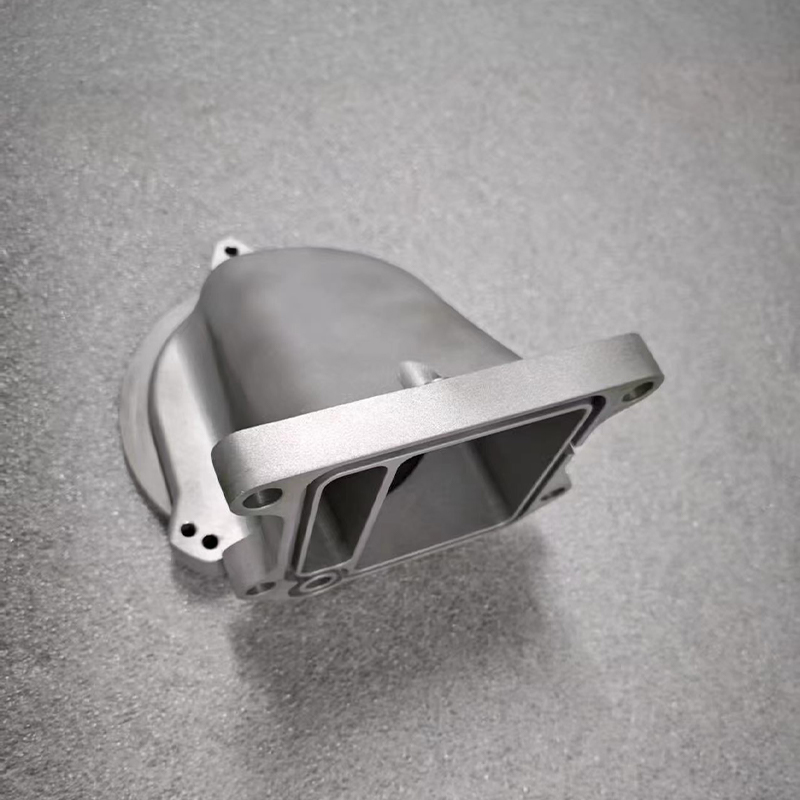
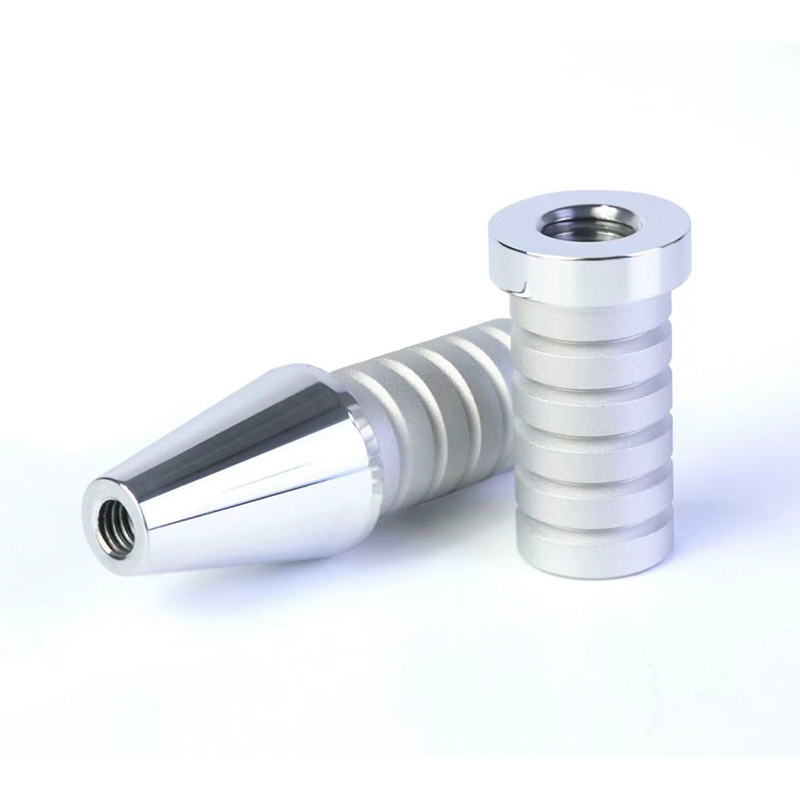
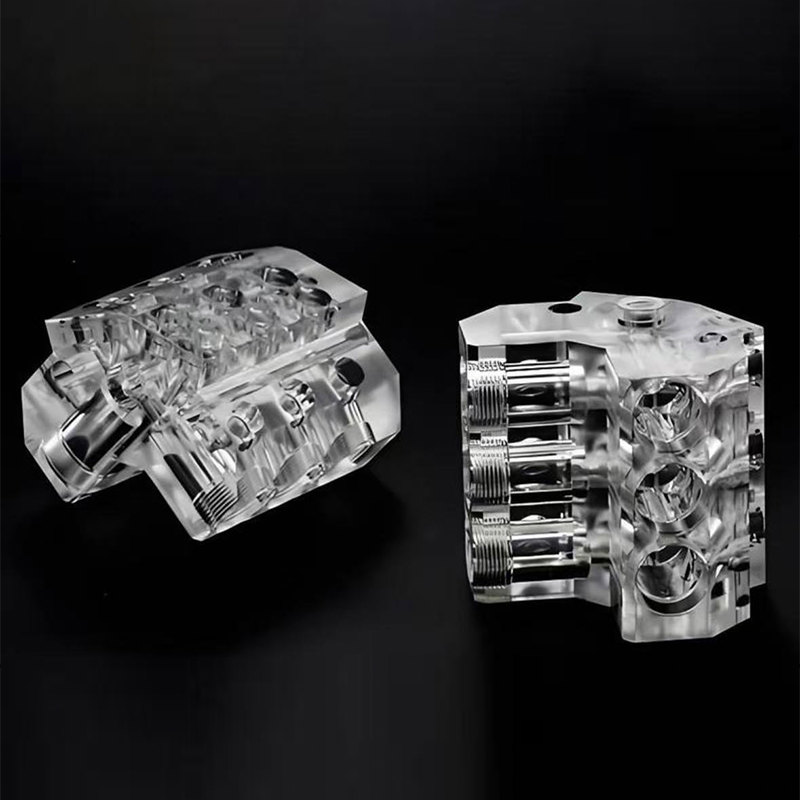
Guide d'impression 3D FDM, de fraisage CNC, de tournage et de coulée sous vide en Chine
La réponse directe : choisir entre FDM, CNC et coulée sous vide
Si vous comparez un fdm Prestation d'impression 3D Par rapport au fraisage CNC, au tournage CNC ou à la coulée sous vide pour une pièce à venir, la décision se résume à trois facteurs : la rapidité avec laquelle vous avez besoin d'un objet physique, le degré de tolérance réel qui doit être serré et si la géométrie est rotationnelle, prismatique ou organique. L'impression plastique FDM est le moyen le plus rapide et le plus économique de conserver une forme dans votre main en une journée, le fraisage CNC est l'outil idéal pour les pièces prismatiques avec des faces plates, des poches et des trous qui exigent une réelle tolérance, le tournage CNC est inégalé pour les composants cylindriques et à symétrie de révolution, et la coulée sous vide est le bon choix au moment où un maître validé doit devenir vingt copies identiques ou plus. . Aucune de ces quatre routes ne remplace les autres ; chacun couvre une géométrie et une fenêtre de volume distinctes, et les quatre couvrent ensemble presque toutes les pièces qu'une conception mécanique produira jamais.
Une courte règle de base : optez pour la capacité du service d'impression 3D plastique lorsque la pièce est complexe, de faible volume et indulgente en matière de tolérance ; faites appel à une usine de services de fraisage CNC lorsque des faces plates, des poches, des fentes ou des trous précis définissent la pièce ; faites appel à une entreprise de tournage CNC lorsque la pièce est un arbre, une bague, une broche ou toute autre forme cylindrique ; et contactez un fabricant de moulage sous vide personnalisé une fois qu'un seul échantillon approuvé doit devenir un lot de pièces fonctionnelles cohérentes, pouvant être peintes. Une usine de fraisage CNC de précision personnalisée en Chine qui exploite également le FDM et le moulage sous vide sous un même toit permet à une seule pièce de suivre la combinaison de ces itinéraires dont elle a réellement besoin, sans changement de fournisseur à chaque étape.
Les sections ci-dessous expliquent chaque processus en détail, les comparent aux données réelles de tolérance et de coût, et expliquent comment les pièces en silicone moulées sous vide et moulées par compression étendent cette même plate-forme à la production en petits lots.
Impression 3D plastique FDM : géométrie rapide et économique pour l'itération
La modélisation par dépôt fondu construit des pièces en extrudant couche par couche de filaments thermoplastiques fondus à travers une buse chauffée. Il s’agit du processus additif le plus largement déployé au monde pour une raison simple : l’équipement est fiable, la gamme de matériaux est large et une usine chinoise de services d’impression 3D plastique FDM peut transformer un fichier de conception en une pièce physique plus rapidement que presque n’importe quelle autre voie de fabrication. Cela fait du service d'impression FDM le choix par défaut pour les premiers modèles conceptuels, gabarits, fixations, maquettes de boîtiers et toute pièce dont l'objectif est de vérifier l'ajustement et la forme plutôt que de certifier les performances mécaniques finales.
Des choix de matériaux qui comptent
Un fabricant chinois d'impression 3D en plastique FDM personnalisé stocke généralement de l'ABS pour une résistance à usage général, du PLA pour des modèles dimensionnellement stables à faible coût, du PETG pour un équilibre entre résistance et résistance à l'humidité, et des filaments techniques tels que le nylon, le polycarbonate et les composites chargés de fibre de carbone pour les pièces qui doivent survivre à une manipulation réelle et à une charge mécanique. L’adhésion des couches est directionnelle , ce qui signifie que les pièces FDM sont sensiblement plus résistantes lorsqu'elles sont chargées dans le plan de chaque couche que lorsqu'elles sont chargées à travers les limites des couches, de sorte qu'un fournisseur chinois compétent d'impression 3D de prototypes en plastique FDM orientera délibérément une pièce autour de son chemin de charge prévu plutôt que de l'imprimer dans la position qui utilise le moins de matériau.
La surface telle que construite présente des lignes de couche visibles à des résolutions typiques comprises entre 0,1 mm et 0,3 mm, plus grossières que les procédés à base de résine mais tout à fait acceptables pour les prototypes fonctionnels, les composants internes et les pièces destinées à être peintes après ponçage. Pour les applications où la texture visible est inacceptable, les services d'impression plastique recommandent généralement un procédé à base de résine ou de poudre de nylon, réservant le FDM pour ses véritables atouts : rapidité, faible coût par pièce à faible volume et une très large gamme de matériaux d'ingénierie accessibles.
Fraisage CNC : la norme pour les pièces de précision prismatiques
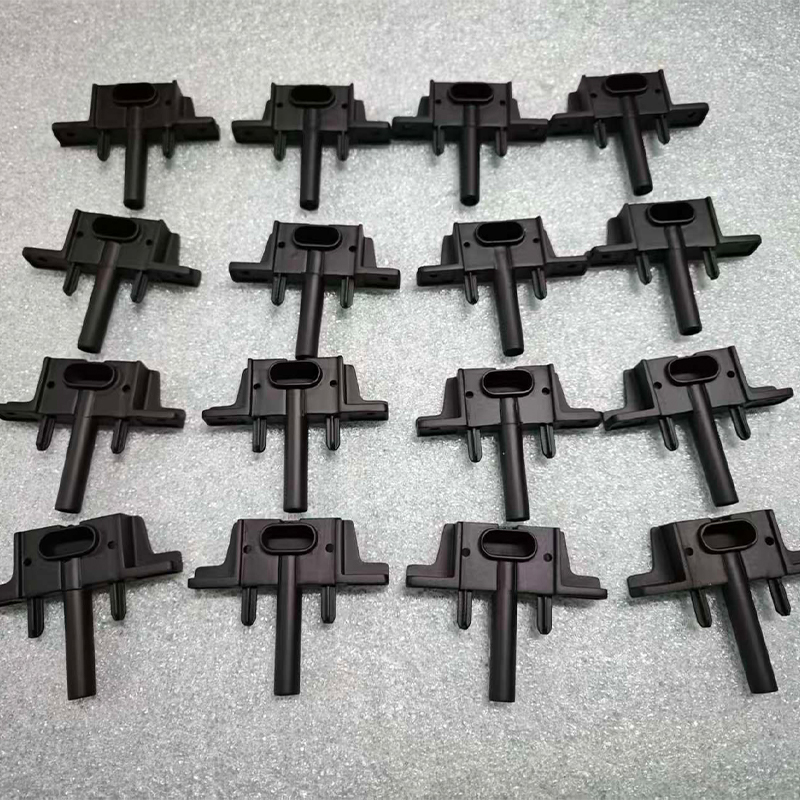
Le fraisage CNC élimine la matière d'un bloc solide à l'aide d'outils de coupe rotatifs guidés le long de trajectoires programmées, et reste la voie principale pour les pièces définies par des faces plates, des poches, des fentes, des trous précis et des caractéristiques de montage. Un fabricant de services de fraisage CNC en Chine travaille à partir de l'aluminium, de l'acier, de l'acier inoxydable, du laiton, du titane et d'une gamme de plastiques techniques, et le processus s'étend d'un simple prototype de fraisage CNC à des séries de production de milliers de pièces identiques.
Fraisage à trois axes ou multi-axes
Le fraisage standard à trois axes gère efficacement la majorité des géométries prismatiques et constitue l'épine dorsale de toute opération de fraisage CNC personnalisée. Les pièces présentant des caractéristiques sur plusieurs faces nécessitent cependant un repositionnement entre les opérations, à moins que l'atelier ne dispose d'une capacité à quatre ou cinq axes, et chaque repositionnement introduit une petite possibilité d'erreur d'empilement. Un département de fraisage CNC métal équipé de machines multi-axes peut maintenir des caractéristiques sur plusieurs faces dans un seul système de coordonnées en une seule configuration, ce qui améliore considérablement la relation entre ces caractéristiques par rapport à une pièce qui a été retournée et resserrée deux fois.
Là où le grand fraisage CNC change la conversation
Pour les plaques surdimensionnées, les supports structurels et les cadres de base, le fraisage CNC de grande taille dépend de machines de type portique à course prolongée plutôt que de centres d'usinage verticaux standard. La stabilité thermique devient la préoccupation dominante sur les grandes pièces , puisqu'une variation de température sur une plaque d'aluminium à l'échelle métrique peut déplacer une caractéristique de manière mesurable hors des tolérances avant que la pièce ne quitte la machine. C'est pourquoi les ateliers grand format sérieux usinent dans des environnements à température contrôlée et permettent au stock de se normaliser avant les coupes finales.
Tournage CNC : le bon processus pour la géométrie de rotation
Tournage CNC fait tourner une pièce contre un outil de coupe fixe ou mobile, ce qui en fait le processus naturel pour toute pièce fondamentalement cylindrique : arbres, bagues, broches, broches, rouleaux et raccords filetés. Une usine de service de tournage CNC en Chine maintient généralement des tolérances plus strictes et finit les surfaces sur les pièces en rotation de manière plus cohérente que le fraisage ne le pourrait jamais, car la rotation continue produit une surface naturellement uniforme plutôt qu'une série de passes d'outils discrètes.
Outillage dynamique et opérations combinées
Les centres de tournage modernes équipés d'outils dynamiques peuvent fraiser des méplats, percer des trous transversaux et couper des rainures de clavette sans transférer la pièce vers une fraiseuse séparée, ce qui est précisément ainsi qu'une entreprise de tournage CNC réduit le nombre de réglages requis par une pièce en rotation complexe. Ceci est important car le tournage de précision CNC dépend fortement du maintien d'une référence unique et ininterrompue depuis le stock de barres brutes jusqu'à la pièce finie ; chaque transfert supplémentaire entre machines est une autre chance de dérive de la concentricité.
Un fournisseur OEM de tournage CNC en Chine produisant de grands volumes d'une seule pièce rotative, telle qu'une bague ou une vis à épaulement, exécute généralement le travail sur un tour CNC avec alimentation en barres, permettant une production continue sans surveillance une fois le programme validé. En revanche, un fabricant chinois d'ODM de tournage CNC développant un nouveau composant de rotation à partir d'un concept client consacrera proportionnellement plus de temps à la vérification du premier article avant de s'engager dans cette exécution continue.
Fraisage et tournage côte à côte
Le tableau ci-dessous résume les domaines dans lesquels le fraisage et le tournage s'appliquent naturellement, pour aider une équipe de conception à acheminer une pièce vers le processus approprié avant qu'un devis ne soit demandé.
| Attribut | Fraisage CNC | Tournage CNC |
|---|---|---|
| Géométrie la mieux adaptée | Blocs, plaques, boîtiers prismatiques | Arbres, bagues, pièces rotatives |
| Tolérance typique | ±0,02 mm | ±0,01 mm sur le diamètre |
| Finition superficielle | Ra 1,6–3,2 µm | Ra 0,8–1,6 µm |
| Configurations typiques pour une pièce complexe | 2 à 4 (ou 1 avec 5 axes) | 1–2 avec outillage dynamique |
| Utilisation du matériel | Modéré, bloc de stock | Haute, barre de stock |
Le tableau clarifie un point que beaucoup de nouveaux acheteurs oublient : le tournage respecte généralement une tolérance diamétrale plus stricte que le fraisage sur une dimension linéaire équivalente, car une pièce en rotation contre un outil fixe supprime l'erreur de positionnement résultant du déplacement d'une fraise sur plusieurs axes. Le fraisage, en échange, offre une liberté géométrique que le tournage ne peut tout simplement pas : les poches, les bossages non cylindriques et les ensembles de fonctionnalités multifaces sont le territoire naturel du fraisage. Une pièce qui combine un corps cylindrique avec des éléments de montage plats, comme un support usiné avec un arbre à une extrémité, est souvent acheminée dans les deux processus en séquence. , tourné d'abord pour le corps rotatif, puis fraisé pour les méplats, les trous et les rainures de clavette qui terminent la pièce.
Fraisage CNC de précision : maintenir une tolérance qui compte vraiment
Le mot précision est utilisé de manière vague dans l’industrie, il vaut donc la peine de le définir concrètement. Un fabricant chinois d'usinage CNC de précision proposant un fraisage CNC de haute précision devrait être en mesure d'indiquer, sans hésitation, quelle tolérance son équipement détient sur un type de caractéristique spécifique, selon quelle méthode d'inspection et à quel niveau de confiance. Les réclamations du service de fraisage CNC de précision qui ne peuvent pas être étayées par un rapport de mesure et un instrument calibré ne méritent pas d'être invoquées pour un assemblage critique.
Qu'est-ce qui détermine réellement la précision sur une pièce fraisée
Quatre facteurs dominent les résultats réels du fraisage de précision : la rigidité et la stabilité thermique de la machine, la conception des fixations qui élimine le mouvement des pièces sous la charge de coupe, la sélection d'outils adaptée au matériau et à la profondeur des caractéristiques, et la mesure en cours de processus qui détecte la dérive avant qu'un lot entier ne soit affecté. Une pièce usinée dans une seule configuration sur une plate-forme rigide à 5 axes surpassera systématiquement la même pièce usinée dans quatre configurations distinctes sur une machine de base à 3 axes. , même lorsque les deux machines sont nominalement capables de la même précision de positionnement, car chaque événement de refixage réintroduit l'incertitude d'alignement.
Où les services de prototypage CNC s'intègrent dans la conversation sur la précision
La précision ne s’applique pas uniquement aux séries de production. Les services de prototypage CNC existent spécifiquement pour valider que les caractéristiques les plus strictes d'une conception peuvent réellement être conservées avant de s'engager dans un lot complet. Un seul prototype usiné avec précision, mesuré par rapport au dessin avec une machine à mesurer tridimensionnelle, en dit plus à une équipe de conception sur la fabricabilité que n'importe quelle simulation, et il est bien moins coûteux de découvrir un problème de tolérance sur une pièce que sur cinq cents.
Comparaison des délais de livraison entre FDM, fraisage, tournage et fonderie
Le graphique à barres horizontales ci-dessous compare le délai de livraison typique, depuis un fichier libéré jusqu'aux pièces emballées, à travers les quatre processus couverts jusqu'à présent, pour une pièce moyennement complexe dans un lot de vingt pièces.
La lecture de ce tableau parallèlement aux descriptions de processus précédentes clarifie une idée fausse courante : pour un lot de vingt pièces, la coulée sous vide n'est pas automatiquement l'option la plus rapide, car la construction du moule lui-même prend plusieurs jours avant que toute coulée puisse commencer. L'impression plastique FDM reste la voie la plus rapide pour cette taille de lot, en particulier parce que vingt pièces peuvent souvent être imbriquées et imprimées ensemble en un seul cycle de construction, en particulier pour les composants plus petits. Le tournage CNC termine avant le fraisage à cette taille de lot pour des pièces véritablement adaptées à un tour, reflétant l'efficacité de la production continue alimentée par barres une fois la première pièce validée. Le fraisage CNC se situe au milieu, sa position exacte dépendant fortement du nombre de configurations requises par la géométrie spécifique. Le chiffre de coulée sous vide ne doit pas être lu comme une faiblesse du procédé ; cela reflète plutôt que les sept jours incluent la construction du moule et que l'investissement en temps est rentable précisément lorsque le lot dépasse largement vingt pièces, comme l'a déjà montré l'analyse croisée précédente de cette série.
Coulée sous vide et résines polyuréthanes : multiplier une pièce validée
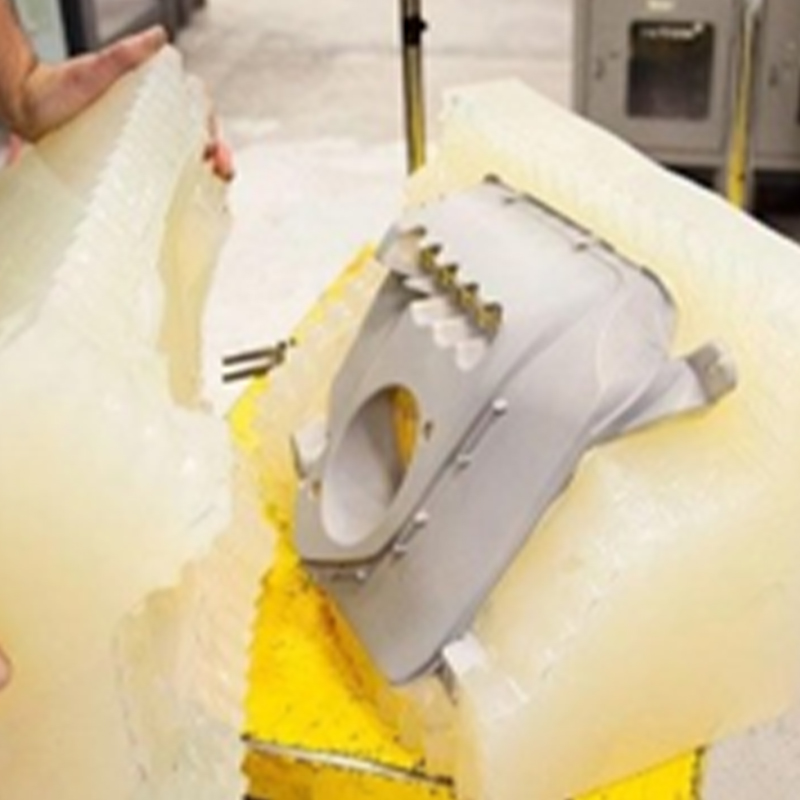
Une fois qu'une conception a été validée, sous forme de prototype usiné ou de modèle imprimé, un fabricant chinois de moulage sous vide personnalisé peut transformer cet échantillon unique approuvé en un lot cohérent sans le coût ni le délai d'exécution d'un outillage dur. Le processus commence par un modèle principal, le plus souvent une pièce usinée avec précision ou imprimée en résine, finie à la surface exacte requise par la pièce de production, puisque le moule en silicone reproduira fidèlement chaque détail de ce modèle, y compris toute imperfection.
Pourquoi le choix de la résine polyuréthane est important
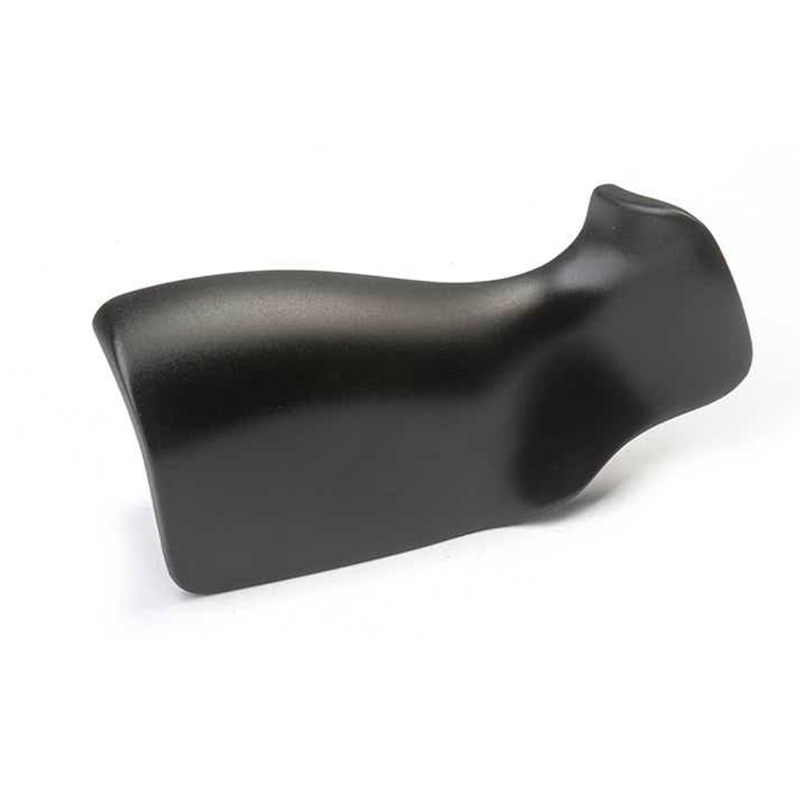
Un fabricant chinois de moulage sous vide de moules en silicone propose une gamme de résines polyuréthane conçues pour simuler des plastiques de production spécifiques : des qualités rigides de type ABS pour les boîtiers, des qualités flexibles de type caoutchouc pour les joints et les poignées, des qualités remplies de verre pour la rigidité et des qualités transparentes pour les conduits de lumière et les lentilles. La coulée sous vide de polyuréthane peut également intégrer des caractéristiques qui seraient difficiles à réaliser dans une pièce moulée en production. , comme plusieurs duromètres coulés en un seul composant par coulées séquentielles, ou des inserts métalliques positionnés dans le moule avant l'introduction de la résine.
Pièces en silicone moulées par compression comme voie complémentaire
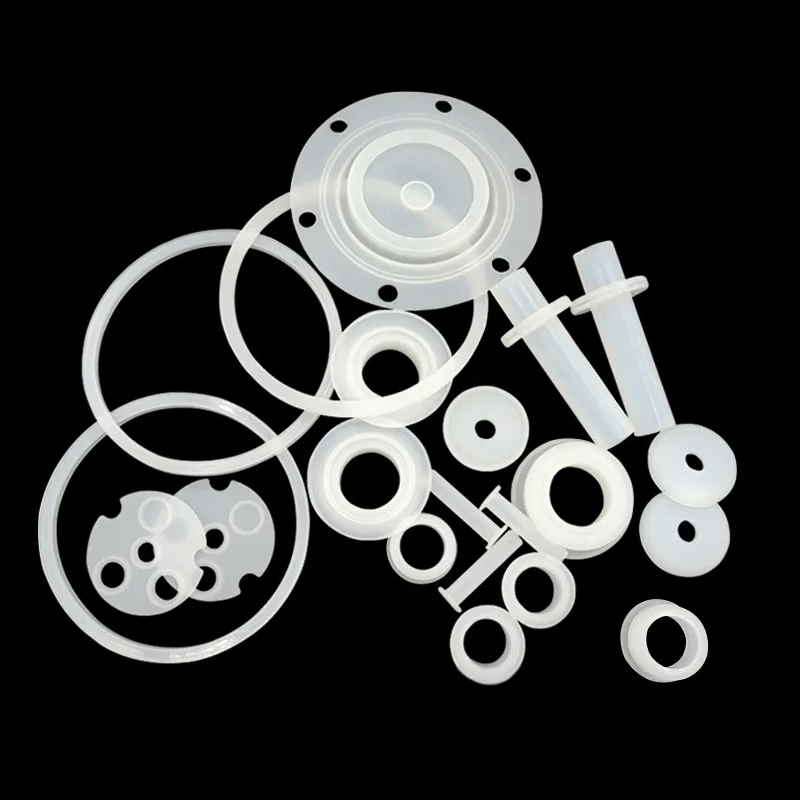
Lorsqu'une pièce est véritablement un composant en caoutchouc de silicone plutôt qu'une simulation en plastique rigide, un fabricant chinois de pièces en silicone moulées par compression sur mesure utilise un processus entièrement différent : le caoutchouc de silicone brut est placé dans une cavité de moule métallique chauffée et durci sous pression, produisant des joints, des joints, des claviers, des poignées et d'autres pièces en élastomère avec les propriétés matérielles du vrai silicone plutôt qu'une résine qui ressemble simplement à un plastique. Cette voie est généralement choisie lorsque la pièce doit fléchir de manière répétée en service, résister à une large plage de températures ou fournir un véritable joint élastomère, applications dans lesquelles une simulation de coulée sous vide en polyuréthane ne tiendrait pas dans le temps.
Rentabilité pour toutes les tailles de lots : une vue sous forme de diagramme à colonnes
Le graphique à colonnes ci-dessous indexe l'effort relatif par pièce pour le FDM, l'usinage CNC et la coulée sous vide pour cinq tailles de lots, en utilisant une échelle d'index où plus bas est plus efficace, pour montrer comment l'itinéraire le plus efficace change à mesure que le volume augmente.
Ce diagramme à colonnes rend le modèle croisé concret plutôt qu'abstrait. Pour une seule pièce, le FDM est clairement la voie la plus efficace car il ne nécessite aucune programmation, aucun montage et aucun investissement en outillage. En dix pièces, les trois voies ont déjà sensiblement convergé, la coulée sous vide comblant une grande partie de l'écart à mesure que le coût du moule commence à se répartir sur un plus grand nombre de pièces. Avec trente pièces, les trois colonnes sont rapprochées, marquant la zone de transition où le bon choix dépend davantage de la tolérance et des exigences des matériaux que de l'efficacité brute. Le moulage sous vide d'une centaine de pièces est devenu nettement moins efficace que le FDM ou le CNC pour ce profil de pièce particulier, rappelant que le point de croisement se déplace avec la taille et la complexité de la pièce plutôt que de suivre un numéro universel. Avec trois cents pièces, l'usinage CNC et le FDM restent viables, tandis que la coulée sous vide pour ce profil aurait généralement été remplacée par une conversation sur l'outillage de production. , ce qui sort du cadre des quatre processus comparés ici.
Comparaison des capacités sur les quatre routes
Le graphique radar ci-dessous évalue l'impression plastique FDM, le fraisage CNC, le tournage CNC et la coulée sous vide selon cinq critères qui reviennent constamment dans les conversations réelles d'approvisionnement, sur une échelle de un à cinq.
Les quatre formes superposées racontent une histoire cohérente une fois lues côte à côte. Le FDM s'étend le plus loin vers la vitesse et la liberté géométrique d'une seule pièce, confirmant son rôle de moyen le plus rapide de conserver une forme complexe sans aucun outillage. Le tournage CNC s'étend clairement vers le contrôle des tolérances, reflétant son avantage naturel sur la précision diamétrale des caractéristiques de rotation, tout en se contractant sur la liberté géométrique car il est fondamentalement limité aux formes réalisables par rotation. Le fraisage CNC occupe une empreinte large et équilibrée en termes de tolérance, d'état de surface et de gamme de matériaux, c'est exactement pourquoi il reste le choix par défaut pour les composants de précision généraux. La coulée sous vide s'oriente fortement vers l'évolutivité par lots et la finition de surface, tout en réduisant fortement la vitesse d'une seule pièce, correspondant ainsi à son identité de processus de multiplication construit sur une pièce déjà validée. L'absence de toute forme dominante unique sur ce graphique est la leçon centrale de toute la comparaison. : une conception qui commence comme un modèle conceptuel FDM, passe par le fraisage ou le tournage CNC pour la validation fonctionnelle et se termine par un lot coulé sous vide a simplement suivi le chemin naturel pour lequel chaque processus a été construit.
À propos de Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. est un pionnier de l'innovation et de la fabrication industrielles. Notre équipe de conception experte transforme les idées des clients en conceptions de produits pratiques et esthétiques. Nous proposons l'impression 3D en résine, nylon, métal et autres matériaux, et disposons d'un usinage avancé. La réplication de moules en silicone permet une production en petits lots de haute précision et à faible coût. Les traitements de surface comme la peinture améliorent l'apparence du produit. Grâce à notre service à guichet unique, les clients peuvent terminer le processus de la conception au produit sur une seule plateforme, économisant ainsi du temps et de l'argent. Nous visons à être un partenaire fiable à long terme pour le développement industriel.
Au sein de cette structure, l'impression plastique FDM prend en charge les premières itérations de concepts, le fraisage et le tournage CNC de précision valident et produisent des composants fonctionnels en métal et en plastique, les pièces en silicone moulées sous vide et moulées par compression étendent une conception validée en un petit lot cohérent, et la finition de surface livre chaque pièce dans l'état requis par son application prévue. Chaque étape s'exécute sur le même dossier de pièce et le même point de contact d'ingénierie , ce qui distingue réellement une plate-forme unique d'un ensemble de fournisseurs gérés séparément.
Préparation d'une pièce pour le fraisage, le tournage ou la fonderie
Un dossier bien préparé raccourcit le temps de soumission et réduit le risque d’une exigence mal interprétée. La liste ci-dessous couvre les détails qui affectent le plus directement si une pièce fraisée, tournée ou coulée revient exactement comme prévu.
- Fournissez un fichier natif ou STEP plutôt qu’une exportation de maillage chaque fois qu’une fonctionnalité de précision est impliquée.
- Nommez les deux ou trois caractéristiques qui contrôlent véritablement l’ajustement ou la fonction, plutôt que de marquer chaque dimension comme étant critique.
- Indiquez le schéma de référence que la pièce utilisera lors de son assemblage final.
- Spécifiez précisément la qualité du matériau, car l'aluminium 6061 et 7075, ou l'acier inoxydable 303 et 316, se comportent très différemment sous le même parcours d'outil.
- Indiquez la quantité maintenant et la quantité prévue pour les mois suivants, car cela change si le fraisage, le tournage ou la coulée sous vide est la voie la plus efficace.
Un fournisseur qui reçoit ces informations dans le premier message peut généralement renvoyer un devis significatif et un commentaire sur la fabricabilité le même jour, plutôt que de parcourir une série de questions de clarification avant même que la véritable conversation ne commence.
Foire aux questions
Q1 : Quand dois-je choisir l’impression FDM au lieu de l’usinage CNC pour un prototype ?
Choisissez FDM lorsque la priorité est la vitesse et la complexité géométrique plutôt que des tolérances strictes ou un matériau certifié spécifique. FDM excelle dans les cavités internes, les formes organiques et les itérations de conception rapides où une pièce peut changer trois fois par semaine. Une fois que la conception s'est stabilisée et que la pièce a besoin d'un matériau d'ingénierie spécifique, d'une tolérance serrée ou d'un aspect fini, l'usinage CNC devient la voie la plus appropriée.
Q2 : Quelle est la différence entre le fraisage CNC à trois axes et à cinq axes dans la pratique ?
Le fraisage sur trois axes déplace l'outil de coupe dans trois directions linéaires et gère efficacement la plupart des géométries plates et à poches, mais nécessite de repositionner la pièce pour atteindre les caractéristiques des autres faces. Le fraisage sur cinq axes ajoute un mouvement de rotation simultané, permettant à l'outil d'atteindre des angles composés et plusieurs faces sans repositionner la pièce. L'avantage pratique est que les éléments usinés dans une configuration à cinq axes maintiennent une relation plus étroite les uns avec les autres que les mêmes éléments usinés dans plusieurs configurations à trois axes.
Q3 : Pourquoi le tournage CNC est-il généralement plus précis que le fraisage pour les éléments cylindriques ?
Le tournage fait tourner la pièce en continu contre l'outil de coupe, ce qui produit une surface concentrique naturellement uniforme sans les segments de parcours d'outil discrets qu'exigerait le fraisage d'un élément rond. Cette approche de coupe continue réduit l'erreur de positionnement qui s'accumule lorsqu'une fraise s'approche d'une surface courbe sous plusieurs angles, c'est pourquoi les tolérances diamétrales sur les pièces tournées sont généralement plus strictes que sur les éléments fraisés équivalents.
Q4 : En quoi le moulage sous vide est-il différent des pièces en silicone moulées par compression ?
La coulée sous vide verse de la résine polyuréthane dans un moule en silicone pour simuler l'apparence et le comportement mécanique des plastiques de production tels que l'ABS ou le polypropylène, et on choisit le moment où la pièce finale sera réellement réalisée à partir d'un plastique rigide ou semi-rigide. Les pièces en silicone moulées par compression utilisent du véritable caoutchouc de silicone durci sous la chaleur et la pression dans un moule métallique, et elles sont choisies lorsque la pièce elle-même doit être un véritable élastomère, comme un joint, un joint ou une poignée qui doit fléchir à plusieurs reprises et résister à une large plage de températures.
Q5 : Combien de configurations une pièce usinée complexe typique nécessite-t-elle ?
Sur une machine standard à trois axes, une pièce comportant des caractéristiques sur plusieurs faces nécessite généralement deux à quatre configurations distinctes, chacune impliquant le repositionnement et le re-référencement de la pièce. Sur une machine à cinq axes, bon nombre de ces mêmes fonctionnalités peuvent être atteintes dans une seule configuration, ce qui réduit à la fois le temps d'usinage écoulé et l'erreur de position accumulée entre les fonctionnalités. Le nombre correct de réglages pour une pièce donnée dépend de sa géométrie spécifique et doit être discuté avec le fournisseur avant le devis final.
Q6 : Quelles informations dois-je inclure lors d’une demande de devis pour le fraisage ou le tournage ?
Incluez un fichier STEP, un dessin 2D marquant les dimensions critiques et leurs tolérances, la qualité exacte du matériau requis, la finition de surface souhaitée et la quantité nécessaire maintenant ainsi que tout volume futur attendu. Noter l'environnement d'exploitation de la pièce, y compris l'exposition à la température et tout contact chimique, aide également le fournisseur à confirmer que le choix du matériau est approprié avant le début de l'usinage plutôt qu'après la découpe du premier lot.
-
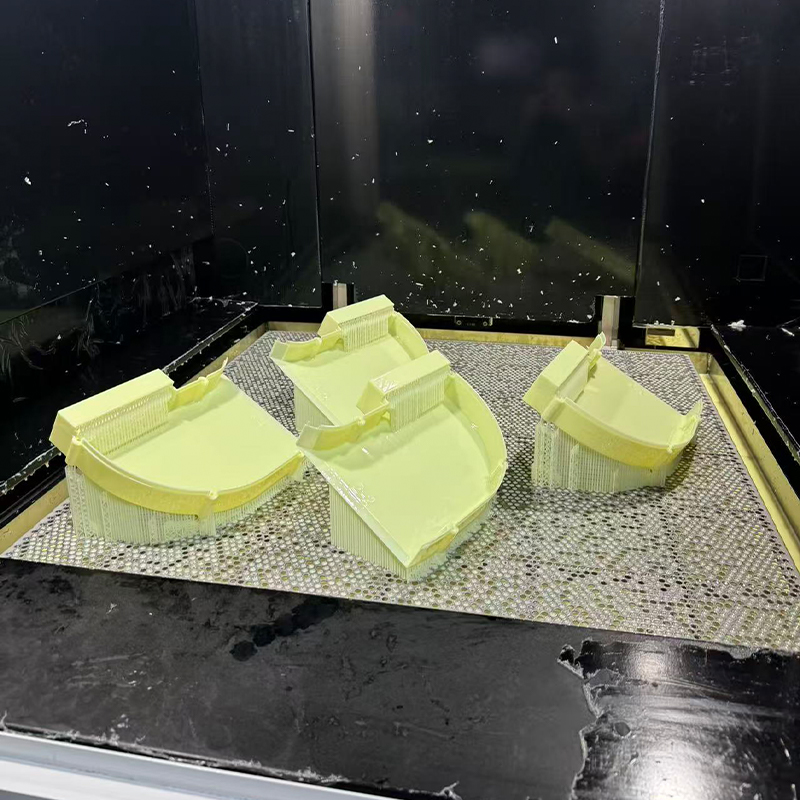 Service d'impression 3D en résine de type ABS jaune
-
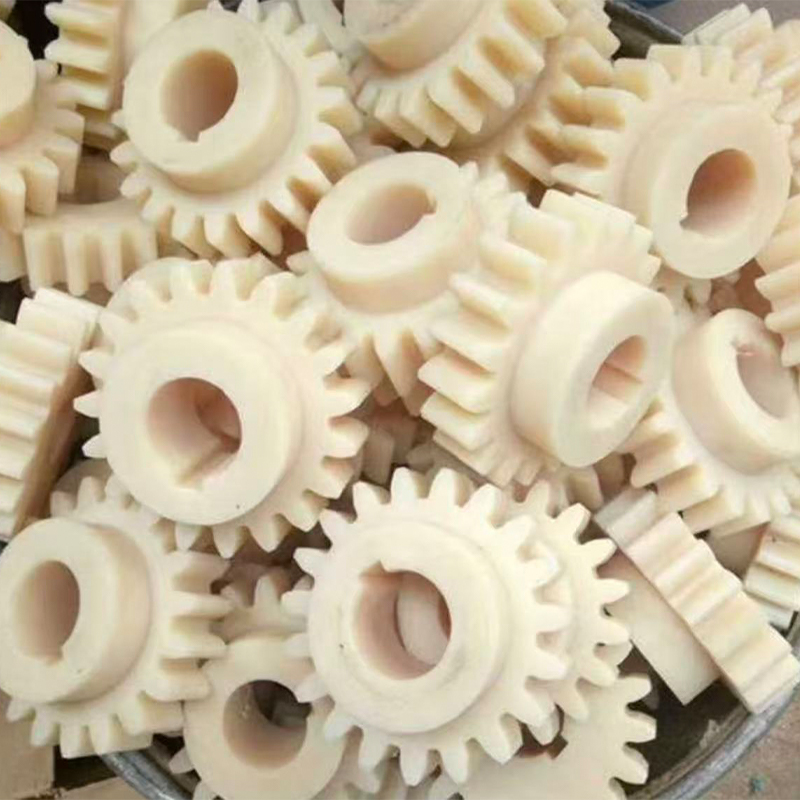 Service d'impression 3D en nylon + fibre de verre
-
 Service d'impression 3D en matériau renforcé de fibre de carbone en nylon haute température PAHT+CF
-
 Service d'impression 3D en matériau renforcé de fibre de carbone PPS+CF
-
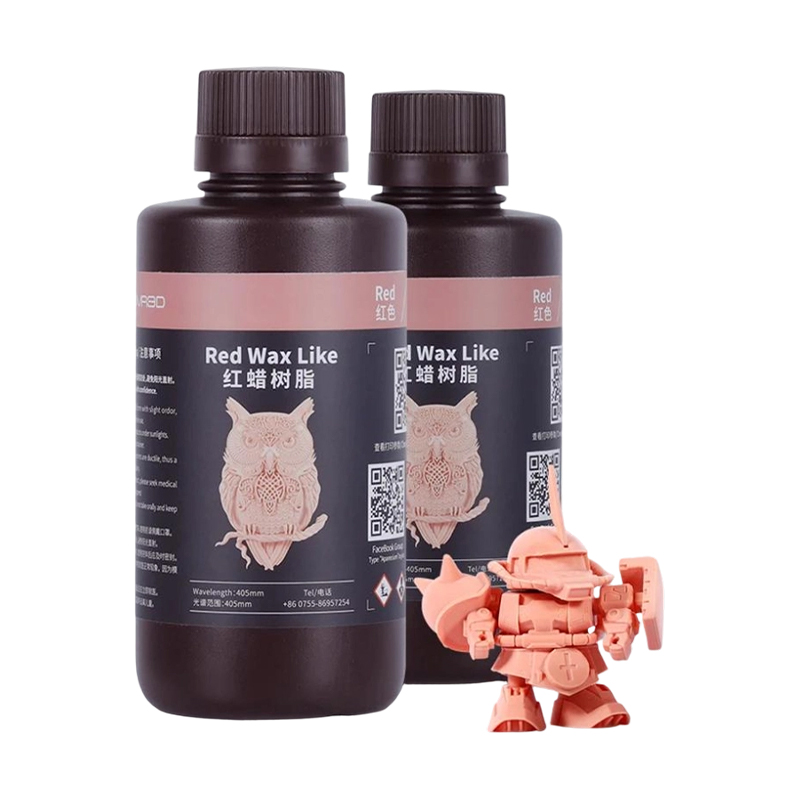 Service d'impression 3D en résine de cire rouge
-
 Service d'impression 3D de matériaux FDM standards (PLA, PETG, ABS)
Coordonnées
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
AJOUTER
-

Bâtiment 7, n° 188, section Hongni de la route Zha Wang, sous-district de Danghu, ville de Pinghu, ville de Jiaxing, province du Zhejiang, Chine
Copyright© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Fabricants de plates-formes de fabrication intelligentes intégrées OEM/ODM
