- Services d'impression 3D

- Services d'usinage CNC

- Services de coulée sous vide

- Services de finition de surface

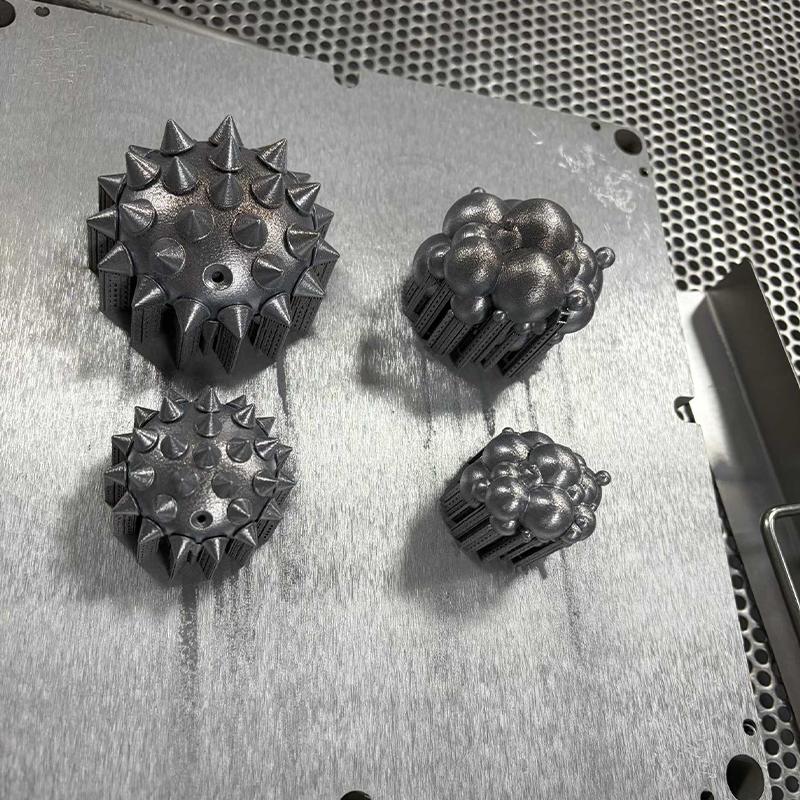
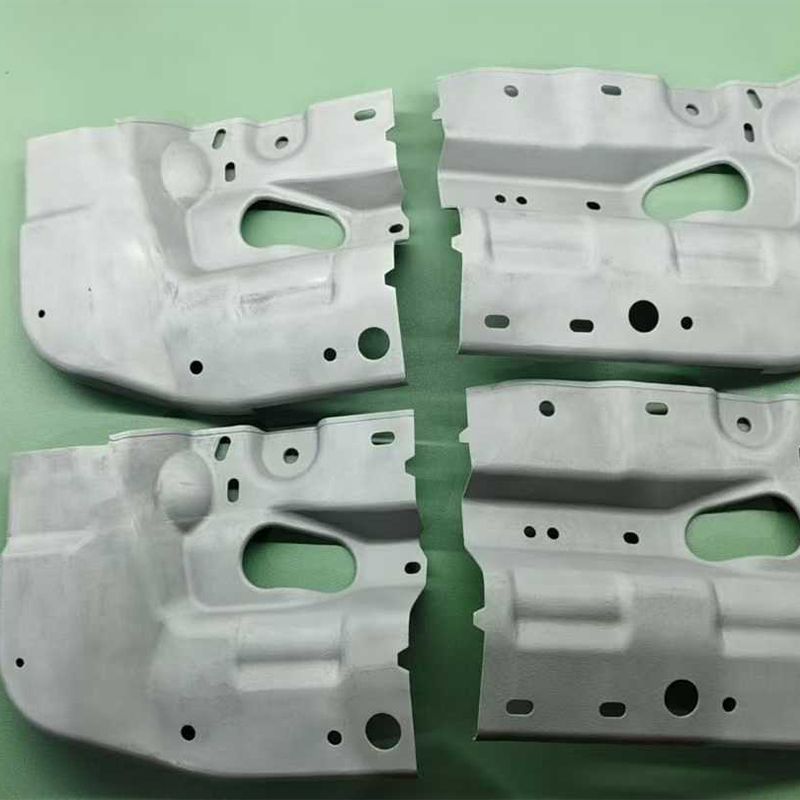
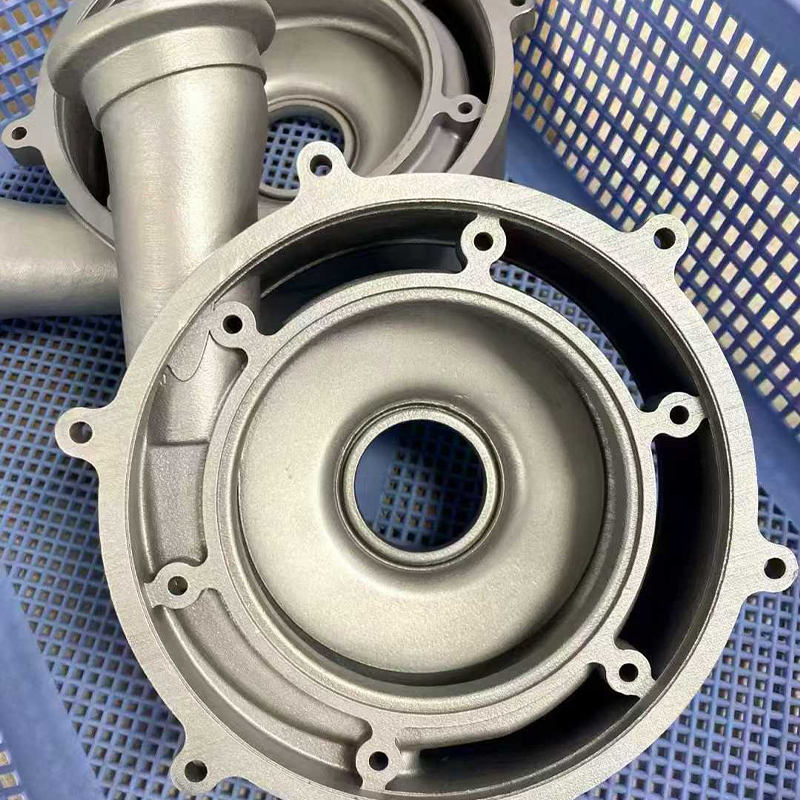
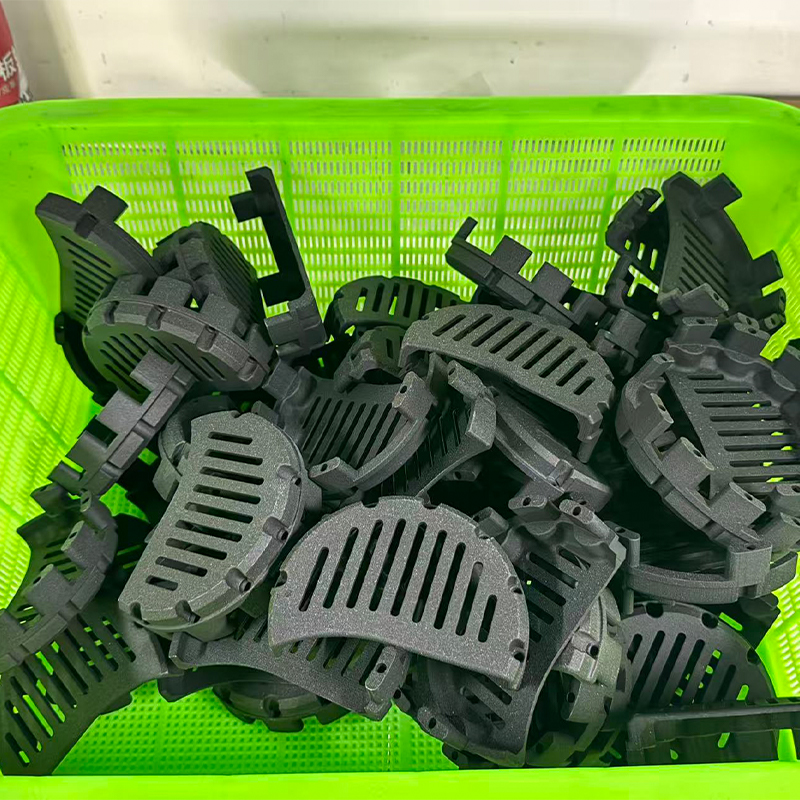
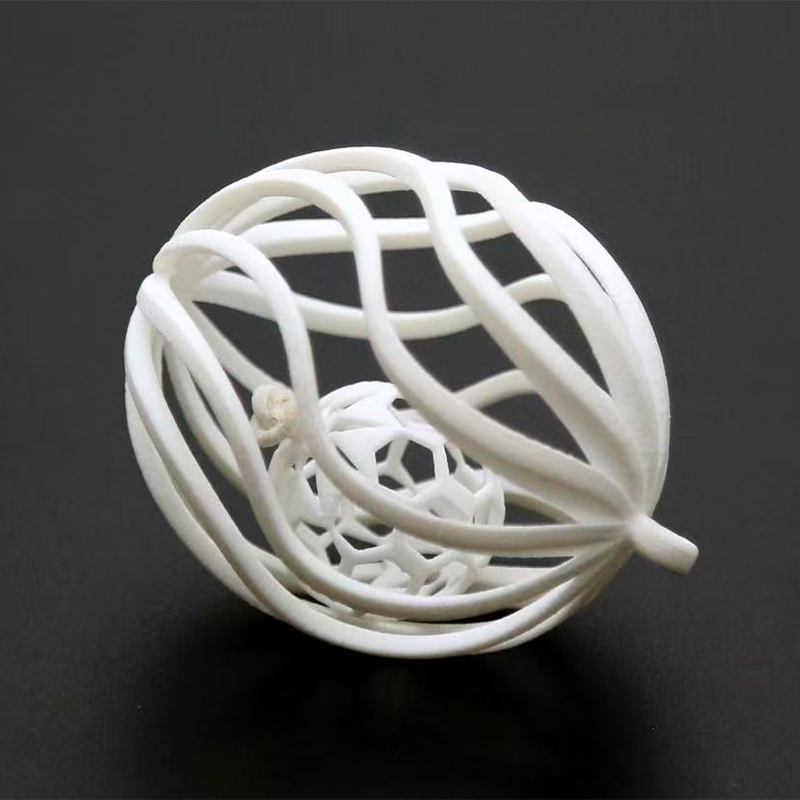
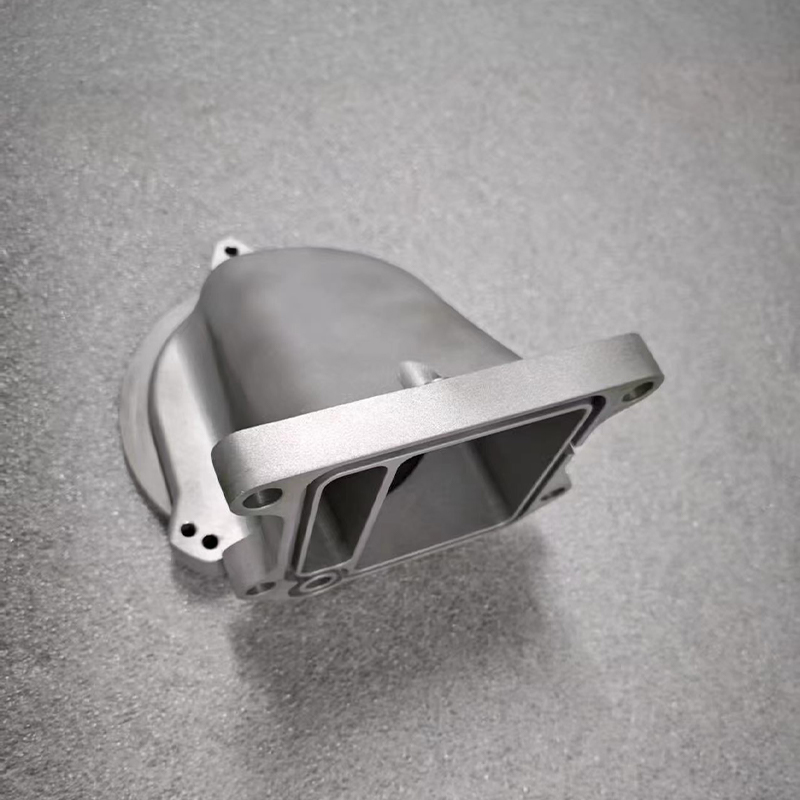
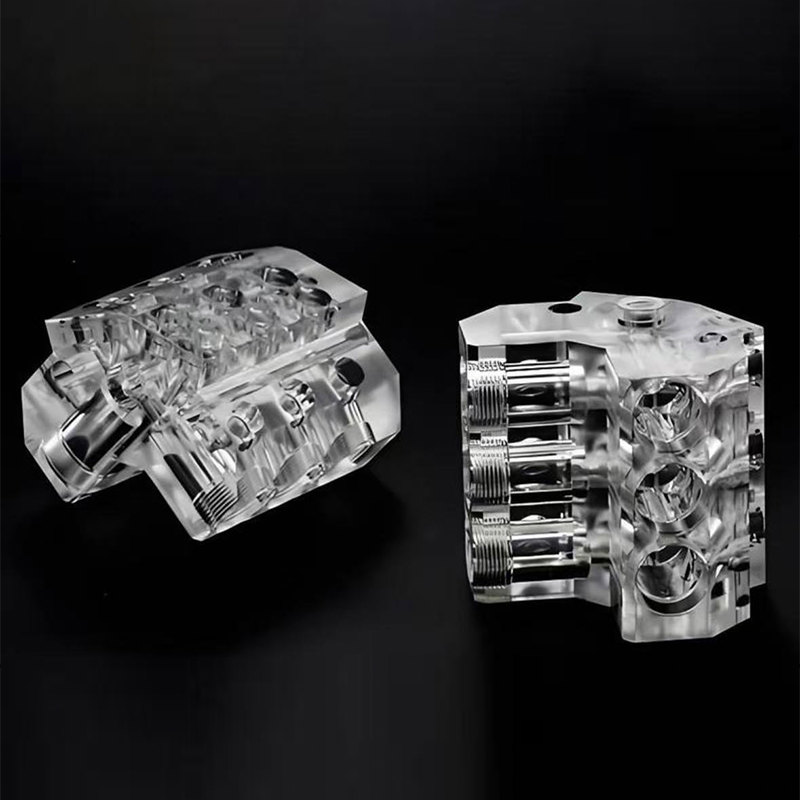
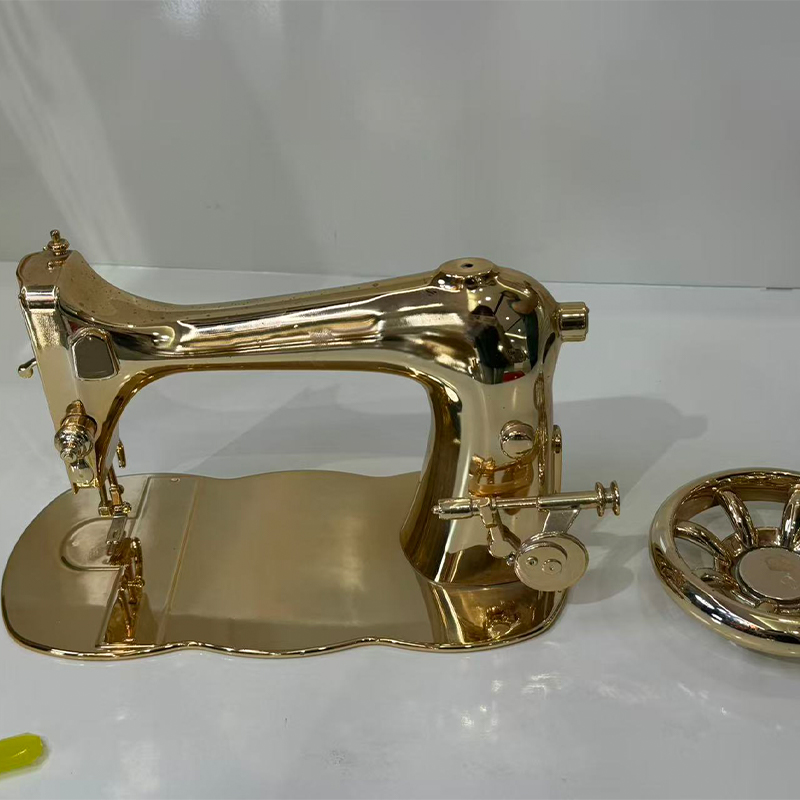
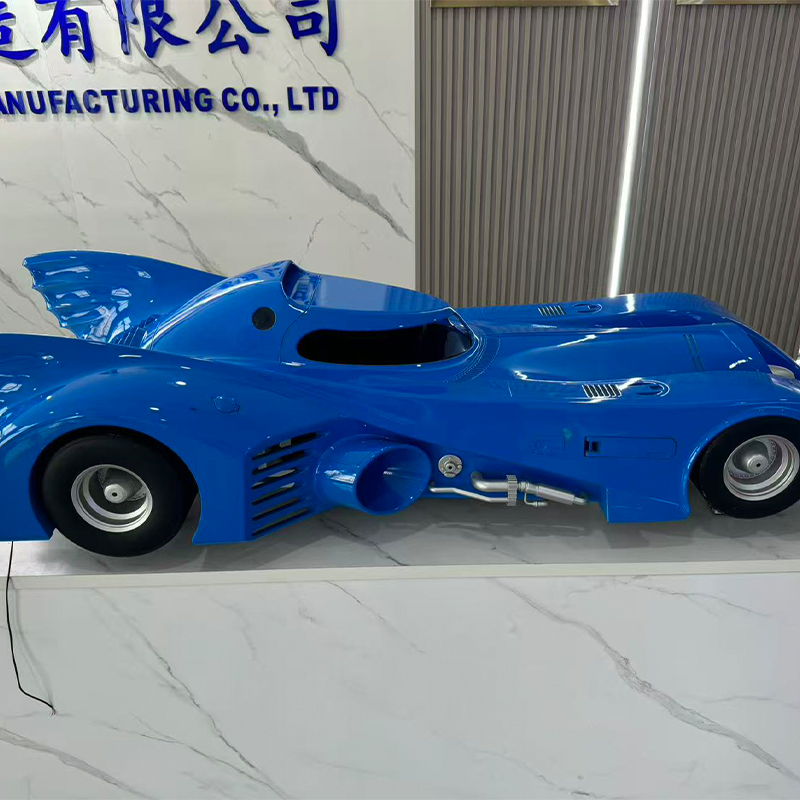
Usine d'impression 3D et de moulage sous vide en Chine SLA, DLP, SLS et SLM
La réponse directe : adapter la technologie d'impression aux besoins en pièces détachées
Si vous comparez ANS, DLP, SLS et GDT avant de passer une commande auprès d'une usine de services d'impression 3D en résine ANS en Chine ou d'une usine d'impression 3D en nylon SLS en Chine, la décision se réduit à trois questions posées dans cet ordre : quelle finition de surface la pièce doit-elle avoir pour quitter la machine, quelle charge mécanique supportera-t-elle réellement et combien de pièces sont nécessaires ce mois-ci par rapport à cette année. ANS et les processus de résine DLP gagnent en termes de douceur de surface et de fidélité dimensionnelle, le nylon SLS gagne en durabilité fonctionnelle sans structures de support, et le métal SLM gagne en pièces qui doivent résister à de réelles charges mécaniques et thermiques. . La coulée sous vide accompagne ces trois éléments et constitue le pont vers des lots de vingt à deux cents pièces une fois qu'un modèle principal a été validé, et la finition de surface est l'étape qui transforme n'importe laquelle de ces sorties en une pièce qui ressemble et fonctionne comme un produit fini.
Un raccourci utile pour une première spécification : choisissez SLA ou DLP lorsque la pièce sera jugée à l'œil nu ou montée avec un jeu serré, choisissez le nylon SLS lorsque la pièce sera manipulée, serrée ou assemblée à plusieurs reprises, choisissez le métal SLM lorsque la pièce subit une chaleur, une pression ou une charge structurelle à laquelle le plastique ne peut pas survivre, et choisissez le moulage sous vide lorsqu'un seul maître validé doit devenir des dizaines de copies identiques. Un fabricant chinois d'impression 3D en résine SLA personnalisée qui gère également DLP, SLS, SLM, moulage sous vide et finition de surface sous un même toit élimine le besoin de jongler avec des fournisseurs distincts pour chaque étape de cette décision.
Le reste de cet article examine chaque technologie en détail technique, les compare sur les critères qui déterminent réellement les décisions d'approvisionnement et explique comment le moulage sous vide et la finition de surface complètent le chemin d'un simple prototype imprimé à un lot de pièces de production.
Impression 3D en résine SLA : la norme pour des prototypes fluides et précis
La stéréolithographie durcit la résine liquide couche par couche à l'aide d'un tracé laser sur la zone de construction, ce qui produit certaines des surfaces les plus lisses disponibles dans n'importe quel processus d'impression 3D. Un service d'impression 3D SLA est généralement le premier arrêt pour les modèles d'apparence, les boîtiers transparents, les boîtiers à clipser et les modèles principaux destinés à la coulée sous vide, car la surface quittant la machine s'approche déjà de la finition que d'autres processus n'atteignent qu'après un ponçage secondaire.
Où l’impression sur résine SLA gagne sa place
Un fournisseur chinois de services d’impression 3D en résine SLA stocke généralement des familles de résines standard, résistantes, transparentes et résistantes à la chaleur, chacune formulée pour un objectif différent en aval. Les résines standard donnent la priorité aux détails fins et constituent la valeur par défaut pour les revues de conception. Les résines résistantes et durables réduisent l'écart avec les thermoplastiques techniques, les ajustements par pression des combinaisons et les tests fonctionnels légers. Les résines transparentes permettent d'inspecter les caractéristiques internes sans sectionner la pièce, ce qui est précieux pour les conceptions fluidiques et d'éclairage. Les qualités résistantes à la chaleur conservent leur forme dans des conditions chaudes et constituent le choix habituel lorsqu'une pièce en résine doit servir de maître de moule à court terme, car le maître doit survivre à des cycles répétés de coulée de silicone sans ramollir.
Des hauteurs de couche comprises entre 0,025 mm et 0,1 mm sont courantes, et une pièce SLA bien finie peut être poncée et apprêtée pour obtenir une surface impossible à distinguer d'un échantillon moulé par injection une fois passé par la finition de surface. C'est précisément pourquoi l'impression sur résine SLA est si souvent associée au moulage sous vide : la pièce imprimée n'est pas le produit final, c'est le maître qui définit chaque copie qui suit.
Impression 3D en résine DLP : vitesse et répétabilité pour les exécutions de prototypes
Le traitement numérique de la lumière polymérise une section transversale entière de résine en un seul éclair de lumière projetée plutôt que de la tracer point par point, ce qui donne à un fabricant chinois de services d'impression 3D en résine DLP un avantage de vitesse significatif sur les pièces avec un faible encombrement et une hauteur importante. Étant donné que chaque couche durcit en une seule exposition, quel que soit le nombre de détails qu'elle contient, la DLP est particulièrement efficace pour les petits composants géométriquement complexes produits en quantités modestes. C'est pourquoi elle est étroitement associée à un service de prototype d'impression 3D qui doit exécuter rapidement les itérations de conception.
DLP partage la chimie de la résine SLA et donc une grande partie de sa qualité de surface, mais les deux technologies sont optimisées pour différentes formes de construction : SLA s'adapte plus gracieusement sur une grande zone de construction plate, tandis que DLP s'adapte plus efficacement dans le sens vertical pour des pièces plus petites. Un fournisseur de services de prototypage 3D compétent attribuera une tâche à celle des deux machines qui convient à sa géométrie plutôt que d'utiliser par défaut une technologie pour chaque demande.
Applications DLP typiques
- Petits boîtiers de connecteurs et clips nécessitant un filetage fin ou un détail d'encliquetage.
- Composants dentaires, auditifs et adjacents aux bijoux nécessitant une texture de surface au niveau du micron.
- Cycles de conception itératifs où plusieurs révisions doivent être imprimées et comparées dans un délai d'une journée ouvrable.
- Modèles maîtres pour les petits composants moulés qui seront répliqués par coulée sous vide par lots.
Un fournisseur chinois de prototypes d'impression 3D en résine DLP qui usine et finit également les pièces peut transporter un maître DLP directement dans le moulage sous vide sans transfert, c'est là qu'un service de prototype d'imprimante 3D cesse d'être une étape autonome et fait partie d'un chemin de production continu.
Comparaison du SLA et du DLP sur les métriques importantes
Les acheteurs demandent souvent si le SLA ou le DLP sont le meilleur choix sans se rendre compte que les deux appartiennent à la même famille de résines polymérisables et diffèrent principalement par la manière dont la lumière est appliquée. Le graphique à barres ci-dessous évalue les deux technologies selon cinq critères pratiques sur une échelle de un à dix, basés sur les performances typiques dans un environnement de production bien géré.
Cinq points ressortent de cette comparaison. La vitesse sur une grande surface plane favorise le SLA car son laser peut tracer une large plate-forme entière en un seul passage sans la pénalité de résolution à laquelle DLP est confronté lorsque son projecteur fixe doit s'étendre sur un grand champ. La vitesse verticale des petites pièces favorise le DLP pour la raison opposée : un faible encombrement signifie que chaque couche clignote presque instantanément, quelle que soit la hauteur de la pièce. Les détails fins de la surface sont essentiellement liés, car les deux sont limités par la même chimie de résine et une taille de point ou de pixel comparable avec des paramètres typiques. Un volume de construction important favorise clairement le SLA, dont l'approche basée sur le laser s'adapte à des plates-formes plus grandes de manière beaucoup plus économique qu'un système basé sur un projecteur. La répétabilité des lots favorise légèrement le DLP car les pièces identiques imbriquées sur un champ de projection fixe durcissent avec moins de variation de position qu'un laser balayant une large zone. Aucune des deux technologies n’est catégoriquement supérieure ; le bon choix dépend entièrement de la taille de la pièce et de la forme du lot , c'est pourquoi un atelier de prototypage de service d'impression 3D sérieux maintient les deux types de machines disponibles plutôt que de forcer chaque travail via une seule plate-forme.
Impression 3D en nylon SLS : pièces fonctionnelles sans structures de support
Le frittage sélectif au laser fusionne la poudre de nylon avec un laser à l'intérieur d'un lit de poudre chauffé, et la poudre non fondue autour de chaque pièce agit comme son propre support pendant la construction. Ce simple fait change tout dans ce que le service d'impression 3D en nylon peut produire : les canaux internes, les assemblages imbriqués, les fines nervures et les charnières vivantes peuvent être emboîtés et imprimés ensemble sans qu'une seule structure de support ne soit retirée par la suite.
Comportement des matériaux important pour les pièces réelles
Le PA12 reste la qualité la plus performante pour l'impression sur nylon SLS, offrant un bon équilibre entre rigidité, résistance aux chocs et résistance chimique pour une utilisation fonctionnelle générale. Le PA11 offre un plus grand allongement avant rupture, ce qui convient aux fonctionnalités d'encliquetage et aux pièces qui fléchissent de manière répétée en service. Les qualités de nylon chargé de verre et de carbone augmentent considérablement la rigidité et la stabilité dimensionnelle, ce qui est important pour les gabarits, les fixations et les supports qui doivent maintenir une donnée précise sous la force de serrage. Parce que Les pièces en nylon 3D sortent de la machine avec des propriétés mécaniques suffisamment isotropes dans la plupart des plans , ils peuvent être traités comme de véritables prototypes fonctionnels plutôt que comme des modèles d'exposition, à condition que l'orientation de la pièce lors de la construction ait été prise en compte pour les charges qu'elle sera réellement soumise.
La surface telle que construite présente une texture mate légèrement granuleuse caractéristique provenant de la poudre environnante. Pour les pièces destinées à une finition peinte ou cosmétique, cette texture est éliminée lors de la finition de surface par sablage aux billes, lissage à la vapeur ou ponçage à la main avant l'application de tout revêtement.
SLM Métal 3D Impression : une géométrie que l’usinage ne peut pas atteindre
La fusion laser sélective fait fondre entièrement la poudre métallique couche par couche pour produire des pièces métalliques denses et fonctionnelles directement à partir d'un fichier numérique. Une opération d'impression 3D industrielle sur métal gagne sa place sur une géométrie qu'un outil de coupe ne peut physiquement pas atteindre : des canaux de refroidissement conformes qui suivent le contour d'une cavité de moule, des structures de treillis internes qui réduisent le poids tout en conservant la rigidité, et des chemins de charge optimisés par la topologie qui acheminent le matériau uniquement là où l'analyse des contraintes indique qu'il appartient.
Discipline des matériaux et du post-traitement
Une usine chinoise de services d'impression 3D SLM Metal traite généralement des alliages d'aluminium pour les pièces structurelles légères, des nuances d'acier inoxydable pour les composants résistants à la corrosion, des aciers à outils pour les inserts de moule nécessitant un refroidissement conforme et du titane pour des applications à haute résistance et de faible poids. Ce qui différencie l'impression 3D métallique personnalisée effectuée correctement d'une capacité purement décorative, c'est la séquence qui suit la construction : soulagement des contraintes alors que la pièce est encore fixée à la plaque de construction, retrait minutieux par électroérosion à fil ou à la scie à ruban de la plaque, retrait du support et usinage de finition de chaque face d'étanchéité, alésage de roulement et élément fileté. Une pièce SLM qui n'a pas été usinée sur ses surfaces fonctionnelles ne doit jamais être installée comme composant de précision. , quelle que soit la précision de l'impression brute.
Pour les composants plus grands, l'impression 3D métallique de grande taille est généralement abordée par une orientation minutieuse des pièces et, si nécessaire, par une segmentation et un assemblage, car les chambres de fabrication à lit de poudre métallique sont intrinsèquement plus petites que les systèmes polymères. Les entreprises d'impression 3D métal qui exploitent également des départements CNC peuvent usiner un assemblage métallique segmenté jusqu'à la tolérance finale dans la même installation qui l'a imprimé, évitant ainsi un deuxième trajet de transport pour une pièce métallique coûteuse et partiellement finie.
Quatre technologies d'impression côte à côte
Le tableau ci-dessous résume l'enveloppe pratique des systèmes SLA, DLP, SLS et SLM tels qu'ils sont généralement fournis, pour prendre en charge une sélection technologique de premier passage avant le début de la planification détaillée du processus.
| Technologie | Hauteur de couche typique | Surface telle que construite | Famille de matériaux | Utilisation optimale |
|---|---|---|---|---|
| ANS | 0,025 à 0,1 mm | Ra 3–6 µm | Résine standard, résistante, transparente et résistante à la chaleur | Modèles d'apparence, maîtres de moules |
| DLP | 0,025 à 0,1 mm | Ra 3–6 µm | Résine standard et technique | Petites pièces détaillées, itération rapide |
| SLS | 0,06 à 0,12 mm | Ra 10–15 µm | PA12, PA11, nylon chargé | Pièces fonctionnelles, assemblages complexes |
| SLM | 0,02 à 0,06 mm | Ra 8–20 µm | Aluminium, acier inoxydable, acier à outils, titane | Pièces porteuses et thermiques |
Le motif sur le tableau est cohérent : la résolution et la qualité de la surface évoluent dans une direction à mesure que le matériau passe de la résine au métal, tandis que la capacité fonctionnelle évolue dans l'autre. SLA et DLP se situent à l'extrémité fine pour la finition mais à l'extrémité souple pour les tâches mécaniques, SLS se situe au milieu avec une véritable durabilité fonctionnelle, et SLM se situe à l'extrémité où un processus plastique ne peut tout simplement pas suivre. Aucune technologie de ce tableau ne surpasse les autres dans chaque colonne , c'est exactement pourquoi un fournisseur chinois de services d'impression 3D industrielle qui exploite les quatre garde toutes les options ouvertes pour un client dont la pièce évolue d'un modèle de révision de conception à un composant de production porteur.
Coulée sous vide : multiplier un modèle en un lot prêt pour la production
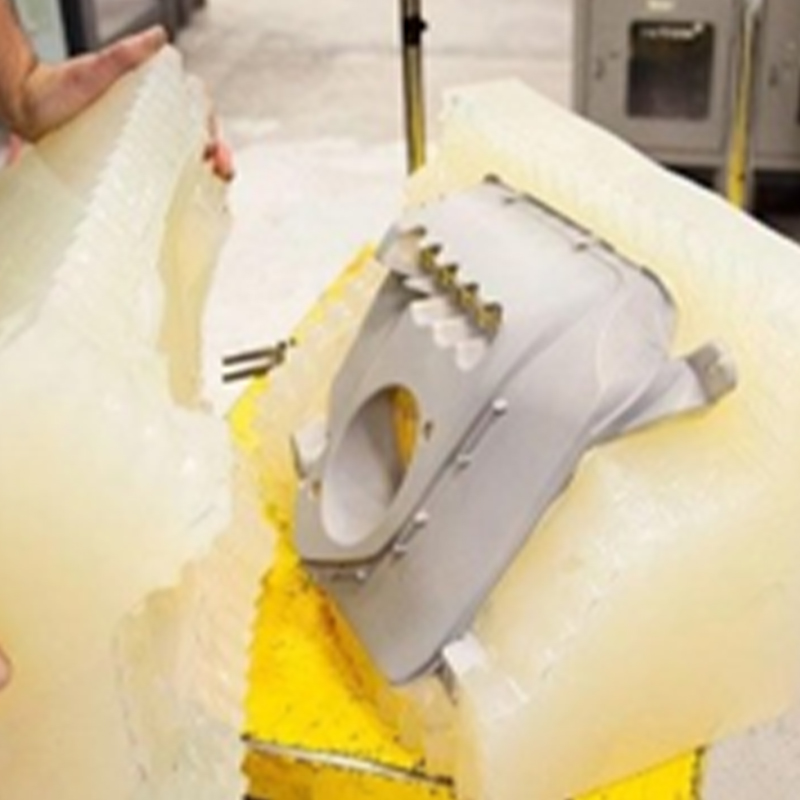
La coulée sous vide, également connue sous le nom de réplication de moules en silicone, occupe l'espace entre un seul prototype validé et un outil de production complet. Une usine chinoise de services de moulage sous vide prend un modèle principal, le plus souvent produit par impression SLA ou DLP ou par usinage de précision, et l'enveloppe dans du silicone liquide qui durcit autour de chaque détail de la surface. Le moule durci est découpé le long d'une ligne de séparation planifiée, et des résines de polyuréthane conçues pour simuler l'ABS, le polypropylène, le caoutchouc ou l'acrylique transparent sont coulées sous vide dans la cavité résultante, éliminant ainsi l'air emprisonné qui laisserait autrement des vides dans la pièce moulée finie.
Le graphique linéaire ci-dessous suit le nombre moyen de copies utilisables restantes à mesure que les pièces moulées successives sont extraites d'un seul moule, illustrant pourquoi les moules sont généralement retirés et remplacés plutôt que poussés indéfiniment.
Cette courbe explique la règle de planification standard utilisée dans l'ensemble de l'industrie. La fidélité dimensionnelle reste extrêmement proche de celle du maître pendant les dix à quinze premiers moulages, c'est pourquoi les premières copies d'un moule sont impossibles à distinguer du modèle maître lui-même. Le déclin s'accélère sensiblement après le quinzième moulage, car le silicone commence à perdre de son élasticité et les coins internes pointus s'arrondissent légèrement à chaque cycle de démoulage. Vers vingt-cinq ans environ, la fidélité a généralement suffisamment diminué pour qu'une opération soucieuse de la qualité retire le moule plutôt que de risquer que des pièces hors tolérance parviennent au client. C'est pourquoi une commande de cent pièces est prévue autour de quatre à cinq moules parallèles plutôt que d'un seul cycle de moulage jusqu'à épuisement. , puisque le fonctionnement des moules en parallèle maintient chaque pièce coulée dans la région haute fidélité de cette courbe. L'avantage pratique pour les acheteurs est que les devis de lots de coulée sous vide doivent spécifier le nombre de moules qui seront utilisés, et pas seulement le nombre total de pièces, car ce détail détermine la cohérence dimensionnelle du lot dans son ensemble.
Services de finition de surface : transformer une pièce brute en un produit fini
Chaque processus décrit ci-dessus laisse une pièce avec une texture brute caractéristique, et aucune d'entre elles n'est généralement expédiée dans cet état brut à un client final. Un fabricant de services de finition de surface en Chine convertit une ébauche imprimée, moulée ou usinée en une pièce qui correspond à son apparence prévue et à ses exigences fonctionnelles en matière de surface, et cette étape doit être spécifiée avec la même précision que toute tolérance dimensionnelle.
Options de finition disponibles pour les pièces imprimées, moulées et usinées
- Ponçage et polissage manuel pour éliminer les lignes de couche des pièces SLA, DLP et SLS avant le revêtement.
- Microbillage et sablage pour une texture mate uniforme sur les pièces en nylon et en métal.
- Lissage à la vapeur pour les pièces en nylon nécessitant une surface étanche à faible friction.
- Peinture au pistolet assortie à une référence de couleur fournie dans des systèmes brillants, satinés, mats ou soft-touch.
- Anodisation pour pièces en aluminium SLM nécessitant une résistance à la corrosion et une couleur constante.
- Galvanoplastie et métallisation sous vide pour surfaces décoratives réfléchissantes sur substrats plastiques ou métalliques.
- Tampographie, sérigraphie et marquage laser de logos, légendes et codes de traçabilité.
Un fournisseur chinois de finition de surface de pièces CNC qui exploite également les lignes d'impression, de moulage et d'usinage peut faire passer une pièce à travers cette étape sans la transférer à un fournisseur extérieur, ce qui est particulièrement important pour les assemblages cosmétiques où la couleur et la brillance doivent correspondre aux pièces produites par différents processus. Le masquage des filetages, des alésages de roulements et des faces d'étanchéité avant le revêtement est le problème de qualité le plus courant dans la finition de surface. , puisqu'un film de peinture ou de placage typique ajoute 30 à 60 microns d'épaisseur, ce qui fermera un jeu fonctionnel si l'élément n'est pas protégé.
Choisir un itinéraire en fonction de la taille du lot : un cadre décisionnel
Le volume est souvent le facteur le plus décisif dans le choix entre l’impression directe et la coulée sous vide, bien plus que le matériau ou la géométrie seuls. Le graphique ci-dessous représente l'effort équivalent au coût moyen par pièce, exprimé sous forme d'indice relatif plutôt que de chiffre monétaire, par rapport à la taille des lots pour les quatre technologies d'impression et de coulée sous vide.
Le modèle de croisement dans ce graphique est l’élément d’information le plus utile pour prendre une décision concernant la taille d’un lot. Pour un lot d'une pièce, la coulée sous vide se situe au sommet de l'échelle des efforts, car toute l'étape de fabrication du moule est imputée à une seule pièce, ce qui confirme qu'elle ne doit jamais être choisie pour une véritable pièce unique. D’environ dix pièces, la courbe de coulée sous vide a déjà fortement diminué et continue de diminuer plus rapidement que n’importe quelle technologie d’impression à mesure que le volume augmente, passant en dessous de l’impression sur résine SLA et DLP bien avant la barre des cinquante pièces. Le métal SLM se situe systématiquement au-dessus des courbes de la résine et du nylon pour chaque taille de lot indiquée, reflétant le post-traitement supplémentaire requis par chaque impression métallique, quelle que soit la quantité. Le nylon SLS reste la courbe la plus plate et la plus basse sur presque toute la gamme, ce qui constitue son principal avantage commercial : un effort par pièce prévisible sans aucun investissement en outillage requis, quel que soit le volume. Le point de croisement entre l'impression directe et la coulée sous vide se situe généralement entre quinze et trente pièces. , qui correspond à la plage dans laquelle la plupart des acheteurs devraient comparer activement les deux itinéraires plutôt que de choisir par défaut celui qu'ils ont utilisé la dernière fois.
Comparaison des capacités complètes sur les cinq routes
Le graphique radar ci-dessous évalue la résine SLA/DLP, le nylon SLS, le métal SLM et le moulage sous vide selon cinq critères qui reviennent régulièrement dans les conversations d'approvisionnement, sur une échelle de un à cinq, pour permettre une comparaison d'un seul coup d'œil sur chaque itinéraire couvert dans cet article.
Cette superposition rend visibles simultanément les compromis sur les cinq critères. SLA et DLP forment une forme orientée vers la finition de surface et la vitesse d'une seule pièce, confirmant leur rôle de voie la plus rapide vers un prototype présentable mais la plus faible en termes de service mécanique. Le métal SLM s'oriente fortement vers les fonctions mécaniques et la gamme de matériaux tout en réduisant l'évolutivité des lots et la vitesse des pièces uniques, reflétant la réalité selon laquelle chaque construction métallique nécessite un post-traitement fixe important, quelle que soit la simplicité de la pièce. Le nylon SLS produit le polygone le plus équilibré et de taille moyenne du groupe, ce qui est cohérent avec son rôle de compromis fiable pour les pièces fonctionnelles qui doivent être produites à plusieurs reprises sans la fragilité de la résine ni les frais généraux du métal. La coulée sous vide s'étend clairement vers l'évolutivité par lots et la finition de surface tout en se contractant à la vitesse d'une seule pièce, correspondant exactement à son identité de processus de multiplication plutôt que de processus de première construction. Aucune forme ne couvre l’intégralité du graphique , ce qui constitue la preuve la plus claire qu'une relation véritablement utile avec un fournisseur dépend de l'accès aux quatre technologies d'impression ainsi que du moulage et de la finition, plutôt que de l'expertise dans une seule.
À propos de Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. est un pionnier de l'innovation et de la fabrication industrielles. Notre équipe de conception experte transforme les idées des clients en conceptions de produits pratiques et esthétiques. Nous proposons l'impression 3D en résine, nylon, métal et autres matériaux, et disposons d'un usinage avancé. La réplication de moules en silicone permet une production en petits lots de haute précision et à faible coût. Les traitements de surface comme la peinture améliorent l'apparence du produit. Grâce à notre service à guichet unique, les clients peuvent terminer le processus de la conception au produit sur une seule plateforme, économisant ainsi du temps et de l'argent. Nous visons à être un partenaire fiable à long terme pour le développement industriel.
Au sein de cette structure, l'impression sur résine SLA et DLP sert les premières conversations de conception, le nylon SLS transporte le prototypage fonctionnel et les pièces d'utilisation finale en faible volume, le métal SLM prend en charge une géométrie et des cas de charge qu'aucun autre processus ne peut atteindre, le moulage sous vide multiplie un maître validé en un lot prêt à la production et la finition de surface livre chaque pièce dans l'état attendu par son marché final. Chaque étape partage le même dossier pièce, le même dossier qualité et le même point de contact ingénierie , ce qui est la signification pratique d'une plateforme à guichet unique plutôt que sa description marketing.
Spécifier un travail pour que la bonne technologie soit choisie
Une demande bien spécifiée élimine la plupart des incertitudes liées à la sélection de la technologie, et la séquence ci-dessous reflète les informations dont un ingénieur a réellement besoin avant de recommander SLA, DLP, SLS, SLM ou la coulée sous vide.
- Énoncez clairement l'objectif de la pièce : examen visuel, contrôle d'ajustement, test fonctionnel ou composant d'utilisation finale.
- Précisez la quantité nécessaire maintenant et la quantité probablement nécessaire dans les six prochains mois.
- Identifiez tous les éléments qui doivent être étanches, porteurs, transparents ou exposés à la chaleur.
- Notez si la pièce doit correspondre à une norme de couleur, de texture ou de brillance existante.
- Marquez toute géométrie interne, telle que les canaux ou les treillis, à laquelle un outil de coupe ne peut pas accéder.
- Confirmez l'environnement de fonctionnement, y compris la plage de température et l'exposition aux produits chimiques ou au soleil.
Une usine d'impression 3D en résine DLP personnalisée en Chine ou un fournisseur de métaux SLM qui reçoit ces informations à l'avance peut recommander un itinéraire en toute confiance plutôt que de choisir par défaut la machine qui s'avère gratuite. La décision technologique doit suivre les exigences de la pièce, et non l'inverse. , et un fournisseur qui pose ces questions avant de proposer un devis fait preuve exactement de cette discipline.
Foire aux questions
Q1 : Quelle est la principale différence pratique entre l’impression SLA et DLP ?
Les deux durcissent la résine liquide et produisent une qualité de surface comparable, mais leur échelle est différente. SLA utilise un laser qui trace chaque couche point par point, ce qui s'adapte efficacement aux grandes plates-formes de construction plates. DLP projette un calque entier à la fois, ce qui est plus rapide pour les petites pièces de hauteur importante, car le temps de construction dépend du nombre de calques plutôt que de la quantité de détails par calque. En pratique, choisissez le SLA pour les pièces plus grandes ou plus larges et le DLP pour les petits composants détaillés produits en lots modestes.
Q2 : Les pièces en nylon SLS peuvent-elles être utilisées comme composants de production finale, ou s'agit-il uniquement de prototypes ?
Les pièces en nylon SLS sont couramment utilisées comme composants de production finale, en particulier dans les qualités chargées de verre ou de carbone qui ajoutent de la rigidité et de la stabilité dimensionnelle. Ils servent bien de supports, de boîtiers, de conduits, de gabarits et de fixations dans de nombreuses industries. Les principales considérations sont la texture de la surface, qui peut être affinée par projection de billes ou lissage à la vapeur, et l'exposition à long terme à la lumière ultraviolette ou à une température élevée soutenue, qui doivent toutes deux être vérifiées par rapport à la fiche technique spécifique du matériau avant la spécification finale.
Q3 : Pourquoi une pièce métallique SLM doit-elle être usinée après sa sortie de l'imprimante ?
L'impression sur métal tel que construit permet d'obtenir une tolérance bonne, mais pas de qualité usinage, sur les caractéristiques fonctionnelles, et sa finition de surface, bien qu'acceptable pour de nombreuses géométries, est généralement trop rugueuse pour les faces d'étanchéité, les alésages de roulement ou les filetages de précision. L'usinage de finition après relâchement des contraintes et retrait du support apporte ces caractéristiques spécifiques à la tolérance et à l'état de surface réellement requis par l'application, tout en laissant la géométrie interne complexe exactement telle qu'imprimée. Cette combinaison est la raison pour laquelle les fournisseurs sérieux d’impression sur métal exploitent des départements d’usinage plutôt que d’expédier les pièces directement à partir de la plaque de fabrication.
Q4 : À quelle taille de lot la coulée sous vide devient-elle plus efficace que l'impression directe ?
Le crossover se situe généralement entre quinze et trente pièces, selon la taille des pièces et la complexité géométrique. En dessous de cette plage, l’effort fixe nécessaire à la construction d’un moule dépasse ses avantages. Au-dessus, le coût du moule est réparti sur suffisamment de pièces pour que la coulée sous vide devienne la voie la plus efficace, et son avantage continue de croître à mesure que la taille du lot augmente jusqu'au point où un outil de production serait éventuellement justifié.
Q5 : Combien de pièces peuvent être produites à partir d’un seul moule de coulée sous vide avant que la qualité ne baisse ?
La fidélité dimensionnelle reste proche du modèle d'origine pendant environ les quinze premiers moulages, puis diminue à mesure que le silicone perd progressivement son élasticité et que les coins internes pointus se ramollissent. La plupart des opérations soucieuses de la qualité retirent un moule autour de la marque de coulée vingt à vingt-cinq plutôt que de risquer que les pièces tombent en dehors des tolérances. Pour les commandes plus importantes, plusieurs moules sont produits à partir du même maître et exécutés en parallèle, gardant chaque moulage dans la partie haute fidélité de cette courbe.
Q6 : La finition de surface modifie-t-elle les dimensions d'une pièce imprimée ou moulée ?
Oui, et c’est l’un des détails les plus souvent négligés dans une spécification. Le ponçage enlève une petite quantité généralement contrôlable de matériau, tandis que la peinture par pulvérisation et le placage ajoutent de l'épaisseur au matériau, généralement de l'ordre de 30 à 60 microns par surface en fonction du système de revêtement. Toute caractéristique présentant un jeu fonctionnel serré, comme un alésage de roulement, un trou fileté ou une face d'étanchéité, doit être masquée avant le revêtement ou usinée après la finition, plutôt que de la laisser absorber l'épaisseur du film appliqué par le processus.
-
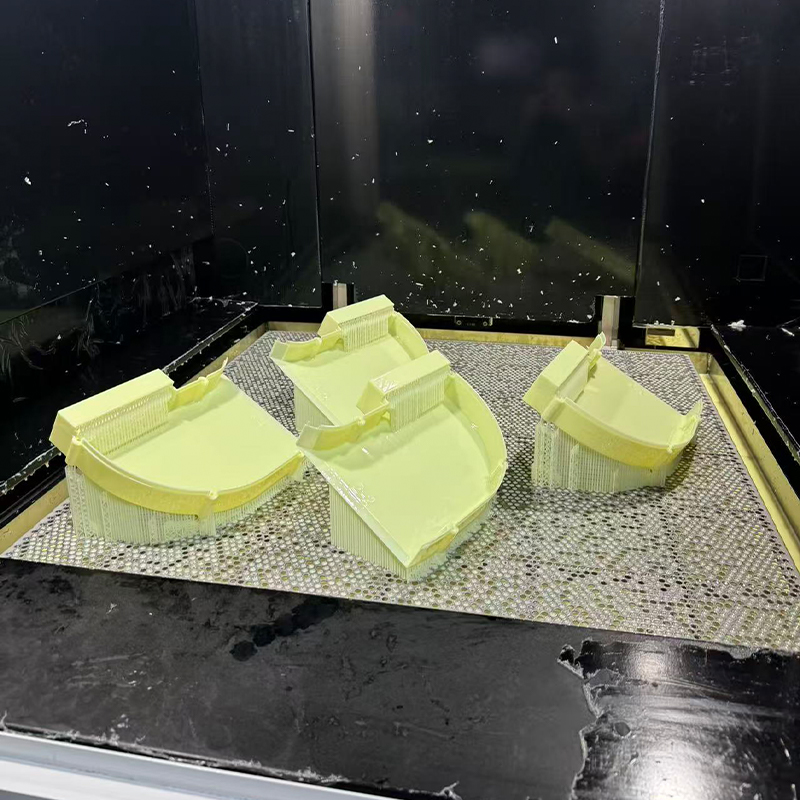 Service d'impression 3D en résine de type ABS jaune
-
 Service d'impression 3D en alliage de titane Ti6Al4V
-
 Service d'impression 3D en matériau renforcé de fibre de carbone en nylon haute température PAHT+CF
-
 Service d'impression 3D en matériau renforcé de fibre de carbone PPS+CF
-
 Service d'impression 3D en résine de cire rouge
-
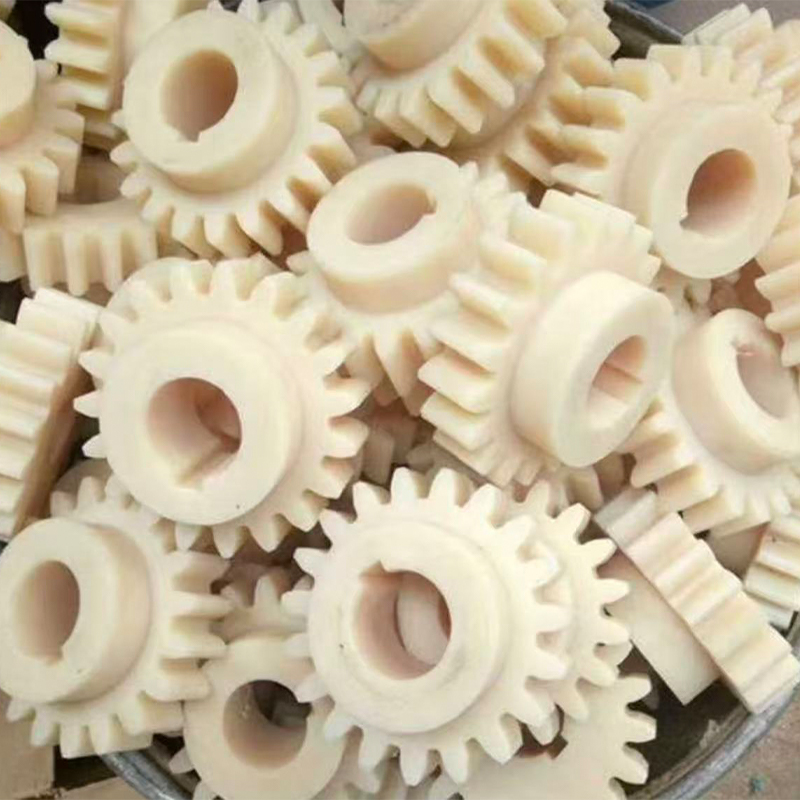 Service d'impression 3D en nylon + fibre de verre
Coordonnées
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
AJOUTER
-

Bâtiment 7, n° 188, section Hongni de la route Zha Wang, sous-district de Danghu, ville de Pinghu, ville de Jiaxing, province du Zhejiang, Chine
Copyright© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Fabricants de plates-formes de fabrication intelligentes intégrées OEM/ODM
