- Services d'impression 3D

- Services d'usinage CNC

- Services de coulée sous vide

- Services de finition de surface

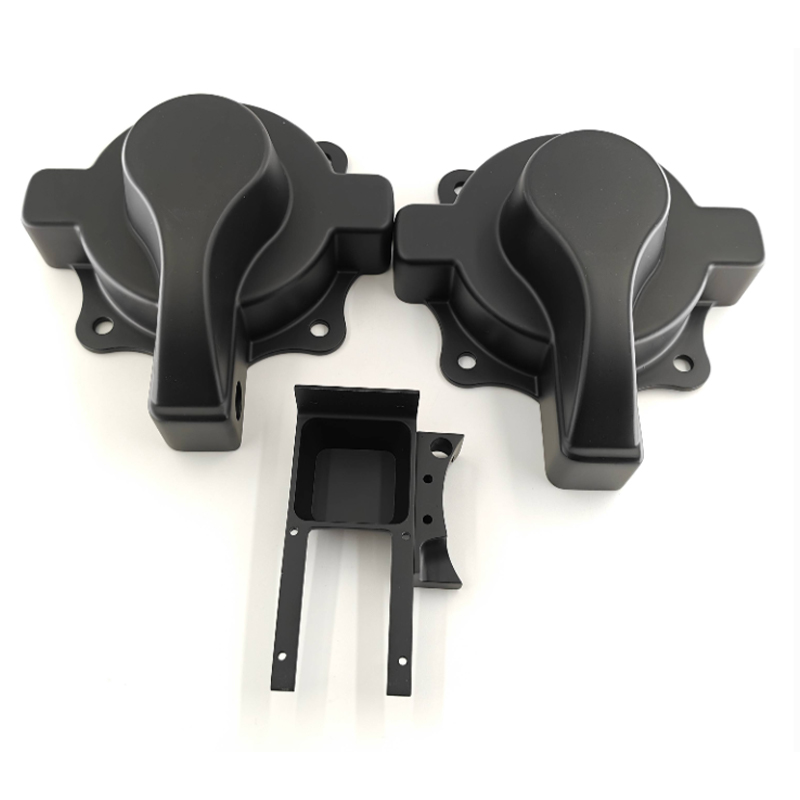
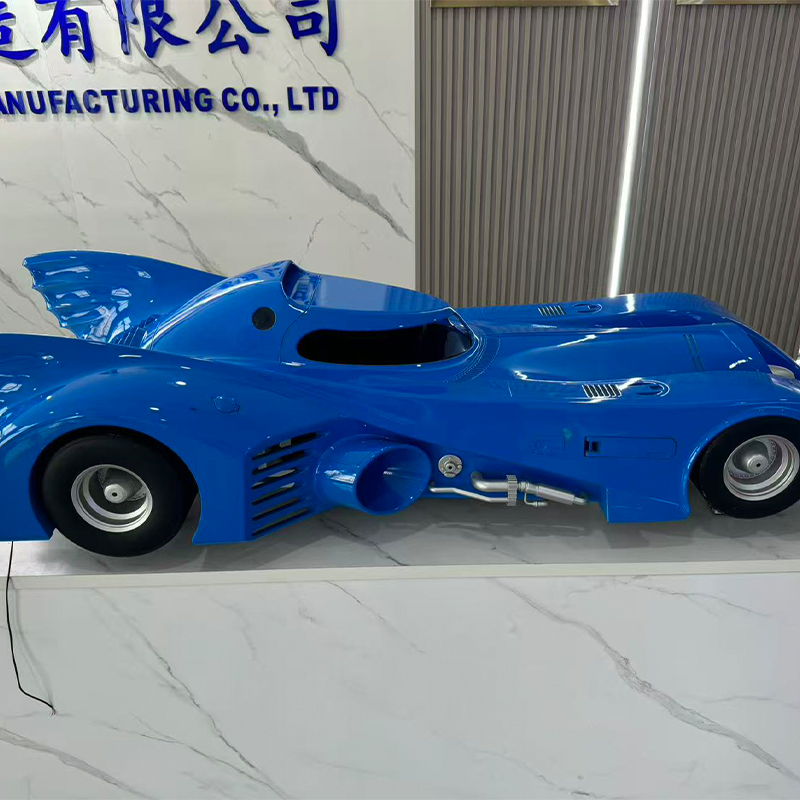
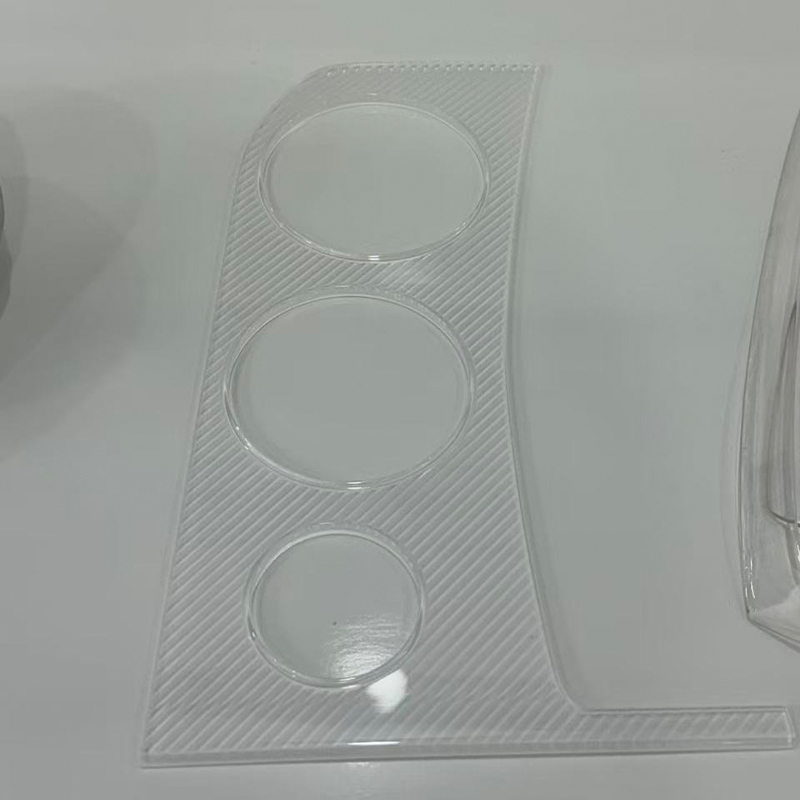
Guide du fabricant des services d'impression 3D et d'usinage CNC en Chine
La réponse directe : ce qu'apporte réellement une plate-forme de fabrication intelligente intégrée
Si vous achetez des pièces en provenance de Chine Services d'impression 3D Fabricant, la chose la plus utile à savoir est la suivante : le parcours du processus importe moins que le fait qu'un fournisseur contrôle toute la chaîne, du fichier numérique à la pièce finie et inspectée. . Un acheteur qui envoie un modèle à un fournisseur pour impression, expédie le résultat à un deuxième fournisseur pour usinage, puis transporte les pièces à un troisième fournisseur pour peinture, perd généralement sept à douze jours ouvrables à cause des seuls transferts, et chaque transfert est un lieu où la responsabilité en matière de tolérance devient ambiguë. Une plate-forme de fabrication intelligente intégrée élimine ces lacunes en organisant la révision de la conception, la fabrication additive, l'usinage soustractif, la réplication de moules en silicone, le traitement de surface et l'inspection dimensionnelle au sein d'un seul système de production avec un seul enregistrement de qualité.
Concrètement, cela signifie une seule conversation d'ingénierie au lieu de trois, un seul ensemble de dessins interprétés dans un sens et une seule partie responsable lorsqu'un alésage revient surdimensionné de 0,05 mm. Pour les ingénieurs évaluant les prestataires de services d’impression 3D, la liste de contrôle est courte et concrète : peuvent-ils imprimer en résine, en nylon et en métal ; peuvent-ils suivre la pièce imprimée avec un usinage CNC sur les caractéristiques critiques ; peuvent-ils passer à un volume de petits lots sans outillage dur ; et peuvent-ils documenter tout cela. Un fournisseur qui répond oui aux quatre propositions propose solutions de fabrication de précision à guichet unique plutôt qu'un atelier de travail à processus unique.
Le reste de cet article explique comment chaque fonctionnalité fonctionne, où chacune est le bon choix, quelle précision et quel délai vous pouvez raisonnablement attendre, et comment évaluer un fabricant chinois de services d'usinage CNC ou un fournisseur chinois de services d'impression 3D industrielle avant de leur engager un programme. Chaque recommandation ci-dessous est rédigée pour un acheteur technique qui doit défendre la décision d'approvisionnement en interne.
Pourquoi l'approvisionnement fragmenté coûte plus cher qu'il n'y paraît
La plupart des équipes d'approvisionnement comparent les fournisseurs sur l'article proposé pour une seule opération. Cette comparaison est incomplète, car le véritable fardeau d'une chaîne d'approvisionnement fragmentée réside dans les espaces entre les opérations : nouvelle soumission, remaniement, réinspection, transport entre les usines et heures d'ingénierie passées à traduire les hypothèses d'un fournisseur dans la langue d'un autre fournisseur. Une pièce qui nécessite une impression, un usinage, un microbillage et une peinture passe par quatre files d'attente de planification lorsqu'elle est répartie entre quatre fournisseurs, et le temps d'attente est presque toujours plus long que le temps de traitement.
La consolidation avec un service d’impression 3D industriel qui gère également des lignes d’usinage et de finition change l’arithmétique. Les données de fixation créées pour le flan imprimé sont réutilisées pour l'étape d'usinage. Les certificats matières suivent la pièce au lieu d'arriver séparément par email. Les non-conformités sont détectées à la station qui les a créées plutôt que trois semaines plus tard chez un fournisseur en aval. Dans les programmes typiques à faible volume, la consolidation réduit de 35 à 50 % le temps total écoulé entre le fichier publié et la pièce inspectée. , même si les temps de traitement individuels restent inchangés.
Où vont réellement les jours
Le tableau ci-dessous compare les délais de livraison typiques pour les itinéraires de processus courants, mesurés à partir du moment où un fichier productable est libéré jusqu'au moment où les pièces sont emballées pour l'expédition. Il s'agit de jours ouvrables pour un seul travail dans un atelier normalement chargé, et non de minimums théoriques.
Plusieurs éléments valent la peine d’être lus dans ce tableau plutôt que de le survoler. Premièrement, l’impression sur résine est le chemin le plus rapide vers un objet physique, c’est pourquoi un service d’impression de modèles 3D reste la solution par défaut pour les premières révisions de forme et d’ajustement où la charge mécanique n’est pas encore un problème. Deuxièmement, les pièces métalliques additives et les pièces usinées en acier inoxydable convergent à peu près dans les mêmes délais, car toutes deux sont dominées par le post-traitement plutôt que par l'étape de formage primaire : les impressions métalliques nécessitent un soulagement des contraintes, un retrait du support et souvent un usinage de finition, tandis que l'usinage de l'acier inoxydable nécessite des avances plus lentes, davantage de changements d'outils et d'ébavurage. Troisièmement, le parcours du moule en silicone est le chemin le plus long du tableau, mais ce nombre couvre cinquante copies finies au lieu d'une, de sorte que son temps par pièce est de loin le plus bas des six. Quatrièmement, l’écart entre l’usinage de l’aluminium et de l’acier inoxydable n’est pas un artefact de planification mais un artefact physique, et tout fournisseur qui les cite comme étant identiques n’a pas réfléchi au travail. Finalement, aucun de ces chiffres ne s’améliore beaucoup en choisissant une machine plus rapide ; ils s'améliorent en supprimant l'attente entre les étapes, ce pour quoi une plate-forme intégrée est conçue.
La capacité définie derrière les services d’impression 3D professionnels
L’expression services d’impression 3D couvre une famille de processus qui partagent uniquement l’idée de construire des matériaux couche par couche. Leurs tolérances, caractéristiques de surface, propriétés des matériaux et paramètres économiques diffèrent énormément, et le mauvais choix est la cause la plus fréquente de déception chez les primo-accédants. Un fabricant chinois de services d’impression 3D personnalisé compétent n’acceptera pas simplement un fichier et l’imprimera sur la machine inactive ; il demandera ce que la pièce doit survivre, combien sont nécessaires et ce qui arrive à la pièce après qu'elle ait quitté la chambre de fabrication.
Procédés de résine pour une fidélité visuelle et dimensionnelle
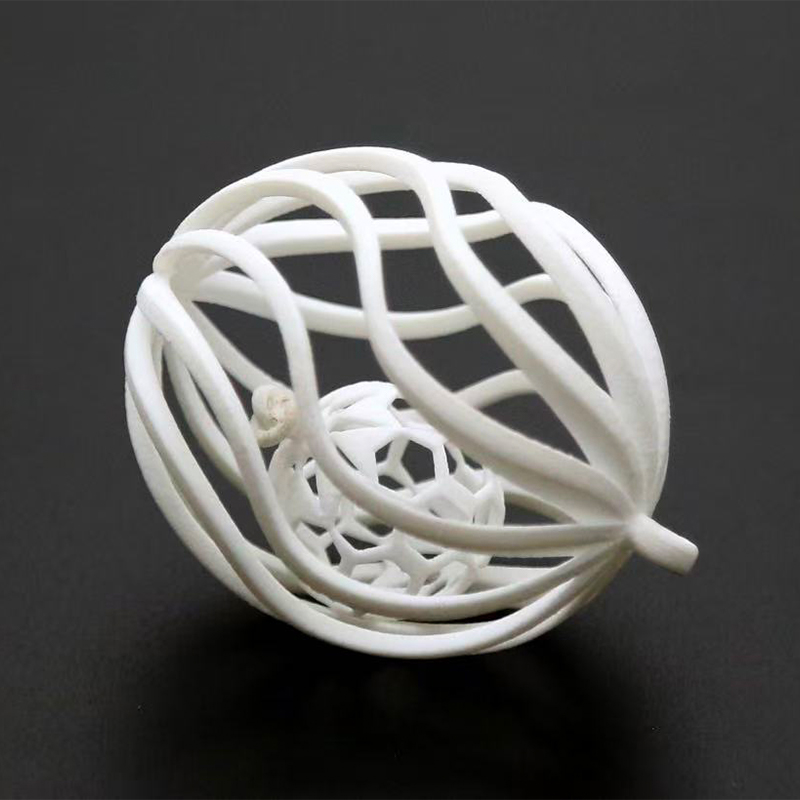
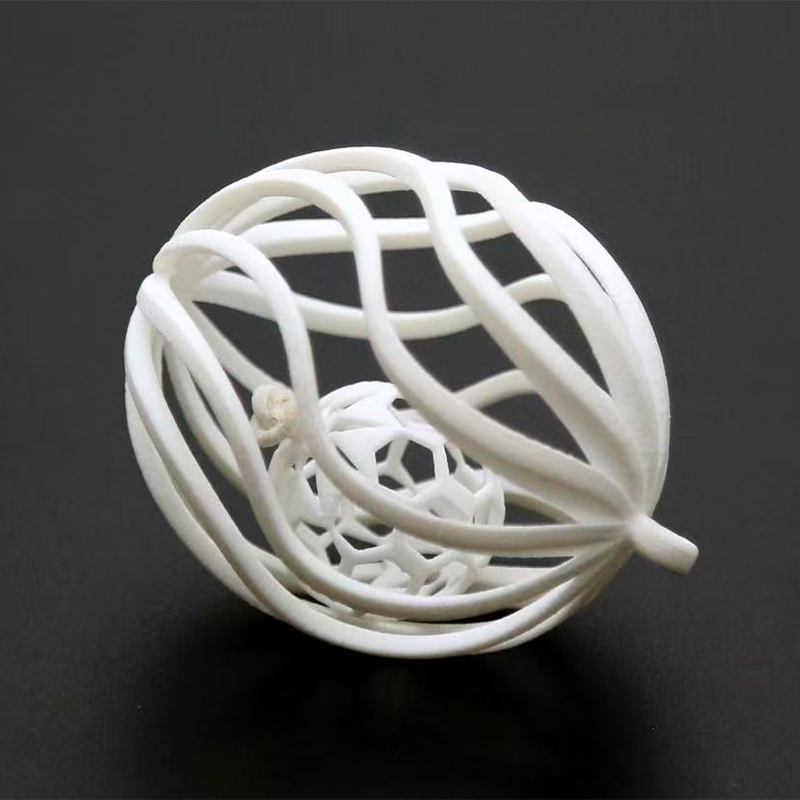
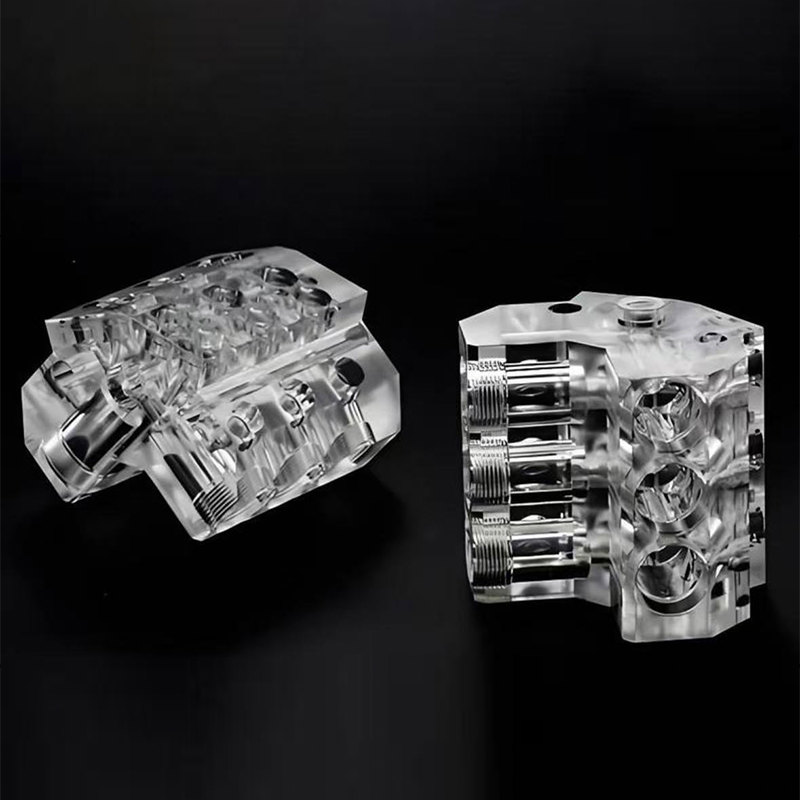
La stéréolithographie et les technologies de résine associées produisent les surfaces telles que construites les plus lisses disponibles dans la fabrication additive, avec des hauteurs de couche généralement comprises entre 0,025 mm et 0,1 mm. Cela en fait l’outil idéal pour les modèles d’apparence, les guides de lumière transparents, les structures en treillis fins et les modèles principaux destinés aux moules en silicone. Le compromis est mécanique : les résines standards sont relativement fragiles et perdent de leur rigidité lorsqu'elles sont maintenues à température élevée, de sorte qu'une pièce en résine est généralement un dispositif de communication ou un motif plutôt qu'un composant porteur. Les résines techniques présentant une déflexion thermique plus élevée et une ténacité améliorée réduisent cet écart et constituent la spécification correcte lorsqu'une pièce imprimée doit être manipulée à plusieurs reprises dans un banc d'essai.
Procédés de poudre de nylon pour pièces fonctionnelles
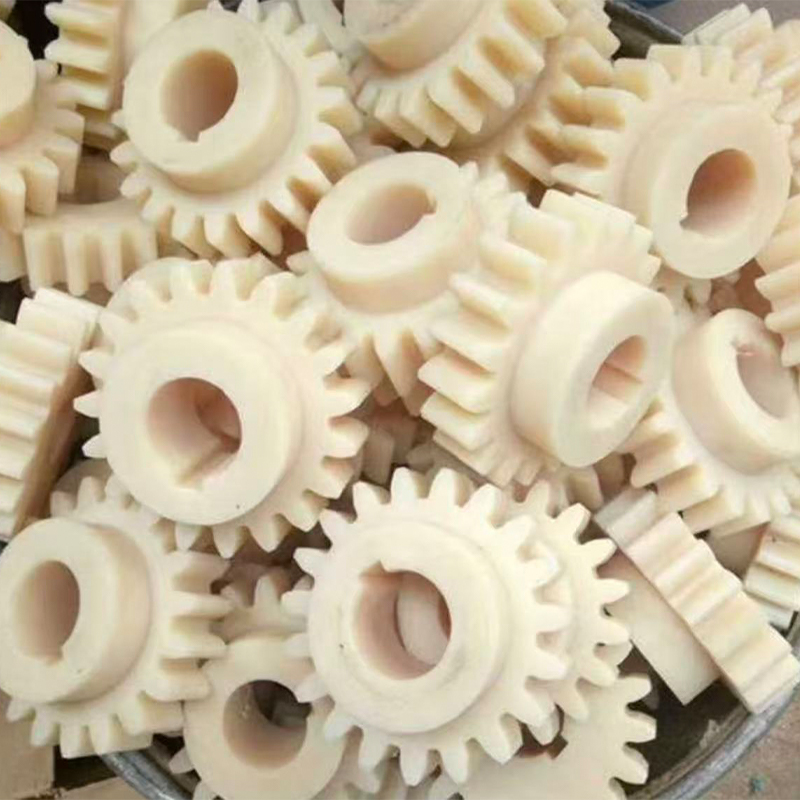
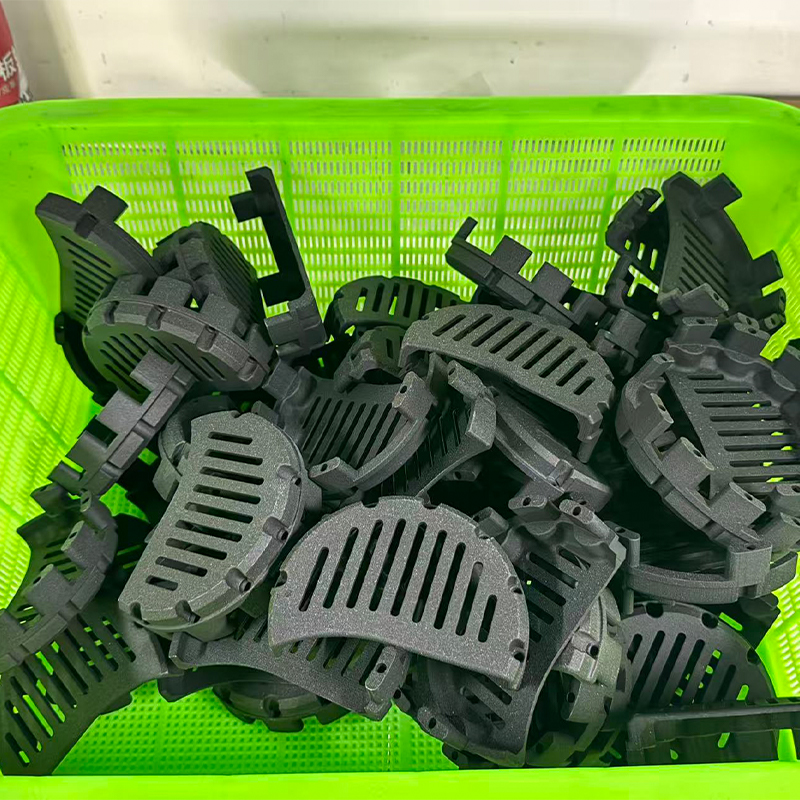
Les procédés de fabrication de nylon sur lit de poudre ne nécessitent pas de structures de support, ce qui permet au concepteur d'emboîter des géométries complexes, des canaux internes et des charnières vivantes qu'aucune autre méthode ne peut produire de manière économique. Les pièces présentent une finition mate uniforme et des propriétés suffisamment isotropes pour servir de véritables composants fonctionnels : supports, conduits, boîtiers, gabarits et couvercles d'utilisation finale. Les qualités de nylon chargé de verre et de carbone augmentent la rigidité et la stabilité dimensionnelle des luminaires qui doivent maintenir une référence sous une charge de serrage. Pour les ingénieurs, la propriété importante n'est pas la résistance à la traction globale mais la possibilité d'imbriquer des dizaines de pièces différentes dans une seule version et de les recevoir toutes dans la même fenêtre de quatre jours .
Fabrication additive métallique pour géométries non usinables
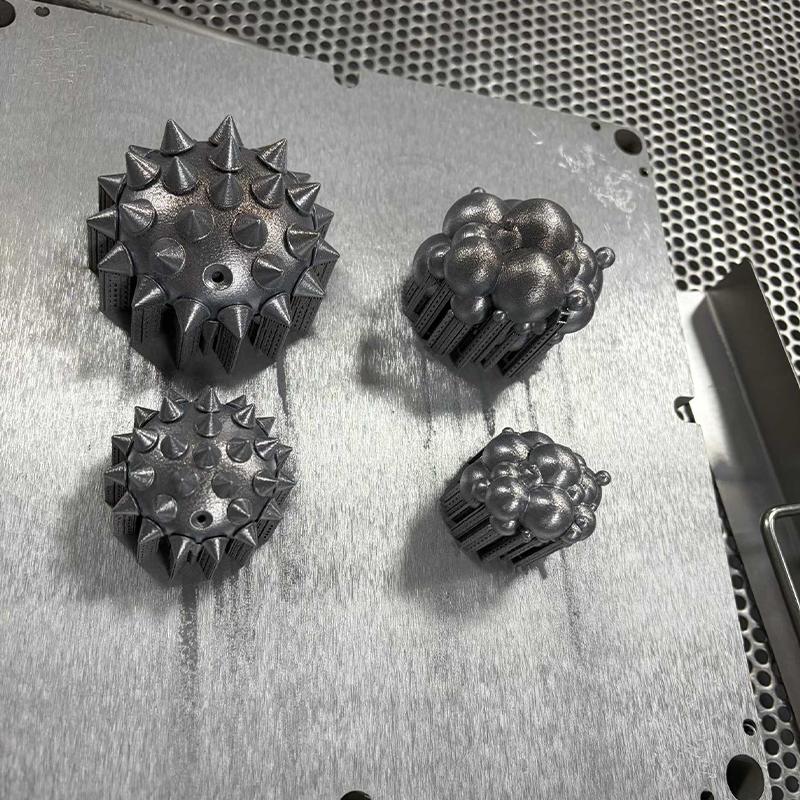
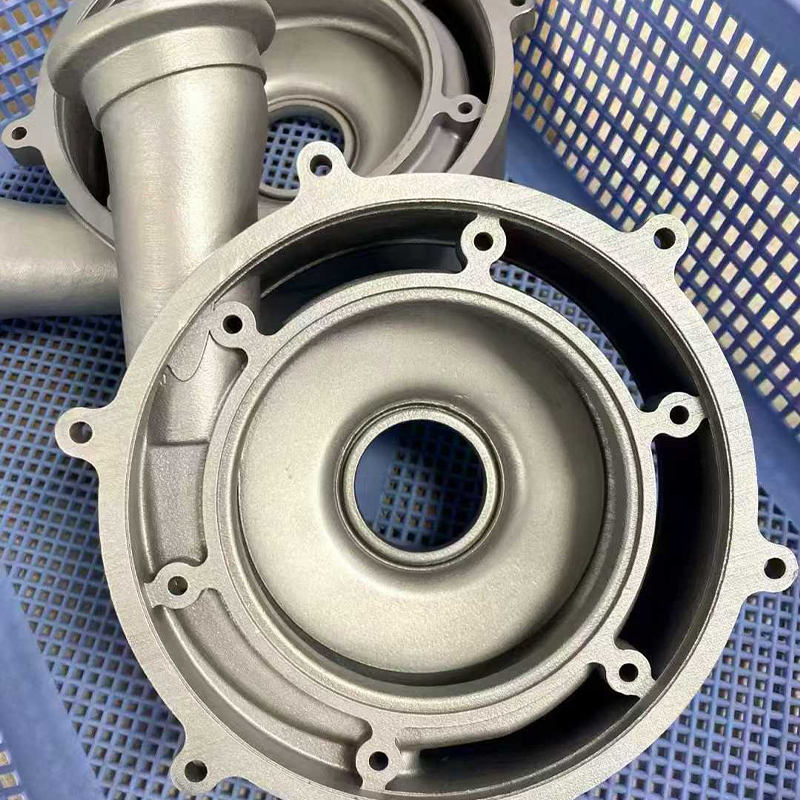
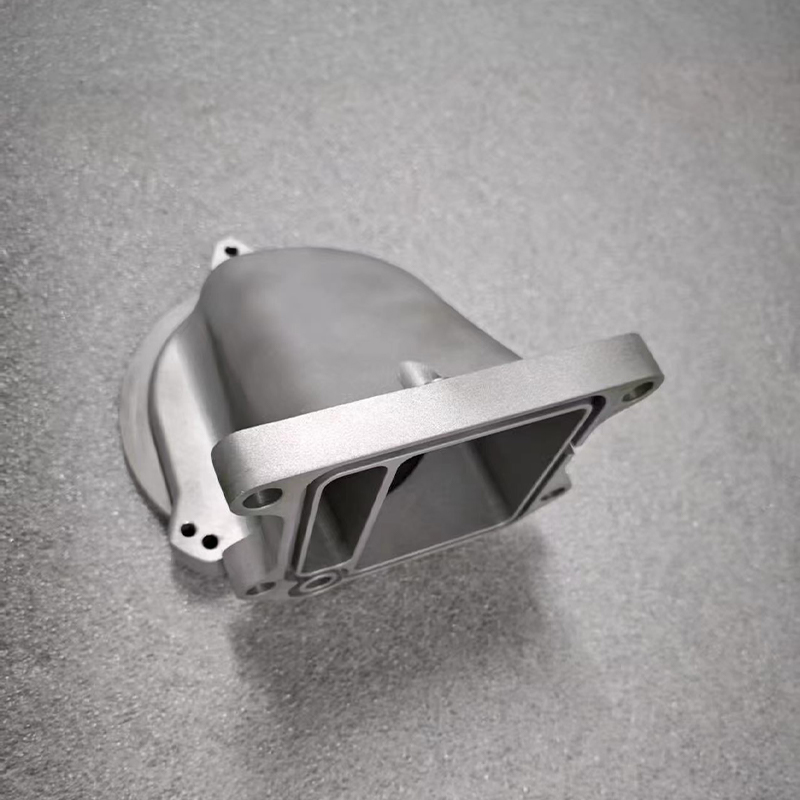
L'impression métallique gagne sa place lorsqu'une pièce contient des canaux de refroidissement conformes, des collecteurs internes, des chemins de charge optimisés par la topologie ou des treillis à parois minces qu'une découpeuse ne peut tout simplement pas atteindre. Les alliages d'aluminium, les nuances d'acier inoxydable, les aciers à outils et le titane sont tous couramment traités. La discipline qui différencie un fournisseur sérieux d'un fournisseur occasionnel est le post-traitement : soulagement correct des contraintes avant que la pièce ne quitte la plaque de construction, retrait contrôlé du support, pressage isostatique à chaud là où la porosité est importante et finition de l'usinage de chaque face d'étanchéité, siège de roulement et trou fileté. Une impression métallique qui n’a pas été usinée ne doit jamais être traitée comme un composant de précision.
Faire correspondre le processus aux exigences : un tableau de comparaison
Le tableau ci-dessous résume l'enveloppe pratique de chaque itinéraire tel qu'il est normalement fourni par un service d'impression 3D industriel qui exploite également des lignes d'usinage et de moulage. Les tolérances sont indiquées comme étant généralement réalisables sur une géométrie bien conçue, et non comme des limites absolues, et elles supposent que la pièce a été examinée pour vérifier sa fabricabilité avant le lancement du travail.
| Itinéraire de processus | Tolérance typique | Surface telle que construite | Famille de matériaux | Lot économique |
|---|---|---|---|---|
| Résine SLA | ±0,1 mm | Ra 3–6 µm | Résine standard et technique | 1 à 20 |
| Lit de poudre en nylon | ±0,2 mm | Ra 10–15 µm | PA12, PA11, nylon chargé | 1 à 500 |
| Lit de poudre laser en métal | ±0,2 mm | Ra 8–20 µm | Aluminium, acier inoxydable, acier à outils, titane | 1 à 100 |
| Usinage CNC 3 axes | ±0,02 mm | Ra 1,6–3,2 µm | Aluminium, acier, laiton, plastique technique | 1 à 2000 |
| Usinage CNC 5 axes | ±0,01 mm | Ra 0,8–1,6 µm | Aluminium, acier inoxydable, titane, superalliage | 1 à 2000 |
| Réplication de moule en silicone | ±0,15 mm | Miroir du maître | Résines PU simulant ABS, PP, caoutchouc | 20 à 200 |
Lisez le tableau par colonne plutôt que par ligne. La colonne de tolérance montre pourquoi la finition de l'usinage après l'impression n'est pas facultative pour les caractéristiques de précision : la meilleure tolérance additive de la liste est toujours d'un ordre de grandeur plus lâche que l'usinage 5 axes de routine . La colonne Surface explique pourquoi les pièces cosmétiques peintes commencent presque toujours par des modèles en résine ou des ébauches usinées plutôt que par des impressions en nylon. La colonne des lots est celle que les acheteurs ignorent le plus souvent, et c'est celle qui détermine si un programme reste rentable à mesure que les volumes augmentent.
Service d'impression 3D à grande échelle : construire au-delà de l'enveloppe standard
La demande pour un grand service d’impression 3D a augmenté plus rapidement que les volumes de construction de machines, et la réponse pratique à une géométrie surdimensionnée est rarement une seule énorme machine. Il s'agit d'une section intelligente : diviser le modèle le long de plans choisis pour des raisons structurelles et esthétiques, imprimer les segments en parallèle et les coller ou les joindre mécaniquement avec des éléments localisés conçus dans la division. Bien réalisée, une pièce sectionnée est plus solide et plus droite qu'une impression d'une seule pièce de même taille, car chaque segment subit moins de gradient thermique pendant la construction.
Le tableau ci-dessous compare la dimension unique la plus longue régulièrement réalisable sur chaque itinéraire avant que le sectionnement ne devienne nécessaire. Il s'agit d'une carte de capacités, pas d'un classement, et elle montre pourquoi un service d'impression 3D à grande échelle et un département d'usinage sont des partenaires naturels plutôt que des concurrents.
Ce tableau mérite une lecture attentive pour quiconque spécifie des pièces surdimensionnées. L'extrusion grand format atteint la plus grande dimension d'une seule pièce parmi toutes les méthodes additives présentées, c'est pourquoi elle domine les applications telles que les dispositifs de contrôle, les outils de formage, les boîtiers de maquette et les modèles de fonderie où une tolérance dimensionnelle de l'ordre du dixième de millimètre est acceptable. Le fraisage à portique va presque aussi loin tout en maintenant des tolérances environ vingt fois plus strictes. Les deux processus sont donc fréquemment associés : imprimer la forme globale, puis usiner les références et les faces d'accouplement sur la même plate-forme. Les systèmes à lit de poudre métallique se situent à l’extrémité inférieure de l’axe des tailles, ce qui constitue la plus grande contrainte sur l’adoption d’additifs métalliques et la raison pour laquelle les grands assemblages métalliques sont généralement imprimés sous forme de segments et assemblés. Le nylon et la résine industrielle occupent la bande médiane, couvrant confortablement la plupart des boîtiers de produits de consommation et des composants intérieurs automobiles en une seule pièce. La conclusion pratique est que l'enveloppe de construction doit être traitée comme une entrée de conception issue de la première session de CAO, et non comme une contrainte découverte lors du devis .
Services d'usinage CNC personnalisés : là où la précision est réellement créée
La fabrication additive crée de la géométrie ; l'usinage crée de la précision. Tout fournisseur OEM d'usinage CNC en Chine qui mérite d'être engagé devrait être en mesure d'expliquer, sans y être invité, comment il occupe sa position entre les opérations, comment il compense l'usure des outils au cours d'un lot et comment il vérifie le premier article avant de publier le reste. Ces trois réponses en disent plus sur les capacités réelles qu’une liste de marques de machines ne le fera jamais.
Considérations relatives au service d'usinage de l'aluminium
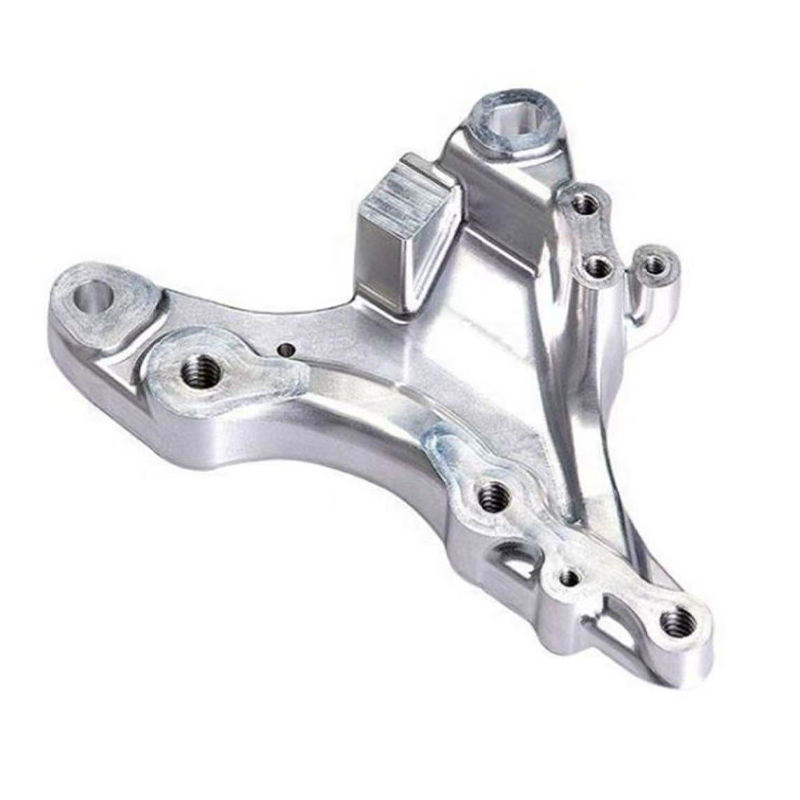
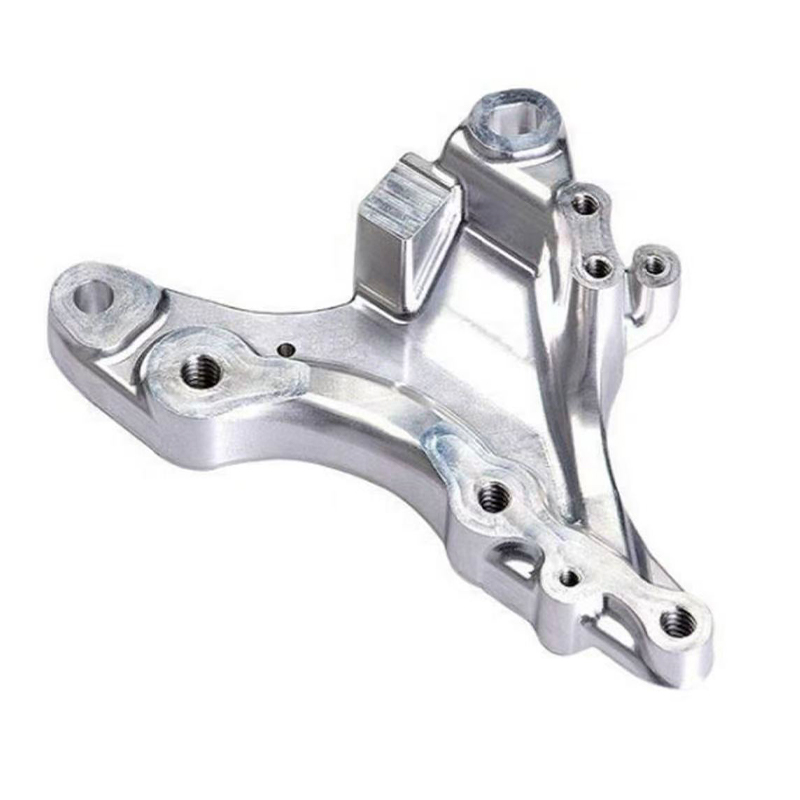
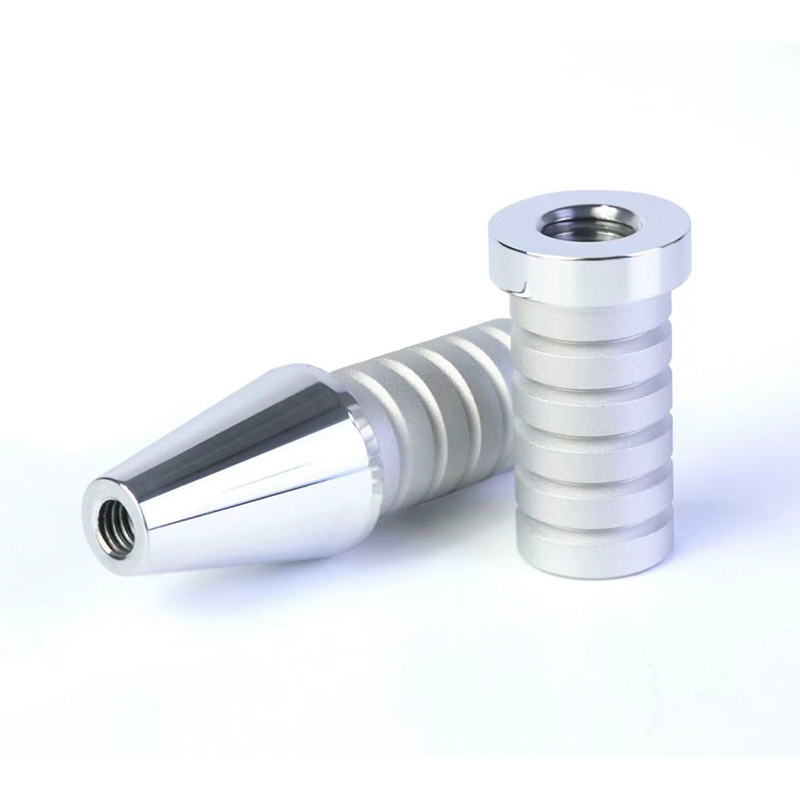
L'aluminium reste le cheval de bataille des prototypes et de la production en petit volume car il se coupe rapidement, tient bien les tolérances et accepte une large gamme de finitions. Un service CNC aluminium efficace prête attention à trois détails qui séparent les pièces acceptables des excellentes : l'évacuation des copeaux dans des poches profondes, où la recoupe des copeaux laisse des marques témoins ; l'épaisseur de la paroi par rapport à la force de serrage, car les parois minces fléchissent puis ressortent hors tolérance ; et le bon choix entre 6061, 7075 et 5052 selon que la priorité est l'usinabilité, la résistance ou la formabilité. Une pièce en aluminium bien planifiée peut passer du stock brut au composant fini en une seule configuration sur une machine à 5 axes, éliminant ainsi l'erreur d'empilement que trois configurations distinctes introduiraient.
Services CNC en acier inoxydable et métaux plus durs
Les services d'usinage CNC en acier inoxydable exigent un état d'esprit différent. L'écrouissage signifie qu'un outil qui s'attarde ou frotte au lieu de couper créera une couche durcie qui détruira la passe suivante. La gestion de la chaleur, les fixations rigides, la géométrie des outils plus pointue et les stratégies d'avance délibérées comptent bien plus que la vitesse brute de la broche. Pour les nuances 316 et duplex, le temps de cycle peut être deux à trois fois supérieur à celui d'une pièce en aluminium équivalente, c'est pourquoi les délais de livraison honnêtes d'un fournisseur d'acier inoxydable sont plus longs et pourquoi un devis qui ignore la différence doit être remis en question.
Pourquoi les services d'usinage CNC 5 axes changent la conversation en matière de conception
Le travail simultané sur cinq axes permet à la fraise d'approcher la pièce sous des angles continuellement variables. Les avantages techniques sont concrets : des outils plus courts et plus rigides atteignent des caractéristiques profondes sans bruit ; les contre-dépouilles et les angles composés sont usinés sans fixations personnalisées ; et, plus important encore, les éléments qui doivent être concentriques les uns aux autres sont découpés en une seule configuration, de sorte que leur relation est définie par la machine plutôt que par le resserrage d'un opérateur. Pour les boîtiers complexes, les roues, les collecteurs et les instruments médicaux, c'est la différence entre une pièce qui s'assemble et une pièce qui s'assemble presque.
Comparaison des trois itinéraires principaux sur les critères importants
Les ingénieurs choisissent rarement un processus sur un seul axe. Le graphique radar ci-dessous évalue les trois principales routes proposées par une plateforme à service complet selon six critères qui apparaissent systématiquement dans les décisions d'approvisionnement, sur une échelle de un à cinq. Il se veut une aide à la décision pour la première conversation d'un projet, lorsque le processus n'est pas encore fixé.
Les formes racontent une histoire plus claire que les partitions individuelles. L'impression 3D forme un profil haut et étroit qui culmine en termes de liberté géométrique et de vitesse d'une seule pièce tout en diminuant en termes de tolérance et de finition, ce qui est exactement la signature d'un processus utilisé pour les premières itérations et pour les formes qui ne peuvent pas être découpées. L'usinage CNC forme un profil large et équilibré avec ses points forts en matière de tolérance, de gamme de matériaux et de finition, confirmant son rôle de voie qui transforme un concept en un composant qualifié. La réplication de moules en silicone se situe entre les deux, échangeant un peu de précision contre la capacité de produire des dizaines de pièces cosmétiques identiques à partir d'un seul maître. Fondamentalement, les trois polygones se chevauchent plutôt qu’ils ne s’emboîtent, ce qui signifie qu’aucun processus ne domine, et la bonne réponse pour la plupart des programmes réels est une séquence plutôt qu’un choix. L'implication pratique est qu'un fournisseur proposant une seule de ces trois formes ne peut servir qu'une seule phase de la vie d'un produit. , tandis qu'une plate-forme intégrée peut transporter la même pièce du modèle conceptuel au lot pilote sans changer de fournisseur.
Réplication de moules en silicone : le pont entre le prototype et la production
Entre l’impression unique et les outils en acier dur, il existe un écart qui surprend de nombreux programmes. Une équipe a besoin de cinquante ou d'une centaine de pièces pour un essai sur le terrain, une soumission de certification ou un lancement commercial, mais le volume ne peut justifier un moule de production et le calendrier ne peut pas absorber le délai de livraison de l'outillage. La réplication de moules en silicone, également appelée coulée sous vide ou coulée d'uréthane, comble précisément cette lacune.
Le flux de travail est simple. Un modèle principal est produit, généralement par impression de résine haute résolution ou par usinage, et fini à la surface exacte requise par la pièce finale, car le silicone copiera fidèlement chaque détail, y compris les défauts. Le maître est suspendu dans un cadre et enveloppé de silicone liquide, qui est durci puis découpé le long d'une ligne de séparation soigneusement planifiée. Des résines polyuréthane sélectionnées pour simuler l'ABS, le polypropylène, le caoutchouc, le nylon chargé de verre ou l'acrylique transparent sont ensuite coulées sous vide dans la cavité. Un seul moule donne généralement entre 20 et 25 copies de qualité avant que la dérive dimensionnelle ne nécessite un nouvel outil , une commande de cent pièces est donc prévue autour de quatre ou cinq moules fonctionnant en parallèle.
Le graphique ci-dessous représente les heures de production moyennes par pièce finie à mesure que la taille du lot augmente, ce qui constitue le moyen le plus clair de voir où chaque itinéraire gagne sa place.
Cinq observations découlent de ces courbes. Pour un lot d'une pièce, le moulage en silicone est de loin la méthode la moins efficace car l'ensemble de l'effort de fabrication du moule est imputé à une seule pièce, c'est pourquoi personne ne lance une pièce unique. En dix morceaux, la courbe du silicone s'est effondrée de façon spectaculaire et se situe déjà à proximité des deux autres, montrant à quelle vitesse l'amortissement du moule joue en faveur de l'acheteur. Au-delà de cinquante pièces, les trois courbes s'aplatissent, ce qui signifie que le volume incrémentiel ne modifie plus beaucoup l'effort par pièce et que la décision se déplace plutôt vers les propriétés et la tolérance des matériaux. La courbe d'impression 3D est la plus plate de toute la gamme, ce qui constitue son avantage discret : elle est prévisible quelle que soit la quantité, sans aucune étape d'outillage à planifier. La courbe CNC continue de diminuer doucement au-delà de deux cents pièces parce que la programmation et le montage sont des efforts ponctuels répartis sur une série croissante, c'est pourquoi Les services d'usinage CNC personnalisés deviennent souvent la voie la plus efficace, exactement pour les volumes où les méthodes de prototypage cessent d'évoluer. .
Traitement de surface : l’étape qui détermine la qualité perçue
Une pièce dimensionnellement parfaite avec une finition incohérente sera considérée comme un échec par tous ceux qui ne tiennent pas d'étrier. Le traitement de surface n’est donc pas une décoration cosmétique ; c'est l'étape où le travail d'ingénierie devient visible, et il doit être spécifié avec la même rigueur qu'une légende de tolérance.
Les principaux traitements disponibles au sein d’une plateforme unique, et à quoi sert réellement chacun d’eux, sont présentés ci-dessous.
- Ponçage et polissage, qui suppriment les lignes de couche des pièces imprimées et préparent toute surface à la peinture ou au placage.
- Le sablage aux billes et au sable, qui produit une texture mate uniforme qui masque les petites marques d'outils et donne aux revêtements une touche mécanique.
- Peinture au pistolet dans des systèmes brillants, satinés, mats, doux au toucher et texturés, correspondant à une référence de couleur fournie plutôt qu'à une description verbale.
- Anodisation pour l'aluminium, qui ajoute une couche d'oxyde contrôlée pour la résistance à la corrosion et la couleur sans changement dimensionnel significatif.
- Revêtement en poudre pour pièces en acier et en aluminium nécessitant un film épais et résistant aux chocs.
- Galvanoplastie et métallisation sous vide pour surfaces réfléchissantes et décoratives sur substrats métalliques et plastiques.
- Sérigraphie, tampographie et marquage laser de logos, légendes et codes de traçabilité.
Deux disciplines séparent une bonne finition d'une finition médiocre. Le premier est le masquage : les filetages, les alésages de roulement, les faces d'étanchéité et les zones de contact électrique doivent être protégés afin que la formation du film ne consomme pas la tolérance pour laquelle le machiniste s'est efforcé d'atteindre. Un système de peinture typique ajoute 30 à 60 microns par surface, ce qui est suffisant pour transformer un ajustement coulissant confortable en un ajustement serré. s'il est appliqué sur un alésage non masqué. Le deuxième est le contrôle des couleurs sous un éclairage standardisé, car une couleur approuvée sous des lampes fluorescentes d'atelier ne correspondra pas sous l'éclairage d'une salle d'exposition, et retravailler à ce stade est pénible pour tout le monde.
Quel travail arrive réellement sur une plateforme à guichet unique
Comprendre la combinaison typique de projets gérés par un fournisseur établi aide un acheteur à juger si ses propres besoins sont courants ou exceptionnels pour ce magasin. La répartition ci-dessous reflète un modèle représentatif des travaux entrants parmi les clients industriels.
Cette distribution est porteuse de plusieurs enseignements pour les acheteurs. Le prototypage fonctionnel reste la catégorie la plus importante, confirmant que la plupart des pièces quittant une plate-forme moderne sont destinées à être testées plutôt que simplement examinées, et doivent donc être construites à partir de matériaux comportant des données mécaniques significatives. Les pièces d'utilisation finale en faible volume constituent le deuxième plus grand bloc, et leur croissance est la preuve la plus claire que les processus additifs et de transition sont passés de l'atelier de modélisme à la production réelle. Les modèles de validation de conception représentent encore environ un cinquième des admissions, ce qui reflète la valeur que les équipes continuent d'accorder à la détention d'un objet physique lors d'une révision. Les maîtres d'outillage et de moules représentent une part plus petite mais techniquement exigeante, car les modèles maîtres doivent être finis selon les normes de la pièce finale avant le début de la réplication. Le marché des pièces de rechange et les pièces de rechange représentent le segment qui connaît la croissance la plus rapide dans de nombreux secteurs, car l'inventaire numérique supprime le besoin d'entreposer les composants à rotation lente et un fournisseur qui conserve des fichiers de processus validés peut reproduire une pièce abandonnée des années après l'exécution originale .
Comment évaluer une usine de services d'impression 3D en Chine avant de vous engager
Choisir parmi les prestataires de services d’impression 3D et les fournisseurs d’usinage est un exercice structuré et non instinctif. La séquence ci-dessous reflète l'ordre dans lequel les questions sont réellement importantes, et il vaut la peine d'y travailler avant la première commande plutôt qu'après le premier problème.
- Confirmez l’étendue du processus. Demandez si la résine, le nylon, le métal, l'usinage, le moulage et la finition sont réalisés en interne ou en sous-traitance, et demandez la réponse processus par processus.
- Demandez une revue de conception pour la fabrication de votre dossier actuel. C'est la qualité du feedback, et non sa rapidité, qui révèle la profondeur de l'ingénierie.
- Établir des pratiques d’inspection. Demandez ce qui est mesuré, avec quel équipement, à quelle fréquence et quel rapport accompagne l'envoi.
- Clarifier la traçabilité des matériaux. Les certificats doivent indiquer le lot spécifique utilisé pour vos pièces, et non la qualité en général.
- Testez la communication avec une question technique qui n'a pas de réponse simple et observez si vous recevez la réponse d'un ingénieur ou une réponse commerciale.
- Vérifiez le traitement de la propriété intellectuelle, y compris les conditions de confidentialité, les pratiques de stockage de fichiers et si votre géométrie est déjà utilisée comme échantillon de démonstration.
- Exécutez un pilote rémunéré sur une pièce d'origine avant de transférer un programme et évaluez le pilote sur la documentation ainsi que sur les pièces elles-mêmes.
Deux signes avant-coureurs méritent une attention particulière. Un fournisseur qui accepte toutes les exigences sans une seule question sur l'intention de tolérance, la sélection des références ou les surfaces fonctionnelles n'a probablement pas ouvert le dossier. Et un fournisseur qui propose un délai de livraison identique pour les pièces en résine, en nylon, en métal et en acier inoxydable usiné, propose un modèle plutôt qu'une capacité. Le prédicteur le plus fiable d’une relation réussie à long terme est la qualité des questions posées avant que la première partie ne soit faite.
Le flux de travail de la conception au produit sur une plate-forme unique
La valeur d’une plateforme de fabrication intelligente intégrée est plus facile à comprendre lorsque l’ensemble du parcours est tracé comme une chaîne continue plutôt que comme une série de bons de commande. Le diagramme ci-dessous représente les sept étapes par lesquelles passe une pièce typique, depuis la première conversation jusqu'à l'expédition emballée.
Chaque étape de cette chaîne existe pour protéger celle qui la suit. La conception et l'examen de la fabricabilité détectent les problèmes de géométrie alors qu'ils sont encore peu coûteux à résoudre en CAO, et c'est là que la majorité des retards évitables sont évités. La planification numérique des processus corrige les configurations, les montages et les parcours d'outils avant qu'un matériau ne soit consommé, de sorte que l'atelier exécute un plan plutôt que d'improviser. La sélection des matériaux et des itinéraires est le point de décision où les tableaux de comparaison précédents sont réellement appliqués à une pièce spécifique. Le bloc de fabrication est délibérément dessiné comme une seule unité, car l'impression et l'usinage sont fréquemment appliqués au même composant plutôt que d'être des alternatives. La rangée inférieure montre la chaîne de finition, où la réplication au silicone multiplie une pièce validée en un lot, le traitement de surface lui donne son identité finale et l'inspection boucle la boucle en comparant le résultat physique à l'intention initiale, de sorte que rien n'est expédié sans preuve qu'il correspond au modèle d'où il provient .
À propos de Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. est un pionnier de l'innovation et de la fabrication industrielles. Notre équipe de conception experte transforme les idées des clients en conceptions de produits pratiques et esthétiques. Nous proposons l'impression 3D en résine, nylon, métal et autres matériaux, et disposons d'un usinage avancé. La réplication de moules en silicone permet une production en petits lots de haute précision et à faible coût. Les traitements de surface comme la peinture améliorent l'apparence du produit. Grâce à notre service à guichet unique, les clients peuvent terminer le processus de la conception au produit sur une seule plateforme, économisant ainsi du temps et de l'argent. Nous visons à être un partenaire fiable à long terme pour le développement industriel.
En pratique, cette structure signifie qu'un client peut arriver avec un croquis, une exigence fonctionnelle ou un composant existant qui n'a plus de dessins, et repartir avec des pièces inspectées et finies sans jamais gérer un deuxième fournisseur. L'équipe de conception traduit l'intention en géométrie pouvant être fabriquée, les départements d'additifs et d'usinage la produisent, la ligne de réplication la multiplie lorsqu'un lot est requis et le département de finition la livre dans l'état attendu par le marché final. Chaque étape partage le même numéro de pièce, le même enregistrement de tolérance et le même point de contact.
Applications industrielles et place pour chaque itinéraire
Automobile et mobilité
Les programmes de développement s'appuient sur des garnitures intérieures imprimées pour les études d'ajustement, des conduits et des supports en nylon pour les essais d'emballage sous le capot, et des boîtiers en aluminium usiné pour les bancs d'essai du groupe motopropulseur et des batteries. Les constructeurs de véhicules de sport automobile et spécialisés utilisent la même combinaison pour des pièces d'utilisation finale véritablement à faible volume, pour lesquelles un outillage dur ne serait jamais justifié.
Dispositifs médicaux et matériel de laboratoire
Les boîtiers d'instruments, les guides chirurgicaux, les corps de pièces à main et les collecteurs de fluides bénéficient de la combinaison d'une géométrie imprimée complexe et de surfaces d'étanchéité usinées. Les services d'usinage CNC en acier inoxydable sont fréquemment spécifiés ici pour les composants qui doivent être stérilisés à plusieurs reprises, et la documentation traçable des matériaux n'est pas négociable.
Electronique et appareils électroménagers grand public
Les modèles d'apparence construits à partir de maîtres en résine et peints selon une couleur standard entraînent des révisions de conception, tandis que des lots d'uréthane coulé fournissent des versions pilotes et des échantillons de certification. Les cadres intermédiaires en aluminium usiné et les dissipateurs de chaleur apparaissent dans les mêmes programmes, c'est pourquoi un service d'impression 3D commercial qui usine également est bien plus utile qu'un service qui ne le fait pas.
Automatisation industrielle et robotique
Les outils d'extrémité de bras, les pinces personnalisées, les supports de capteurs et les protections sont des candidats classiques pour un service de prototype d'usinage CNC soutenu par une capacité additive. Les exigences changent à mesure qu'une ligne de production est mise en service, de sorte que la possibilité de réviser un appareil et de recevoir la nouvelle version en quelques jours vaut plus qu'une amélioration marginale d'un processus unique.
Préparer des fichiers et des spécifications qui récupèrent les bonnes pièces
Les fournisseurs ne peuvent travailler qu'avec ce qu'ils reçoivent, et une part surprenante des litiges relatifs à la qualité proviennent d'informations incomplètes plutôt que d'erreurs de fabrication. L'envoi d'un fichier paramétrique tel que STEP avec toute exportation de maillage permet au fournisseur de reconstruire les parcours d'outils avec précision, car un maillage ignore la définition mathématique d'une surface courbe et oblige le machiniste à s'en approcher.
Les tolérances doivent être appliquées de manière sélective. Marquer chaque dimension comme critique ne dit rien au fournisseur et l’oblige à traiter la caractéristique la plus lâche avec le même soin que la plus serrée. L'identification des trois à cinq fonctionnalités qui contrôlent véritablement la fonction permet d'organiser l'ensemble du plan de processus autour de leur protection. La sélection des références mérite la même réflexion : le schéma de références doit refléter la manière dont la pièce est située dans son assemblage, afin que le rapport d'inspection réponde à la question qui intéresse réellement la conception.
Enfin, indiquez l'utilisation prévue. Un fournisseur qui sait qu'un support verra des vibrations à des températures élevées orientera le choix du matériau différemment de celui qui suppose qu'il s'agit d'un modèle d'exposition. Cette seule phrase de contexte empêche souvent une boucle d’itération entière, et son inclusion dans le premier message ne coûte rien.
Foire aux questions
Q1 : Comment choisir entre les services d’impression 3D et l’usinage CNC pour une nouvelle pièce ?
Commencez par la tolérance et la géométrie. Si la pièce contient des canaux internes, des treillis ou des formes organiques qu’un outil de coupe ne peut atteindre, la fabrication additive est la voie naturelle. Si la pièce nécessite des caractéristiques maintenues à ± 0,05 mm ou plus, un alliage certifié spécifique ou une finition de surface usinée fine, l'usinage est la réponse. De nombreux composants réels ont besoin des deux, la forme globale étant imprimée et les faces critiques usinées ensuite, et un fournisseur disposant des deux capacités peut planifier cette séquence dans un seul document de processus plutôt que sur deux bons de commande.
Q2 : Quels formats de fichiers et informations dois-je envoyer avec une demande ?
Envoyez un fichier STEP ou IGES comme modèle géométrique, ainsi qu'un dessin 2D montrant les dimensions critiques, les références, les exigences de finition de surface et les spécifications des matériaux. Incluez la quantité, l’application prévue et tout contexte réglementaire. Si la couleur ou la texture est importante, fournissez une référence physique ou un code de couleur reconnu plutôt qu'une description écrite. Lorsqu'un format de maillage tel que STL est utilisé pour un travail purement additif, confirmez la résolution d'exportation, car un maillage grossier montrera des facettes visibles sur les surfaces courbes.
Q3 : Les pièces imprimées peuvent-elles être utilisées comme composants de production réels, ou uniquement comme prototypes ?
Ils peuvent constituer de véritables éléments de production lorsque le matériau et le procédé sont choisis délibérément. Les pièces en nylon sur lit de poudre, en particulier les qualités chargées, servent de supports, de boîtiers, de conduits et de fixations d'utilisation finale dans de nombreuses industries. Les pièces imprimées en métal sont utilisées dans la production où la géométrie ne peut être produite d'une autre manière, à condition qu'elles soient correctement détendues et usinées sur les surfaces fonctionnelles. Les limites pratiques sont l'état de surface, la tolérance réalisable sans usinage secondaire et le comportement à long terme sous exposition aux ultraviolets ou à une chaleur soutenue, qui doivent tous être confirmés par rapport à la fiche technique spécifique du matériau.
Q4 : Combien de pièces un moule en silicone peut-il produire avant que la qualité ne diminue ?
Un moule typique donne environ 20 à 25 copies acceptables, bien que le chiffre exact dépende de la géométrie de la pièce, des contre-dépouilles et de la résine de coulée utilisée. Les contre-dépouilles agressives et les coins internes pointus usent le silicone plus rapidement. Pour les besoins plus importants, plusieurs moules identiques sont produits à partir du même maître et exécutés en parallèle, ce qui préserve la cohérence d'un lot à l'autre et raccourcit le calendrier global. Étant donné que chaque moule provient d'un seul maître, l'accord dimensionnel entre les moules est généralement très proche.
Q5 : Quelles tolérances sont réalistement réalisables sur les pièces usinées en aluminium et en acier inoxydable ?
Le travail de routine sur 3 axes tient à ±0,02 mm sur les éléments bien pris en charge, et le travail simultané sur 5 axes tient à ±0,01 mm sur les pièces conçues pour l'usinage en une seule configuration. L'atteinte de ces chiffres dépend de l'épaisseur de la paroi, de la longueur de la pièce, de la stratégie de serrage et de la stabilité thermique pendant la coupe. Les caractéristiques longues et fines et les poches profondes seront toujours plus amples que les solides et compactes. L'approche la plus productive consiste à spécifier des tolérances strictes uniquement là où la fonction l'exige et à discuter de ces caractéristiques spécifiques avec le fournisseur avant de fixer le plan de processus.
Q6 : Comment la confidentialité est-elle gérée pour les conceptions propriétaires ?
Un accord de confidentialité doit être signé avant le transfert des fichiers et doit couvrir le stockage des fichiers, l'accès interne, la divulgation des sous-traitants et l'élimination des masters, des accessoires et des matières résiduelles après la clôture d'un projet. Demandez spécifiquement si votre géométrie pourrait un jour apparaître dans des échantillons marketing ou des affichages de capacités, et notez la réponse par écrit. Un fournisseur habitué à travailler avec des programmes de développement aura déjà un processus défini pour cela et pourra le décrire sans hésitation.
-
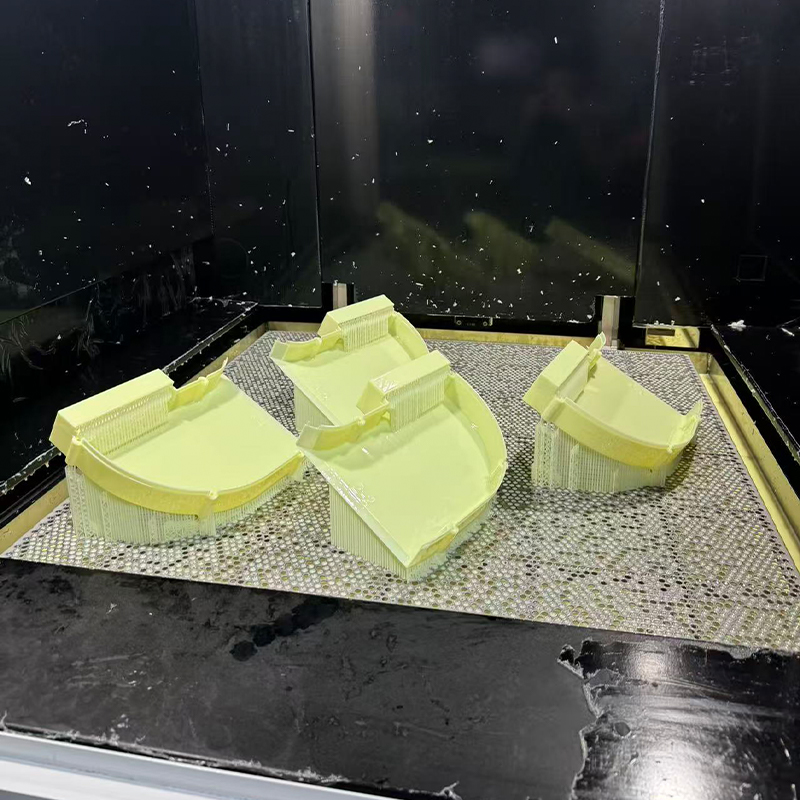 Service d'impression 3D en résine de type ABS jaune
-
 Service d'impression 3D en matériau renforcé de fibre de carbone PPS+CF
-
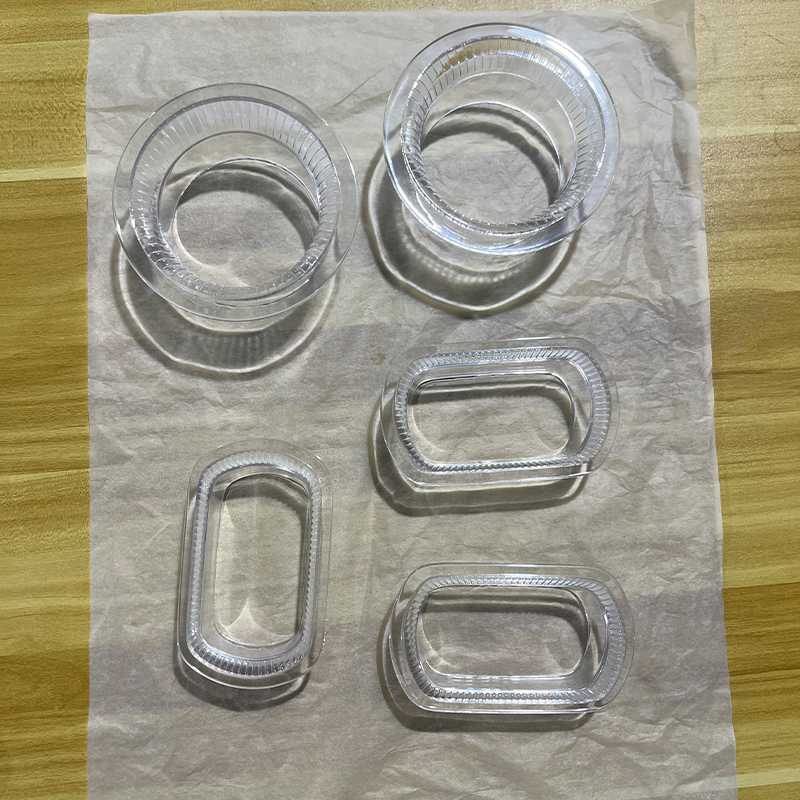 Service d'impression 3D en résine transparente
-
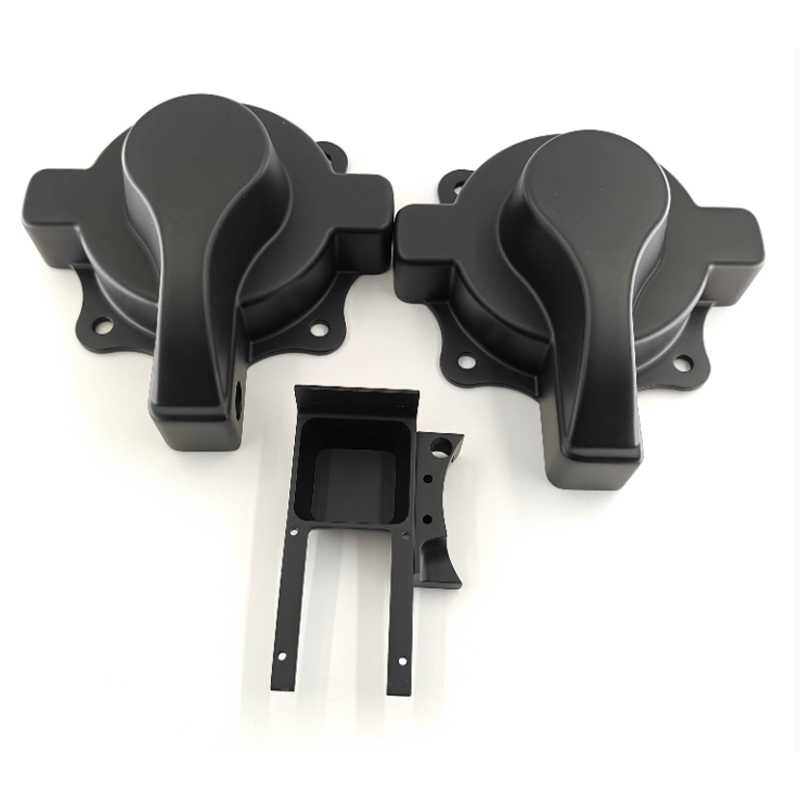 Service d'impression 3D en résine noire
-
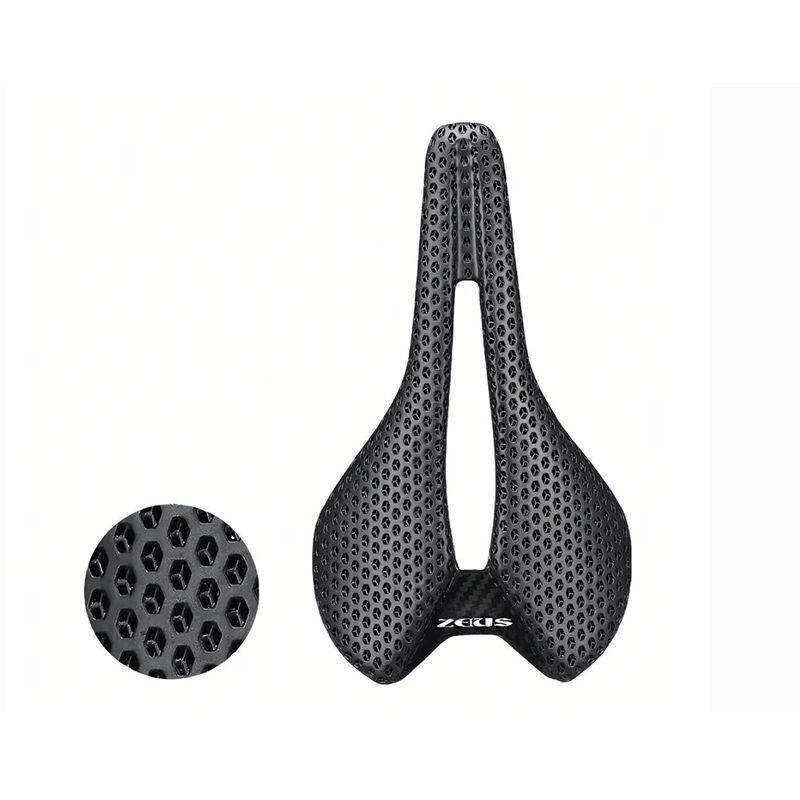 Service d’impression 3D en résine flexible
-
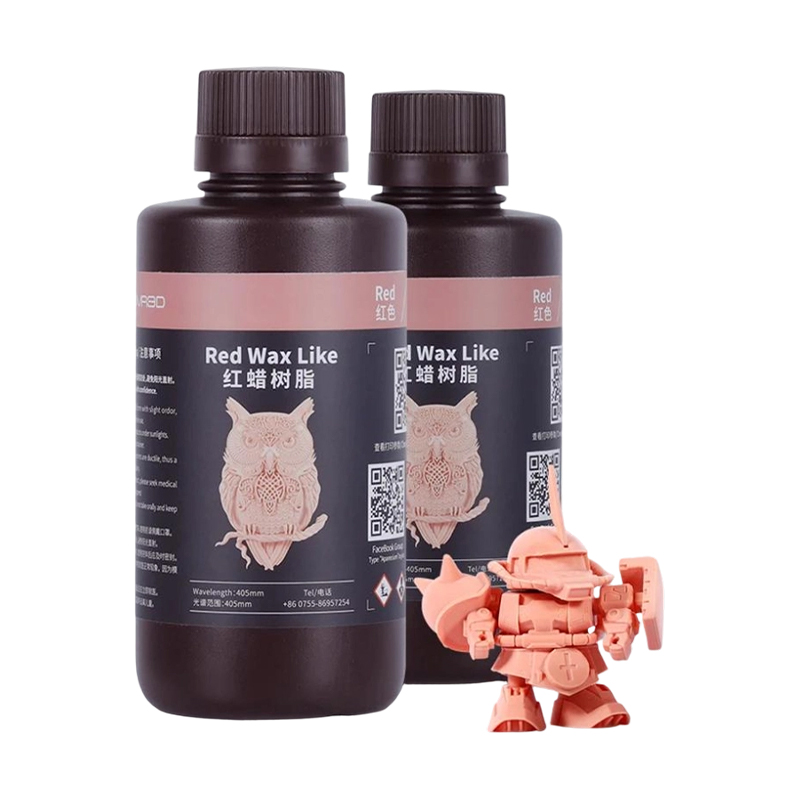 Service d'impression 3D en résine de cire rouge
Coordonnées
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
AJOUTER
-

Bâtiment 7, n° 188, section Hongni de la route Zha Wang, sous-district de Danghu, ville de Pinghu, ville de Jiaxing, province du Zhejiang, Chine
Copyright© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Fabricants de plates-formes de fabrication intelligentes intégrées OEM/ODM
