




Services de coulée sous vide de Zhejiang Jiaheng
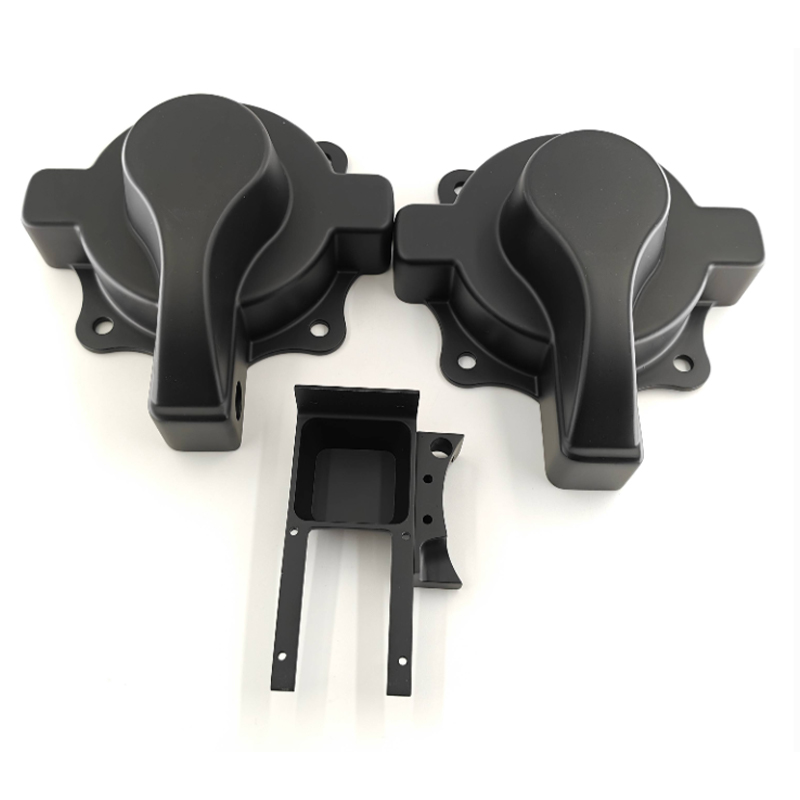
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. est une société chinoise fabricant de services de coulée sous vide produire des pièces en polyuréthane et en silicone dans des moules en silicone sous vide et basse pression. Nous construisons le modèle maître par impression 3D ou usinage CNC, coulons la réplique, puis la finissons sur la même base de production, ainsi un programme passe du fichier numérique à la pièce peinte, imprimée ou revêtue sans outillage en acier.
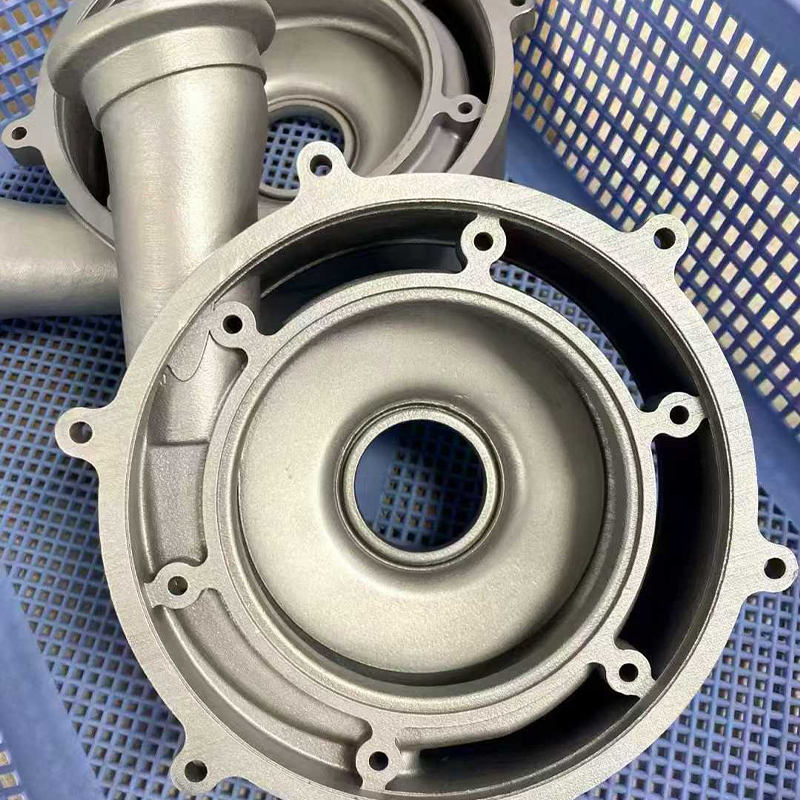
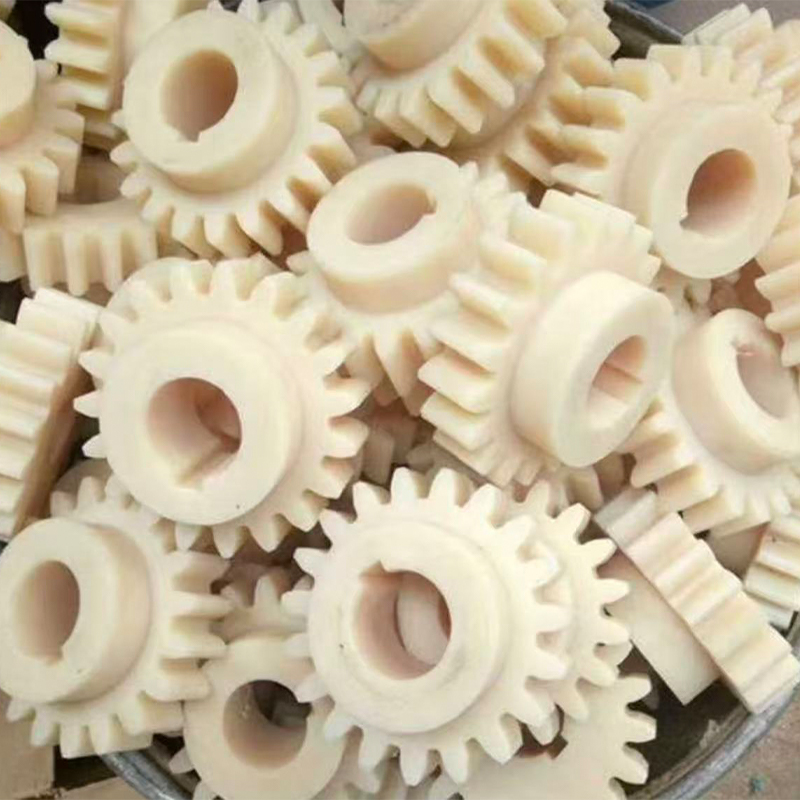
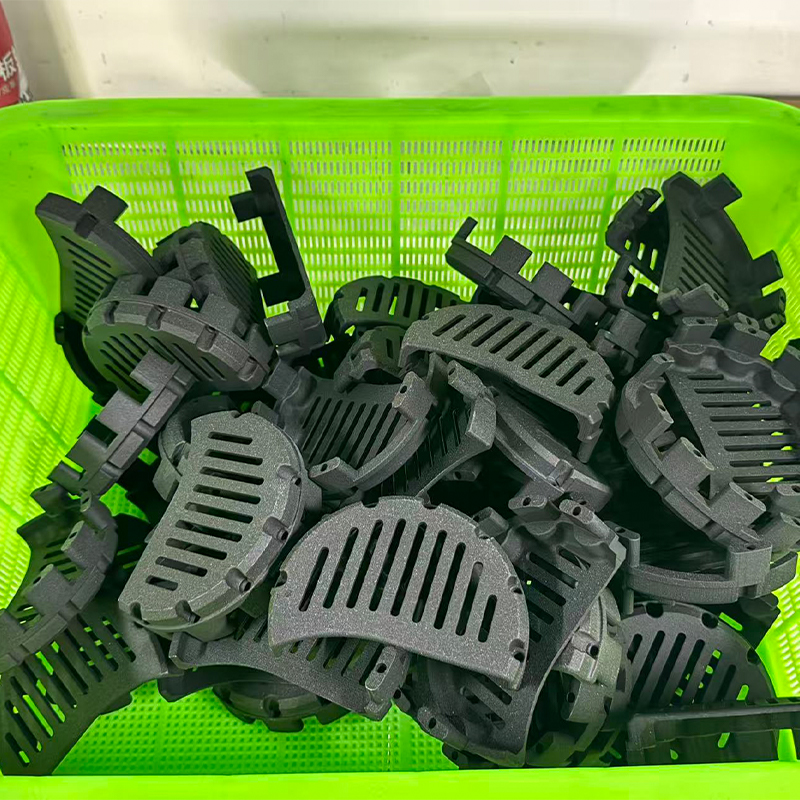
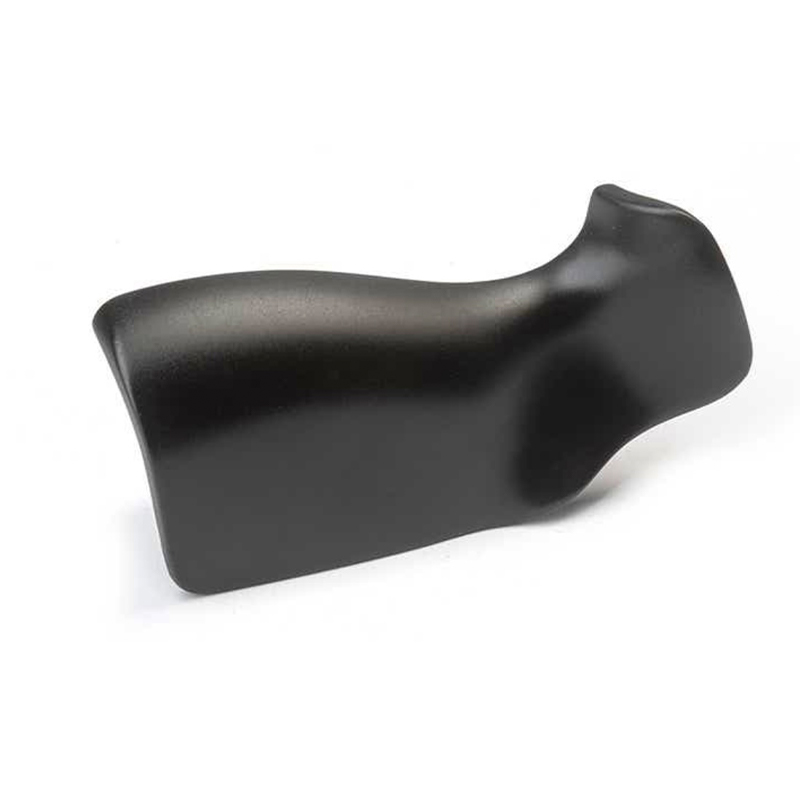
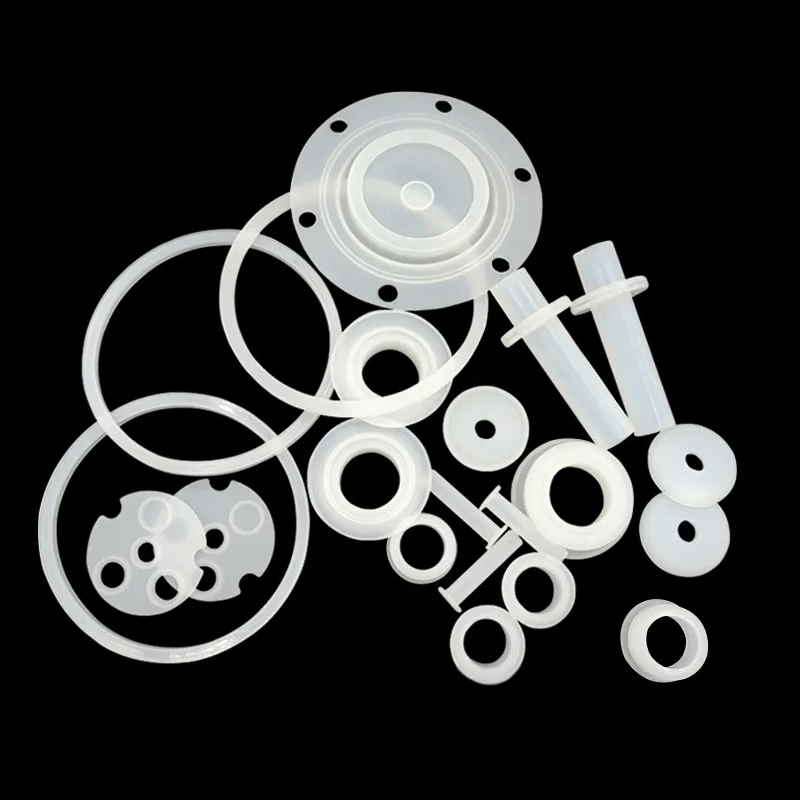
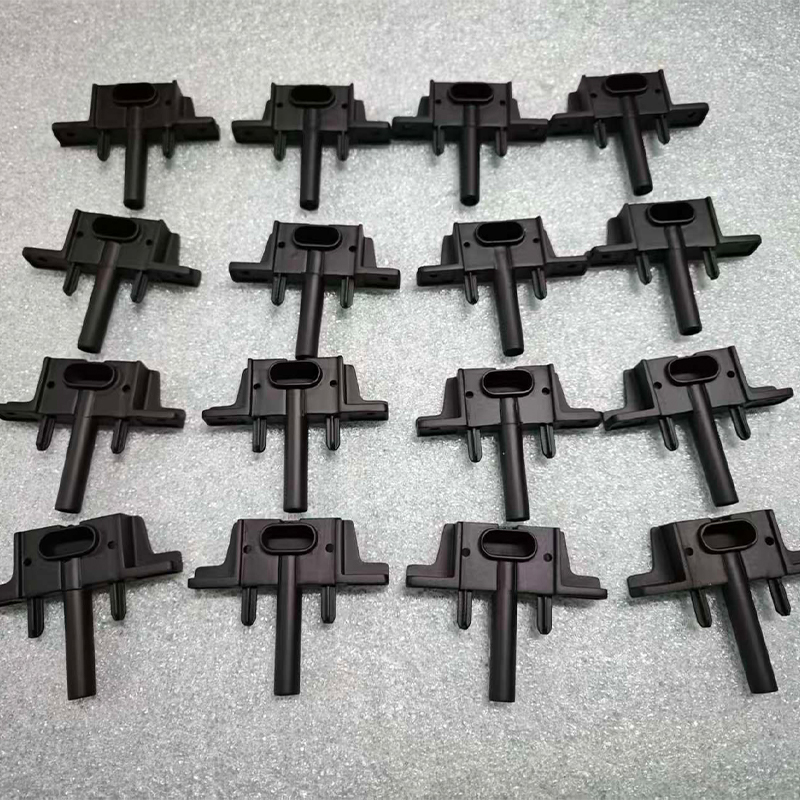
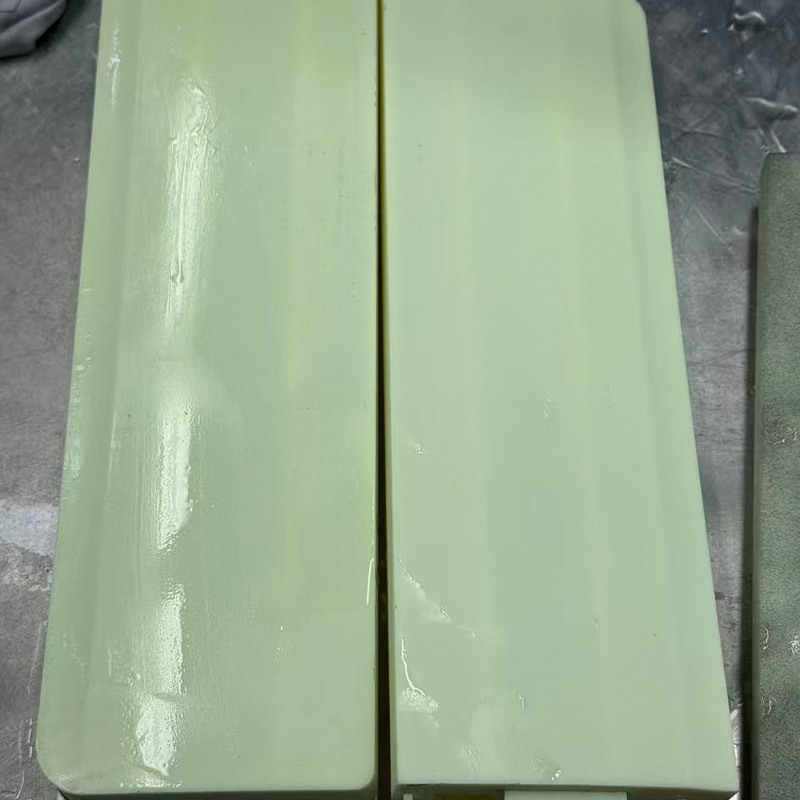
Notre Services de coulée sous vide La gamme couvre les pièces moulées en ABS, en PP, en caoutchouc et en uréthane basse pression, ainsi que les pièces en silicone moulées par compression. L'itinéraire convient aux prototypes à faible volume, aux lots de tests de marché et à la validation de pré-production où la géométrie doit correspondre à l'éventuelle pièce moulée par injection.
Itinéraire du processus : du modèle principal à la coulée terminée
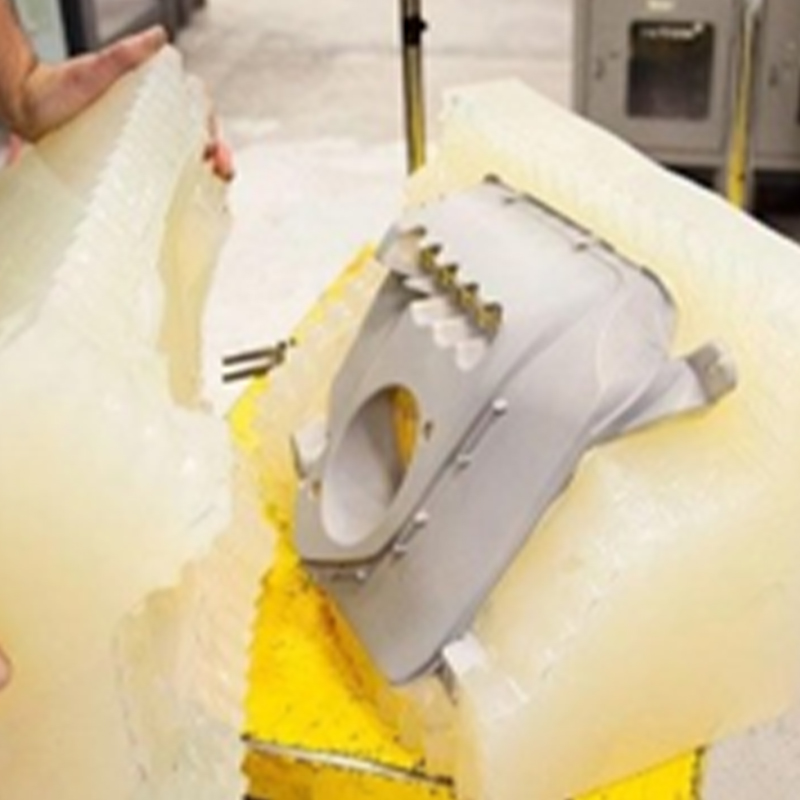
Le moulage sous vide injecte de la résine polyuréthane dans un moule en silicone sous vide, de sorte que l'air entraîné est éliminé avant que la résine ne durcisse. Le résultat est un moulage sans bulles qui reproduit les détails fins de la surface et les arêtes vives du modèle principal.
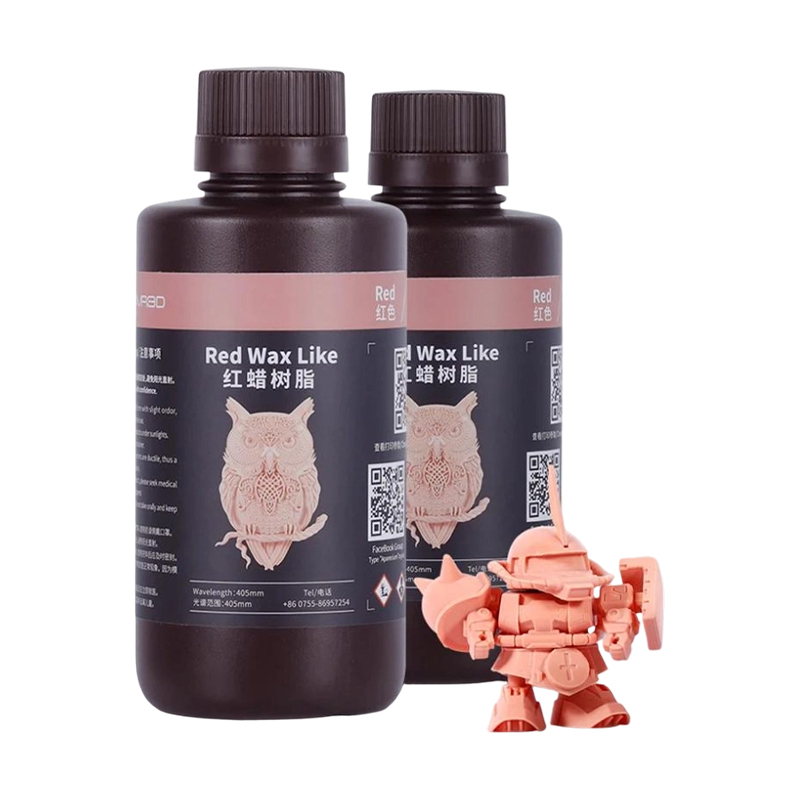
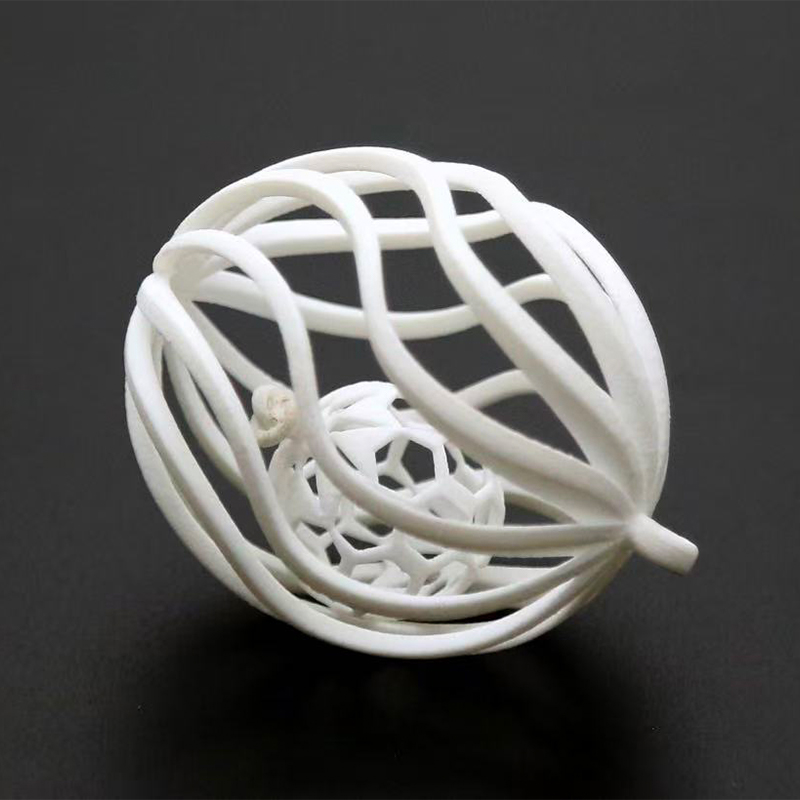
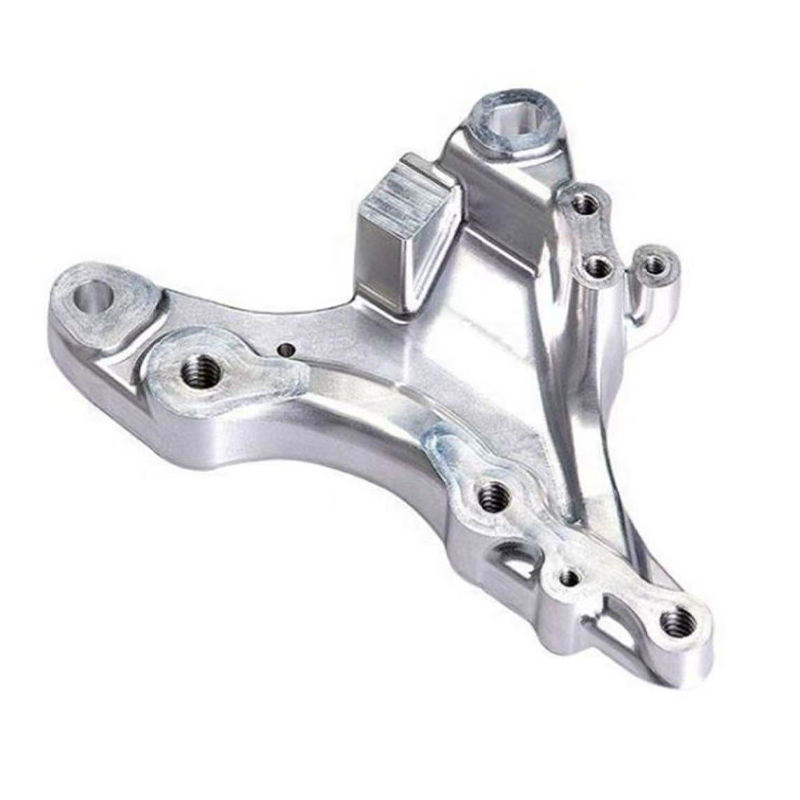
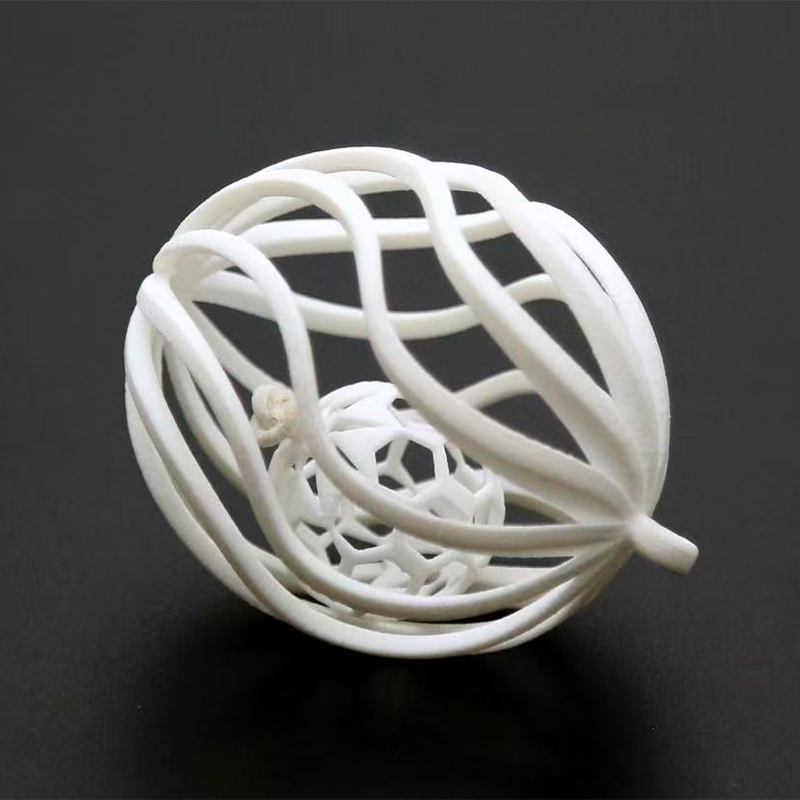
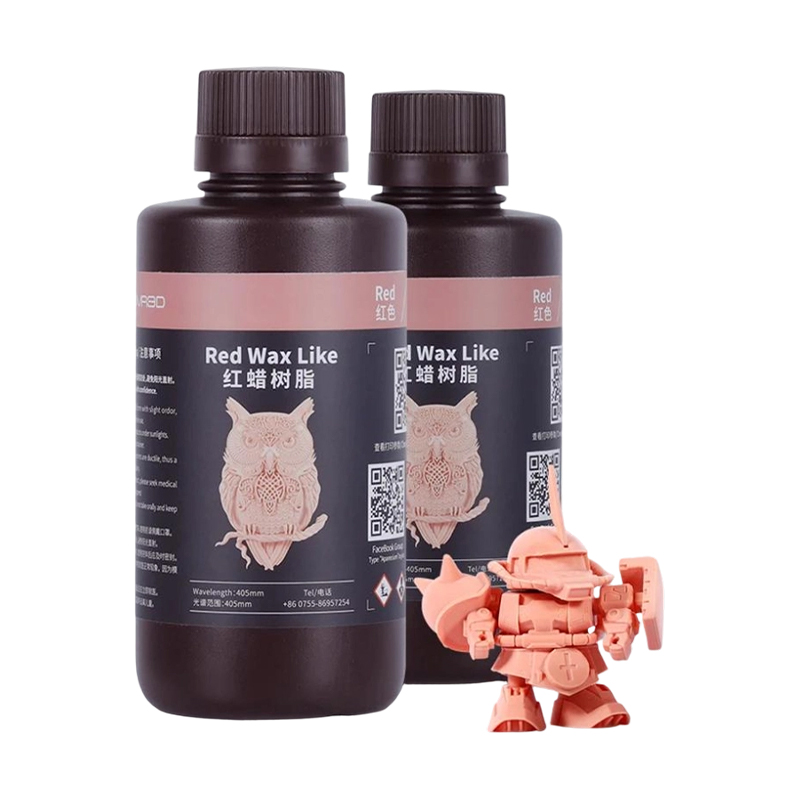
- Modèle maître : Impression en résine SLA ou DLP pour des détails fins, en nylon SLS pour la géométrie fonctionnelle ou en stock usiné CNC lorsque le maître doit respecter des tolérances strictes.
- Moule en silicone : versé autour du maître, ouvert et utilisé comme cavité pour des cycles de coulée répétés.
- Casting : injection sous vide, basse pression ou haute pression en fonction de l'épaisseur de la paroi, de la taille de la pièce et du matériau.
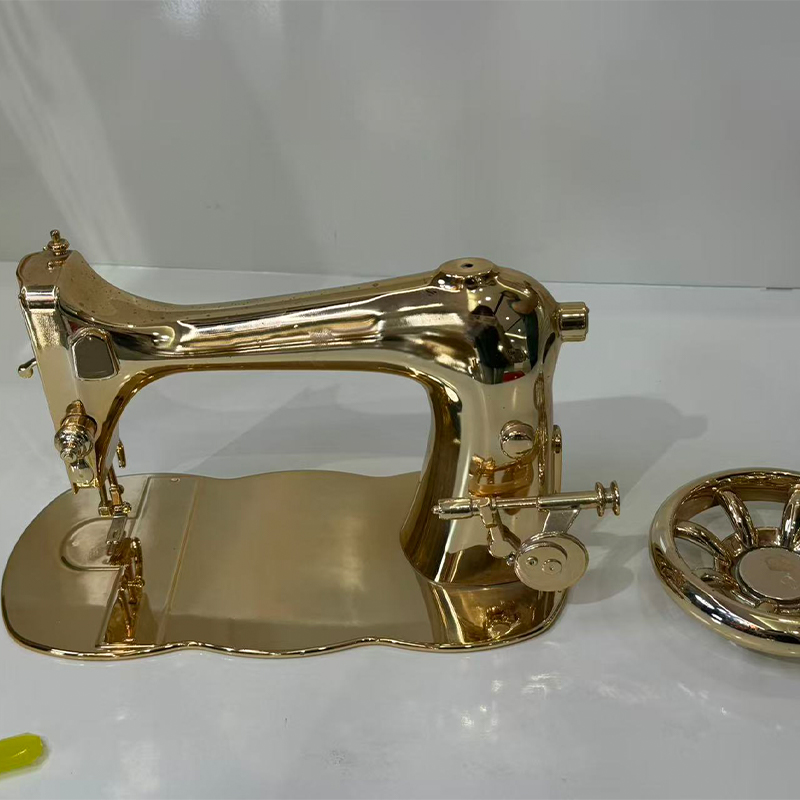
- Finition : Découpage, ponçage, peinture, revêtement, gravure laser, sérigraphie ou galvanoplastie selon les besoins.
Un seul jeu de moules en silicone reproduit généralement 15 à 25 pièces avant que la cavité ne se dégrade. Cela rend le processus économique pour les quantités qui ne justifient pas un outillage en acier, et permet de conserver la même géométrie pour un programme de moulage par injection ultérieur.
Gamme de matériaux et adaptation aux applications
La sélection des matériaux est déterminée par le comportement mécanique que la pièce doit démontrer, et non par la seule apparence. Nous coulons les familles suivantes dans des moules en silicone :
| Matériel | Comportement | Ajustement typique |
|---|---|---|
| de type ABS | Rigide, résistant aux chocs, maintient les détails moulés | Boîtiers, enceintes, couvertures structurelles |
| de type PP | Semi-flexible, résistant à la fatigue | Charnières vivantes, clips, caches flexibles |
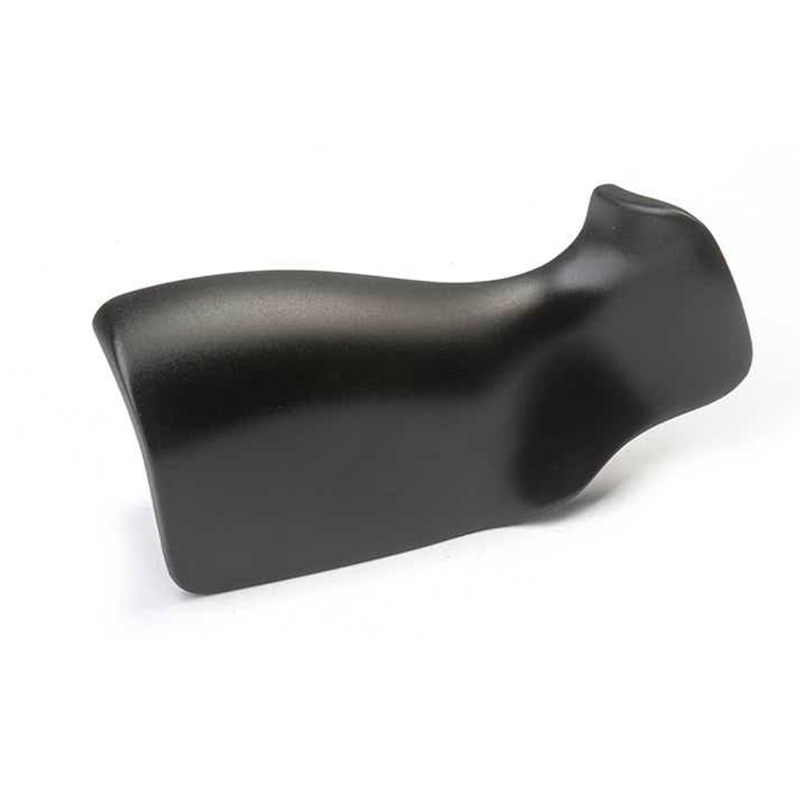
| Similaire au caoutchouc | Élastique, toucher caoutchouc, allongement élevé | Grips, joints, simulation de surmoulage |
| Uréthane basse pression | Faible contrainte interne, épaisseur de paroi constante | Pièces moulées à parois épaisses et de grandes dimensions |
| Silicone moulé par compression | Résistant à la chaleur et aux intempéries, Shore A contrôlable | Joints, poignées antidérapantes, pièces souples portables |
Le moulage d'uréthane à basse pression est la solution idéale pour les pièces à parois épaisses ou de grande taille où le moulage sous vide conventionnel peut laisser des marques de retrait et des contraintes internes. Les pièces en silicone moulées par compression sont durcies sous chaleur et pression pour les composants souples qui doivent rester dimensionnellement reproductibles dans un lot.
La place de la coulée sous vide dans le développement de produits
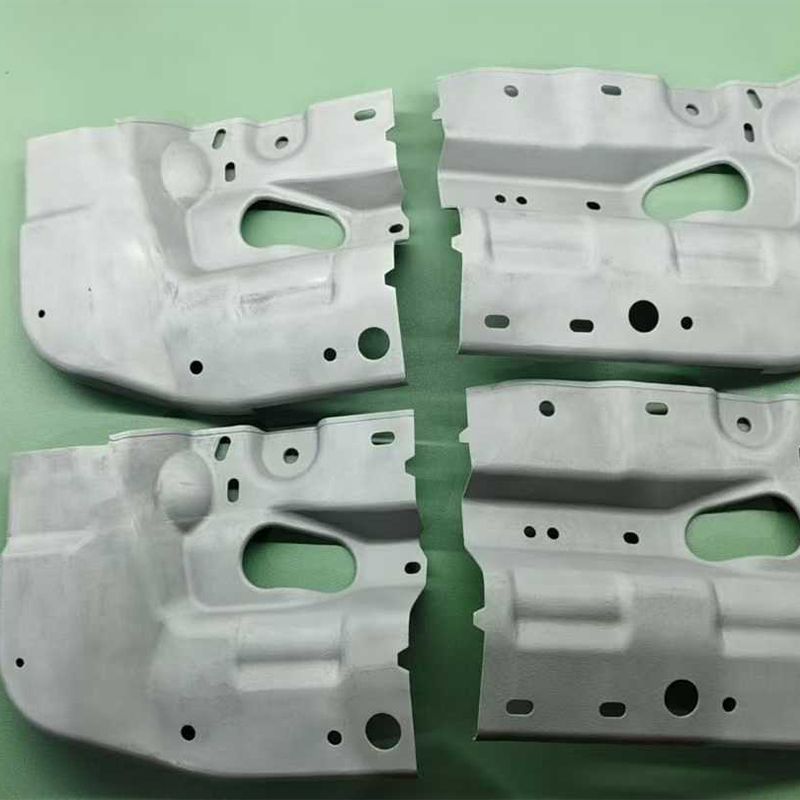
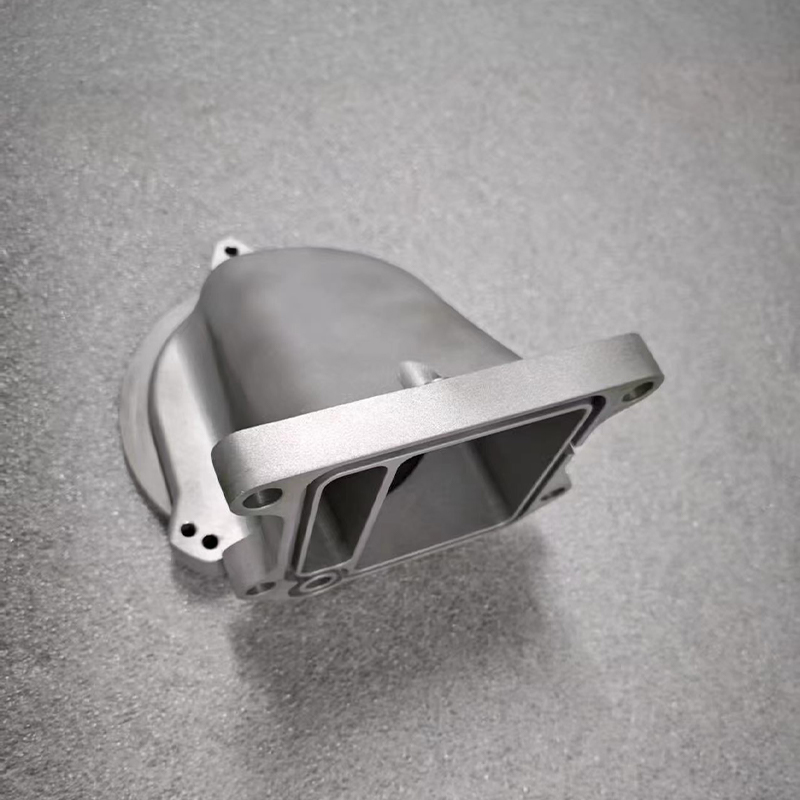
Nous fournissons des pièces moulées pour les intérieurs automobiles et les modèles grandeur nature, les boîtiers et appareils électroniques grand public, les composants UAV et eVTOL, les joints et effecteurs robotiques, ainsi que les accessoires de rééducation médicale. Chaque application impose des exigences différentes au casting.
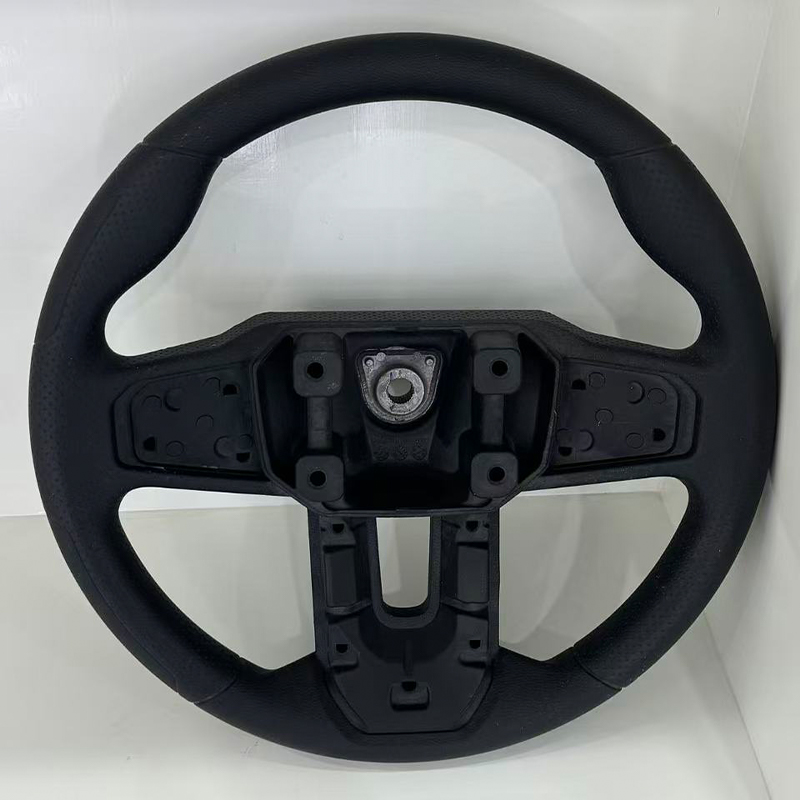
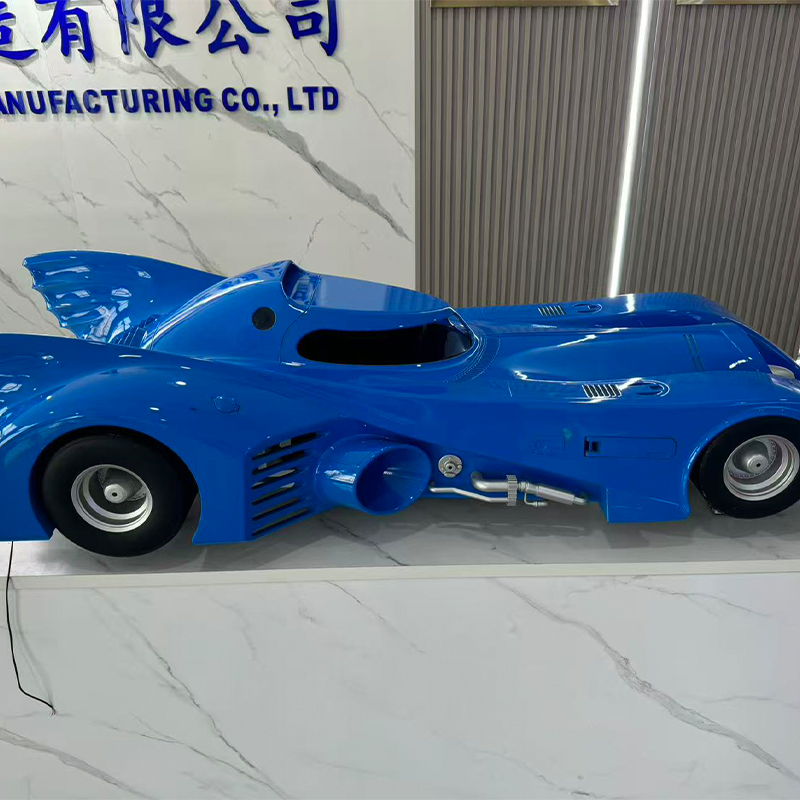
- Automobile : des panneaux intérieurs, des garnitures et des prototypes de grands logements où la couleur, la texture et l'ajustement doivent être évalués à grande échelle.
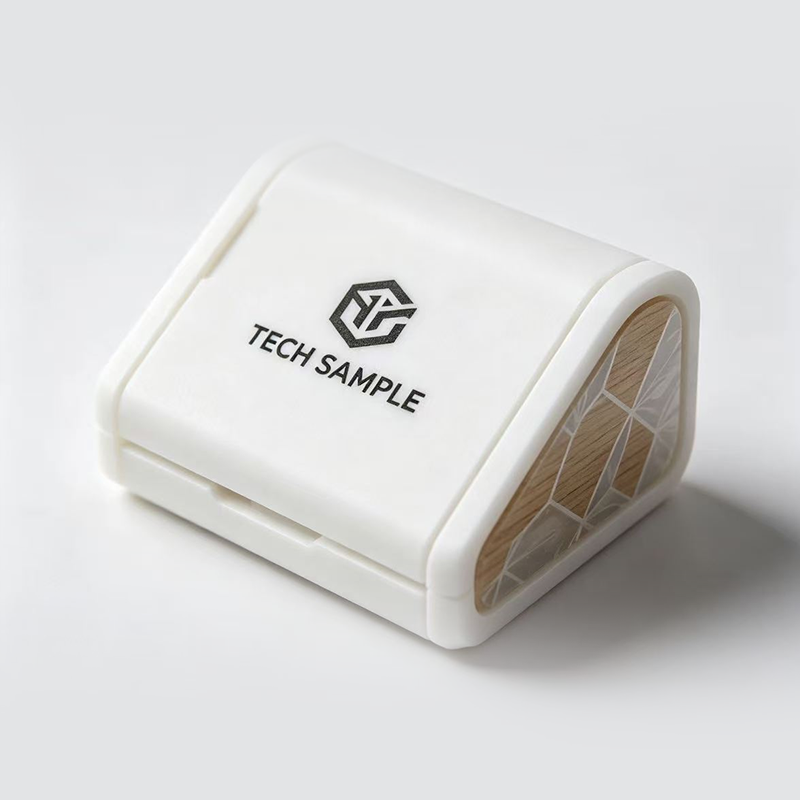
- Electronique grand public : les boîtiers d'écouteurs et de vêtements portables qui nécessitent des détails moulés et une peinture ou un revêtement correspondant à la finition de production.
- Drone et eVTOL : couvercles légers et coques complexes pour les contrôles d'ajustement avant l'engagement des outils composites ou d'injection.
- Robotique : couvre-joints, boîtiers de bielles et coques d'effecteurs terminaux pour les tests fonctionnels.
Options de configuration
Nous configurons chaque programme de casting autour du point de travail plutôt que d'un catalogue fixe. Les choix ci-dessous sont confirmés lors du devis et consignés sur la fiche process.
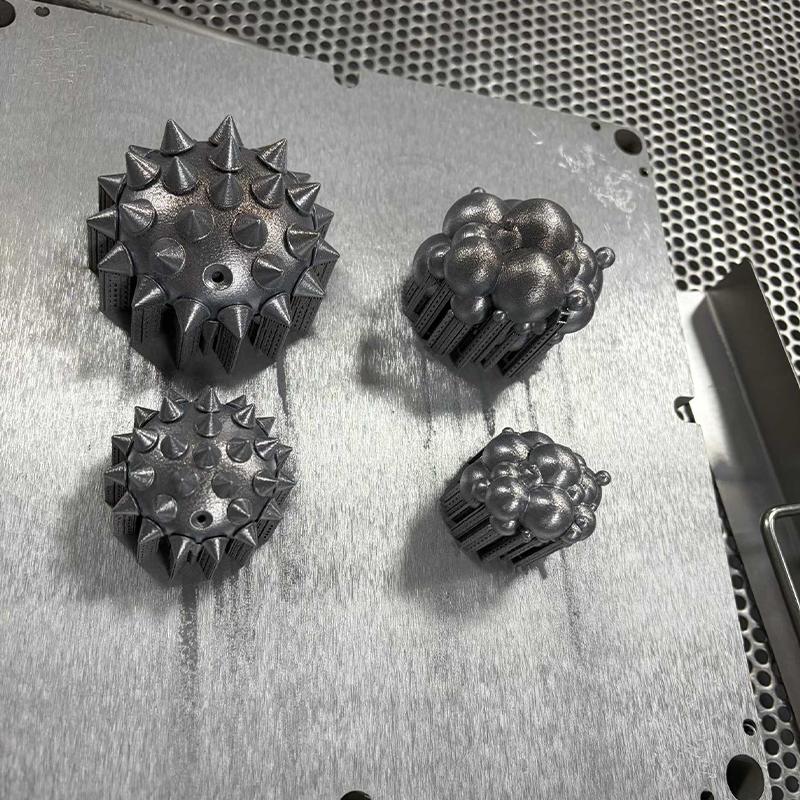
- Source du modèle maître : Résine SLA, résine DLP, nylon SLS, métal SLM, plastique FDM ou matière usinée CNC.
- Méthode de coulée : injection sous vide, basse pression ou haute pression.
- Matériel: De type ABS, PP, caoutchouc, uréthane basse pression ou silicone moulé par compression.
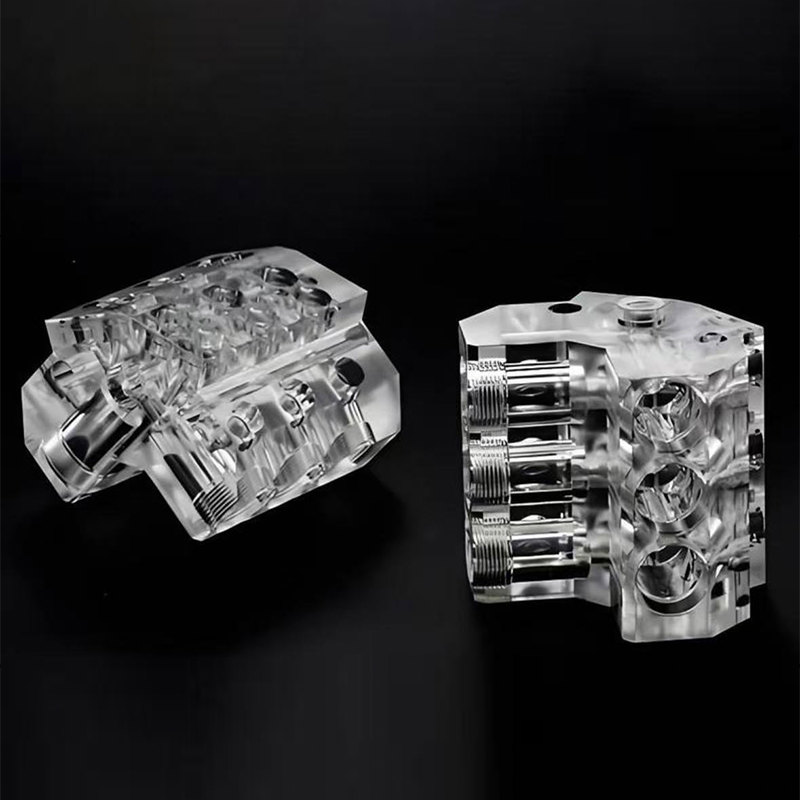
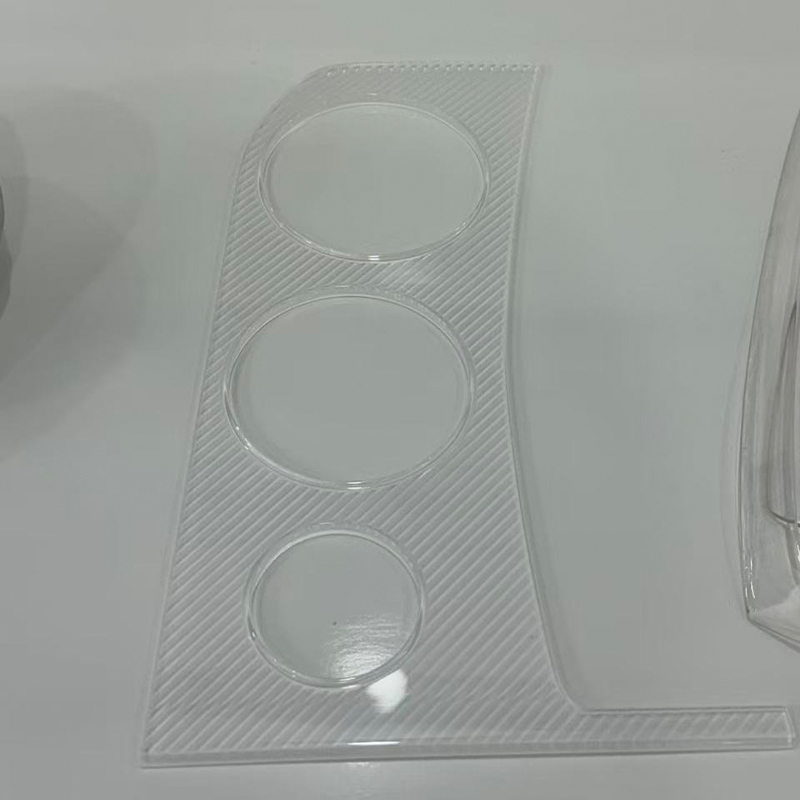
- Couleur et texture : couleur moulée, peinture mate ou brillante, revêtement soft-touch ou coulée transparente et semi-transparente.
- Opérations secondaires : gravure au laser, décalcomanie et sérigraphie, galvanoplastie et anodisation, meulage, polissage et sablage.
La finition des surfaces s'effectue sur le même site, de sorte qu'un boîtier moulé peut être peint, imprimé et assemblé sans deuxième fournisseur. Voir Services de finition de surface pour les traitements disponibles.
Spécifications qui déterminent le casting
Les variables suivantes déterminent la conception du moule, la méthode de coulée et la séquence de finition. Nous les confirmons par rapport au fichier 3D et à la fonction prévue avant de démouler.
- Taille de la pièce et épaisseur de paroi : les sections épaisses favorisent le moulage d'uréthane à basse pression pour limiter les marques de retrait.
- Dépouille et contre-dépouilles : Les moules en silicone fléchissent, mais les contre-dépouilles profondes nécessitent toujours un noyau fendu ou inséré.
- Attente de tolérance : les pièces moulées ne sont pas des pièces usinées ; les interfaces critiques sont souvent usinées après la coulée.
- Exigence de surface : texture moulée, classe de peinture, niveau de brillance et transparence.
- Quantité du lot : 15 à 25 pièces par jeu de moules, avec des jeux de moules supplémentaires pour les grandes séries.
- Correspondance des couleurs et des matériaux : référence à un échantillon Pantone, RAL ou physique.
Contrôle qualité et acceptation
Nous effectuons une inspection complète du processus couvrant le contrôle d'entrée des matières premières, l'échantillonnage en cours de processus et la vérification des dimensions du produit fini. Chaque pièce moulée est vérifiée par rapport à la tolérance dimensionnelle et à la norme d'apparence convenues avant l'emballage.
- Matière première testée avant stockage.
- Échantillonnage périodique pendant la coulée pour stabiliser la précision.
- Inspection finale des dimensions, de la couleur, de la texture et de l'assemblage.
- Le zonage du projet, les accords de non-divulgation du personnel et un réseau interne isolé protègent les dessins et les modèles des clients.
Pour les programmes qui l'exigent, nous préparons des échantillons du premier article et des dossiers d'inspection pour approbation du client avant la poursuite du lot.
Informations que nous utilisons pour configurer votre solution
Pour citer avec précision un programme de coulée sous vide, nous avons besoin des informations suivantes. Les éléments manquants sont confirmés avec vous avant la découpe du moule.
- Fichier 3D en STEP, IGES ou STL, plus dessin 2D si tolérances précisées.
- Quantité cible et si les pièces sont destinées à un contrôle d'ajustement, à un test fonctionnel ou à un échantillon de marché.
- Comportement des matériaux recherchés : rigide, semi-flexible, caoutchouteux ou silicone.
- Référence de couleur, de texture et de finition.
- Dimensions critiques et toute interface qui doit être usinée après la coulée.
- Exigence d'assemblage, si la pièce moulée s'accouple avec d'autres composants.
- Destination de livraison et exigences d’emballage.
Capacités associées sur la même plateforme
La coulée sous vide est rarement autonome. Les modèles maîtres proviennent de nos lignes d’impression et d’usinage, et des finitions en interne.
- Service d’impression 3D en résine SLA pour les maîtres aux détails fins.
- Service d’impression 3D SLS Nylon pour les maîtres fonctionnels.
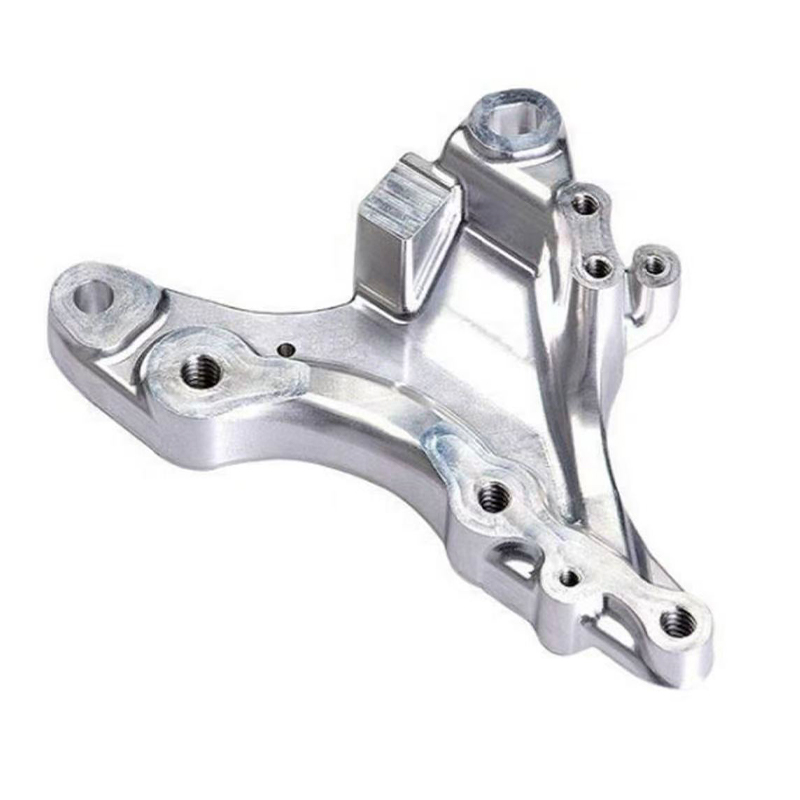
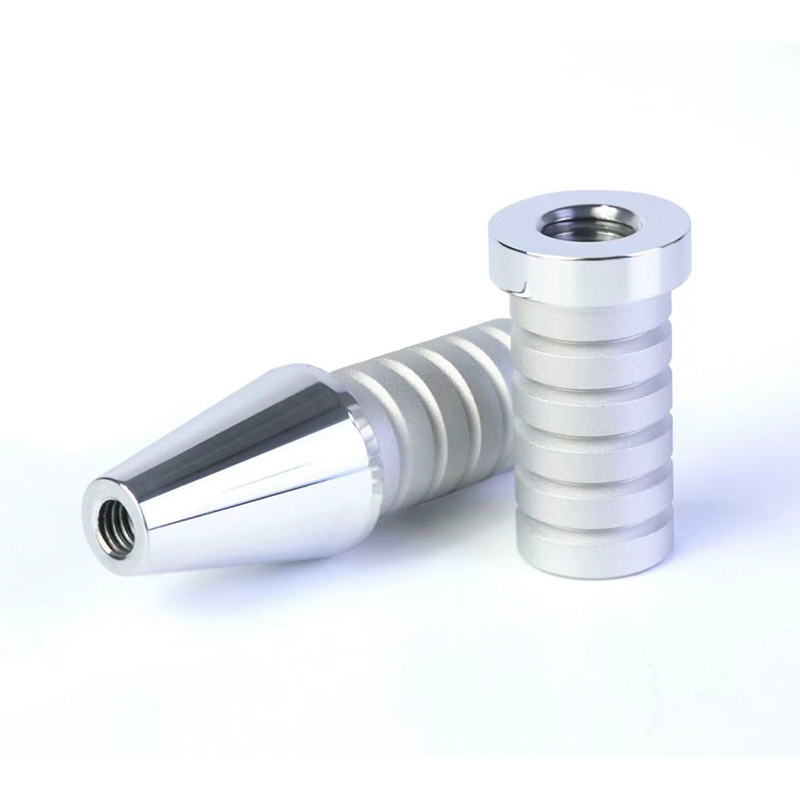
- Service de fraisage CNC pour l'usinage maître et post-coulée.
Foire aux questions
Combien de pièces un moule en silicone peut-il produire ?
Un seul jeu de moules en silicone reproduit généralement 15 à 25 pièces. Pour de plus grandes quantités, nous construisons des jeux de moules supplémentaires à partir du même maître, gardant ainsi la géométrie cohérente tout au long du tirage.
Pouvez-vous assortir une finition de surface moulée par injection ?
Oui. Le moulage sous vide reproduit les détails de la surface du modèle principal, et nos services internes de peinture, de revêtement, de gravure au laser et d'impression apportent à la pièce la texture, la brillance et la couleur spécifiées.
Quelle est la différence entre la coulée sous vide et la coulée d’uréthane basse pression ?
Le moulage sous vide standard élimine l'air de la résine sous vide. Le moulage d'uréthane à basse pression injecte de la résine à basse pression contrôlée, ce qui réduit les contraintes internes et les marques de retrait dans les pièces à parois épaisses ou de grande taille et améliore l'uniformité de l'épaisseur des parois.
Fournissez-vous également des pièces en silicone moulées par compression ?
Oui. Nous durcissons le caoutchouc de silicone dans des moules chauffés sous pression pour produire des joints, des poignées antidérapantes et des composants souples pour les appareils portables, avec une dureté Shore A et une résistance à la chaleur et aux intempéries contrôlables.
Comment protégez-vous nos données de conception ?
Les projets sont répartis dans des ateliers fermés, le personnel signe des accords de non-divulgation et les fichiers de dessins sont conservés sur un réseau interne isolé qui bloque les transmissions externes non autorisées.
De quels formats de fichiers avez-vous besoin pour un devis ?
Envoyez des fichiers STEP, IGES ou STL, ainsi qu'un dessin 2D si des tolérances sont précisées. Incluez la quantité, le comportement du matériau, la référence de couleur et de finition, ainsi que toute interface critique qui doit être usinée après la coulée.


