- Services d'impression 3D

- Services d'usinage CNC

- Services de coulée sous vide

- Services de finition de surface

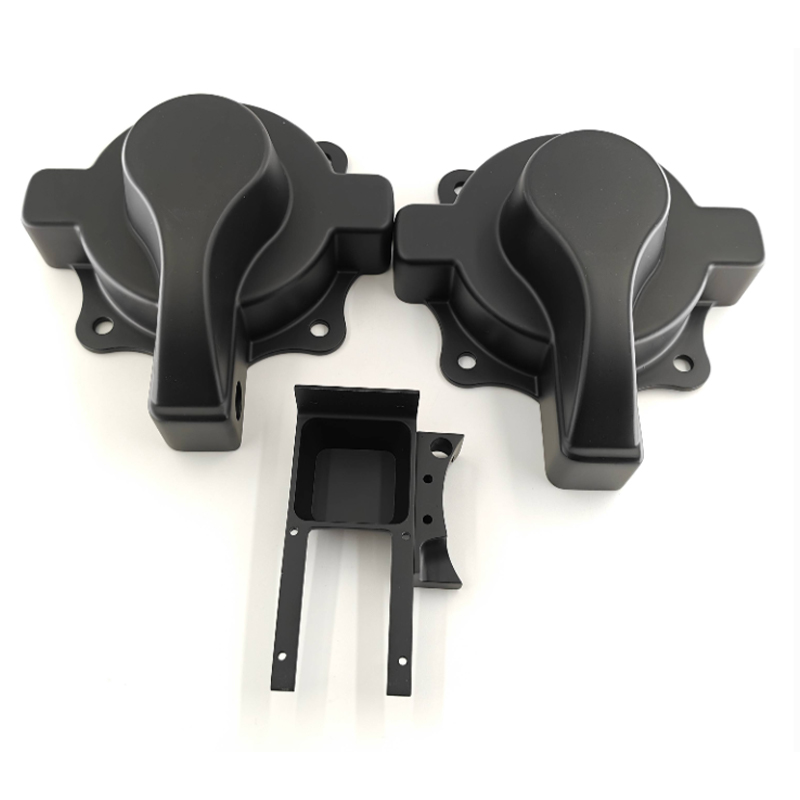
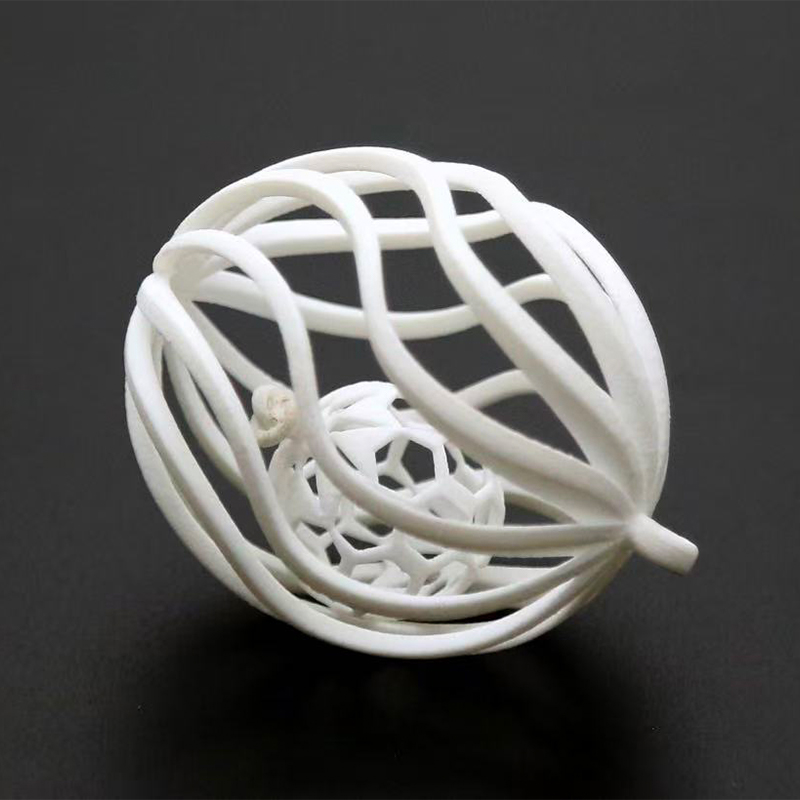
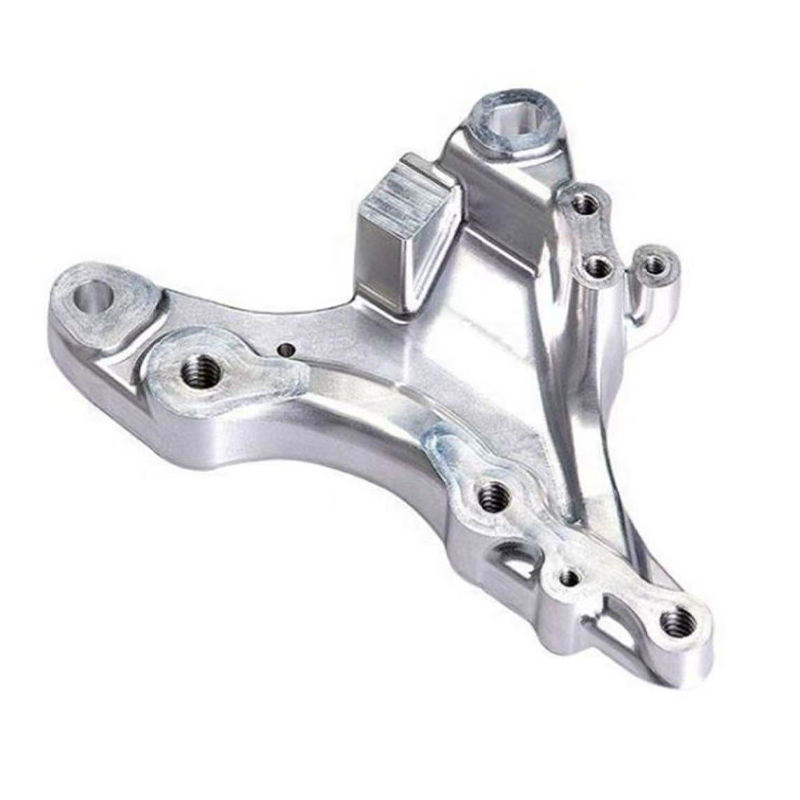
Comment choisir les services d'impression 3D pour les prototypes et la production
Services d'impression 3D : La réponse courte pour choisir le bon fournisseur
Le bon fournisseur de services d’impression 3D est celui dont le processus, les matériaux et la finition correspondent à ce que votre pièce doit faire, et non celui dont la liste de machines est la plus longue. Dans la pratique, la plupart des acheteurs choisissent parmi quatre voies éprouvées : la résine ANS ou DLP pour des détails fins et des surfaces lisses, le nylon SLS pour les pièces fonctionnelles, le métal GDT pour les pièces résistantes ou exposées à la chaleur et le plastique FDM pour les grands modèles en phase de démarrage. Obtenir ce match dès le début permet de gagner plus de temps que n'importe quelle négociation ultérieure.
Voici une situation que nous voyons souvent. Une équipe d'ingénieurs a conçu une conception de boîtier qui sera soumise au moulage par injection dans trois mois. Ils ont besoin de dix pièces qui ressemblent au produit final pour un salon professionnel, et de vingt autres qui peuvent survivre à un test de chute et à quelques semaines de manipulation sur le terrain. Ce sont deux métiers différents. Envoyer les deux sur la même machine compromet généralement l'apparence ou la résistance, tandis que de bons services d'impression 3D répartissent le travail : résine et peinture pour les échantillons d'exposition, nylon pour le test de chute.
La même logique s’applique lorsque vous recherchez un fabricant ou un fournisseur chinois de services d’impression 3D. Un partenaire compétent ne se contente pas d’accepter votre fichier et d’imprimer. Ils vérifient l'épaisseur des parois, demandent où la pièce sera utilisée, suggèrent un matériau plus adapté et vous indiquent à l'avance quelles surfaces nécessiteront un usinage ou une peinture. Cette conversation est un signal de qualité plus fort que n’importe quelle liste d’équipement.
Ce guide est destiné aux concepteurs de produits, aux ingénieurs et aux équipes d'approvisionnement qui commandent des prototypes, des gabarits, des petits lots et des pièces d'utilisation finale. Il couvre les sujets suivants :
- Les principaux types de services d’impression 3D personnalisés et ce que chacun fait bien
- Comment un travail passe d'un fichier numérique à une pièce finie
- Comment choisir entre les matériaux en résine, en nylon et en métal
- Lorsque l'usinage CNC ou la réplication de moules en silicone sont les meilleurs choix
- Comment comparer un fournisseur commercial de services d’impression 3D sur les points importants
- Comment prendre soin des pièces imprimées après la livraison
Commencez par ce que la pièce doit faire, puis choisissez le processus ; l'inversion de cet ordre est la cause la plus courante de retouche.
Types courants de services d’impression 3D et leurs caractéristiques
La norme ISO/ASTM 52900, la norme qui définit les termes de la fabrication additive, regroupe la technologie en sept familles de processus. Les services d'impression 3D commerciaux construisent principalement leur offre sur trois d'entre eux : la photopolymérisation en cuve (SLA et DLP), la fusion sur lit de poudre (SLS et SLM) et l'extrusion de matériaux (FDM). Faites défiler les cartes ci-dessous pour voir comment chacune se comporte dans des projets réels.
-
Résine SLA
Un laser UV durcit la résine liquide couche par couche. Il est résistant aux traits fins, aux arêtes vives et aux surfaces lisses.
Utilisations typiques : modèles d'apparence, modèles maîtres, pièces transparentes et petits boîtiers.
Attention à la fragilité de certaines résines et au jaunissement lent sous une longue exposition aux UV.
-
Résine DLP
Un projecteur polymérise une couche entière à la fois, de sorte que le temps de construction reste stable même avec de nombreuses petites pièces sur une seule plaque.
Utilisations typiques : petites pièces détaillées, connecteurs, composants miniatures et lots de modèles.
Attention : une zone de construction plus petite que celle de nombreuses machines laser.
-
nylon SLS
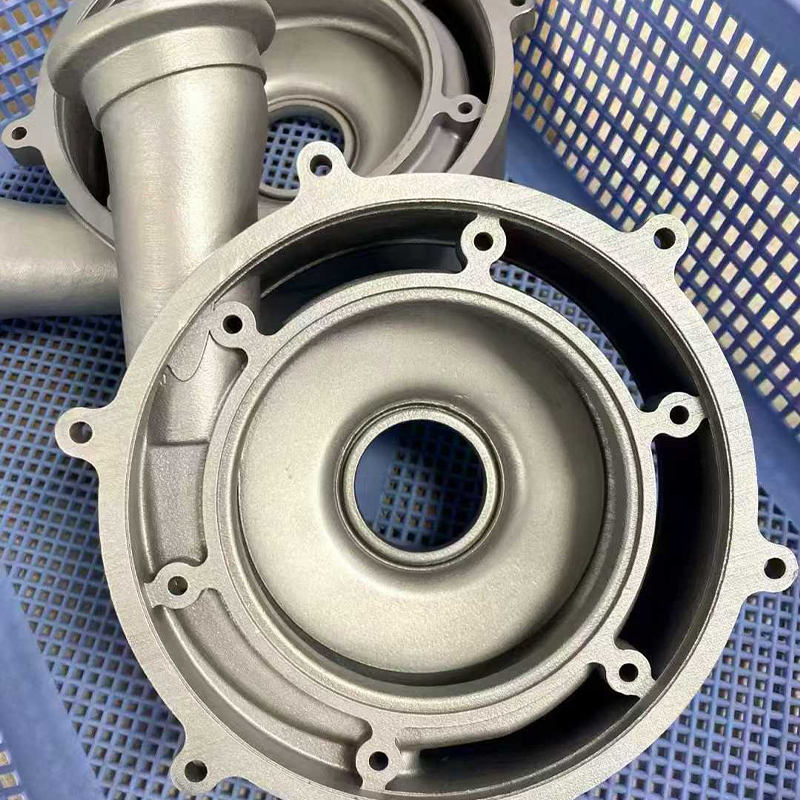
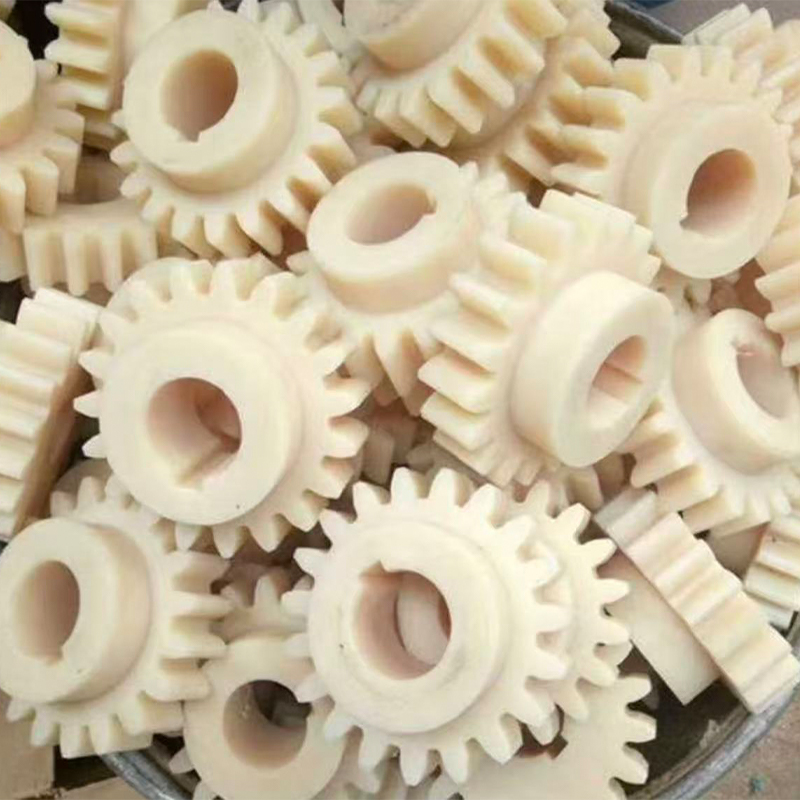
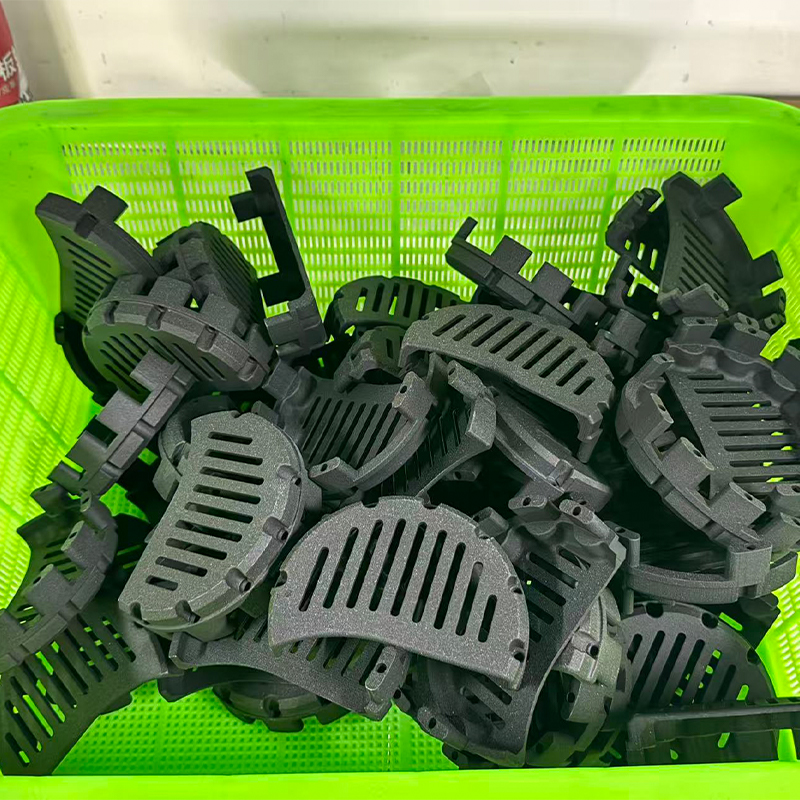
Une poudre de nylon frittée au laser. La poudre environnante soutient la pièce, ce qui rend les formes complexes et les assemblages mobiles pratiques.
Utilisations typiques : raccords à pression, boîtiers, conduits, prototypes fonctionnels et pièces finales en petite série.
Attention : à une surface granuleuse sauf si la pièce est teinte, sablée ou lissée.
-
Métal SLM
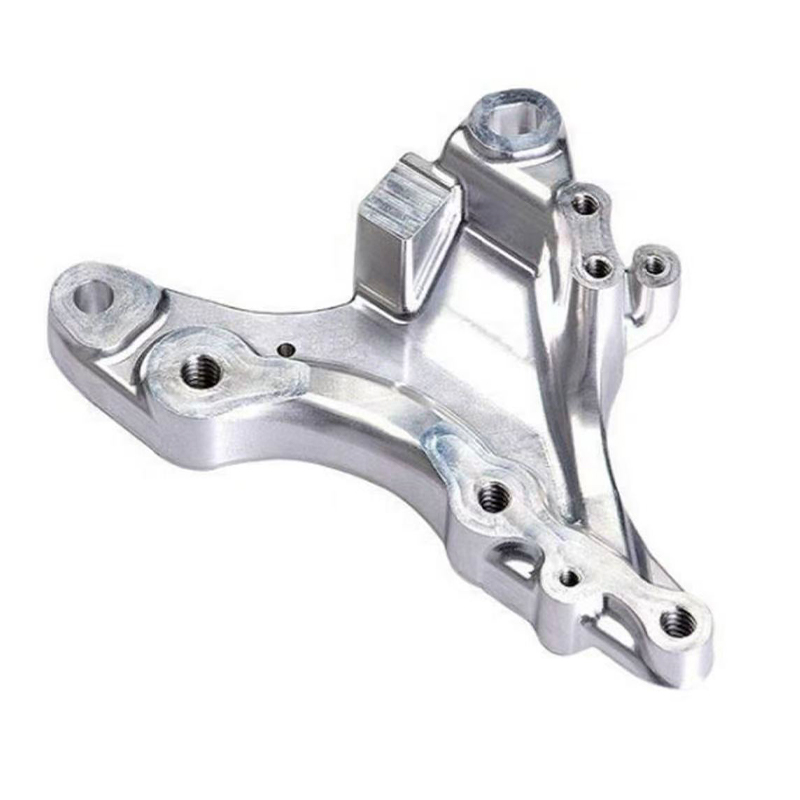
Un laser fait fondre entièrement la poudre métallique dans une atmosphère protectrice, produisant des pièces denses en alliages d'aluminium, d'acier inoxydable et de titane.
Utilisations typiques : supports, collecteurs, structures légères et composants exposés à la chaleur.
Attention aux supports, aux contraintes résiduelles et à la nécessité d'usiner les faces critiques.
-
Plastique FDM
Une buse chauffée dépose le filament thermoplastique. Il convient aux grandes pièces et aux premiers modèles.
Utilisations typiques : luminaires, grandes maquettes et enceintes simples.
Attention aux lignes de couche visibles et à la résistance moindre entre les couches.
Tableau de référence rapide
| Processus | Matériaux typiques | Meilleur ajustement | Principale limite |
|---|---|---|---|
| SLA | Résines standards, résistantes, transparentes et haute température | Modèles d'apparence et détails fins | Certaines résines sont fragiles ; Vieillissement UV au fil du temps |
| DLP | Résines photopolymères | Petites pièces détaillées en lots | Zone de construction plus petite |
| SLS | Nylon PA12 et nylons chargés | Pièces fonctionnelles, géométrie complexe | Surface granuleuse telle que construite |
| SLM | Aluminium AlSi10Mg, acier inoxydable 316L, alliage de titane | Pièces solides, légères et résistantes à la chaleur | Prise en charge, soulagement du stress, travaux de finition |
| FDM | ABS, PETG, PC et thermoplastiques similaires | Grands modèles et luminaires | Lignes de couche, force directionnelle |
De nombreux acheteurs demandent un service d’impression 3D personnalisé unique et attendent une réponse unique. En réalité, un fournisseur de services d’impression 3D expérimenté combine souvent des itinéraires au sein d’un même projet. Un boîtier d'éclairage peut être imprimé en résine SLA pour la coque visible, en nylon SLS pour le support interne, puis reproduit en petits lots à travers des moules en silicone une fois le design figé. Penser en itinéraires plutôt qu'en une seule machine vous offre plus d'options et moins de surprises.
Le tableau ci-dessous compare les cinq itinéraires sur les cinq qualités que les acheteurs évoquent le plus souvent. Les cellules plus sombres signifient un résultat plus fort par rapport aux quatre autres itinéraires, alors lisez-le comme un classement plutôt que comme une mesure.
La carte thermique montre pourquoi aucun processus ne remporte toutes les catégories. SLA et DLP sont leaders en matière de détails et de finitions de surface, c'est pourquoi ils constituent le point de départ habituel pour les modèles d'apparence et les modèles maîtres qui seront ensuite peints ou copiés en silicone. Le nylon SLS et le métal SLM sont les plus solides, et le SLM ajoute la plus haute résistance à la chaleur, ce qui est important pour les supports et les composants à proximité des moteurs ou des chemins d'échappement.
FDM se classe au premier rang en termes de taille de construction, il reste donc utile pour les grands luminaires et les premières maquettes où la qualité de la surface est secondaire. Pour un fabricant qui propose l'impression de résine, de nylon et de métal ainsi que l'usinage et la peinture, ce type de table devient un guide d'acheminement pratique : chaque pièce est envoyée au processus qui correspond à son exigence principale, et les espaces restants sont comblés par la finition. Si votre pièce nécessite deux ou trois de ces qualités à la fois, attendez-vous à un itinéraire combiné plutôt qu'à une seule imprimante.
Chaque processus est le plus performant dans un domaine différent, alors faites correspondre celui qui couvre vos besoins principaux et terminez le reste par la finition.
Comment fonctionnent les services d'impression 3D industrielle, du fichier à la pièce finie
Comprendre le flux de travail vous aide à prédire d'où proviennent les retards et les problèmes de qualité. La plupart des services d’impression 3D industrielle suivent les mêmes six étapes, même si les machines diffèrent.
- Examen du dossier. L'ingénieur vérifie votre modèle 3D STEP, STL ou similaire pour détecter les parois minces, les cavités fermées, les faces et les unités manquantes. Une bonne évaluation signale les problèmes avant l’impression, pas après.
- Choix de processus et d’orientation. La pièce se voit attribuer un processus et une orientation de construction. L'orientation affecte la qualité de la surface, la direction de la résistance, le nombre de supports et le temps d'impression.
- Impression. La machine construit la pièce couche par couche. L'épaisseur de la couche varie généralement d'environ 0,025 mm sur les machines à résine fine à 0,2 mm ou plus sur les équipements FDM.
- Nettoyage et retrait du support. Les pièces en résine sont lavées et post-durcies aux UV. Les pièces en nylon sont dépoudrées. Les pièces métalliques sont traitées thermiquement si nécessaire et découpées dans la plaque de construction, et les supports sont retirés.
- Post-traitement et finition. Le ponçage, le sablage, la teinture, l'apprêt, la peinture, le taraudage ou l'usinage des faces critiques sont ajoutés selon le dessin.
- Inspection et emballage. Les dimensions clés sont vérifiées, les surfaces sont inspectées et les pièces sont emballées afin que les détails fins ne soient pas endommagés pendant le transport.
Notez que l’impression elle-même n’est qu’une étape. Les acheteurs qui jugent un fournisseur uniquement en fonction du nombre d'imprimantes négligent souvent la part de la qualité finale qui provient des étapes quatre et cinq. Nous y reviendrons dans la section post-traitement.
Des détails de conception qui changent le résultat
De petites décisions de conception déterminent souvent si une pièce imprimée fonctionne. Le tableau ci-dessous répertorie les conseils de départ que de nombreux prestataires de services utilisent lors de l'examen des fichiers. Les limites exactes dépendent de la machine, du matériau et de la taille de la pièce. Considérez-les donc comme des amorces de conversation plutôt que comme des règles fixes.
| Caractéristique de conception | Résine (SLA, DLP) | Nylon (SLS) | Métal (SLM) | Plastique (FDM) |
|---|---|---|---|---|
| Épaisseur minimale de paroi | Environ 0,6 à 1,0 mm | Environ 0,8 à 1,0 mm | Environ 0,5 à 1,0 mm | Environ 1,0 à 1,5 mm |
| Supports | Nécessaire pour les surplombs, peut laisser des marques de contact | Pas nécessaire, la poudre soutient la pièce | Nécessaire pour les surplombs et le contrôle de la chaleur | Nécessaire pour les surplombs abrupts |
| Matériau piégé | Ajouter des trous de drainage pour la résine liquide | Ajouter des trous d'évacuation pour la poudre libre | Ajouter des trous d'évacuation pour la poudre libre | Rarement un problème |
| Filetages et alésages serrés | Appuyez ou ajoutez des encarts après l'impression | Appuyez ou ajoutez des encarts après l'impression | Machine après impression | Utiliser des inserts pour un assemblage répété |
Deux habitudes évitent le plus de problèmes. Tout d'abord, marquez les faces fonctionnelles, telles que les sièges de roulement, les surfaces d'étanchéité et les faces de contact, afin que le fournisseur puisse planifier l'usinage ou l'alésage sur ces faces uniquement. Deuxièmement, évitez de concevoir des cavités entièrement fermées, sauf si vous ajoutez des trous pour éliminer la poudre ou la résine ; une pièce creuse qui ne peut pas être vidée sera soit rejetée, soit arrivera plus lourde et plus faible que prévu.
L'impression est une étape dans une chaîne en six étapes, et les choix de conception effectués avant la première couche déterminent l'essentiel de ce qui se passe après celle-ci.
Matériaux pour les services d'impression 3D personnalisés : résine, nylon et métal
Le choix des matériaux détermine la résistance, l'apparence, la tolérance à la chaleur et la façon dont la pièce vieillit. Un service d’impression 3D personnalisé doit être en mesure d’expliquer pourquoi il recommande un matériau plutôt qu’un autre en termes simples, en lien avec votre cas d’utilisation. Les deux colonnes ci-dessous répartissent les options en polymères et métaux.
Polymères : résine, nylon et plastique
| Métaux pour l'impression SLM
|
Sélection des matériaux en un coup d'oeil
| Matériel | Utilisation typique | Force | Limitation |
|---|---|---|---|
| Résine résistante | Modèles d'affichage, contrôles de forme et d'ajustement | Très bien detail, smooth surface | Peut devenir cassant avec l'âge ou les UV |
| nylon PA12 | Agrafes, boîtiers, conduits | Durable, bon comportement à la fatigue | Absorbe l'humidité lentement |
| AlSi10Mg aluminium | Supports d'éclairage, dissipateurs de chaleur | Faible poids, conductivité thermique | A besoin de soulagement du stress, de finition |
| Acier inoxydable 316L | Pièces fluides, pièces exposées à la corrosion | Résistance à la corrosion, ténacité | Plus lourd, plus lent à finir |
| Alliage de titane | Pièces structurelles légères | Force-to-weight ratio | Processus exigeant, délai de livraison plus long |
Questions à régler avant de choisir un matériau
- Quelle est la température la plus élevée que la pièce verra, et pendant combien de temps ?
- Va-t-il porter une charge une fois, à plusieurs reprises, ou conservera-t-il seulement sa forme ?
- Répondra-t-il aux huiles, aux produits de nettoyage, à l’eau ou à la lumière extérieure ?
- Doit-il ressembler à un produit fini, ou simplement être adapté et fonctionnel ?
- De combien de pièces aurez-vous besoin maintenant et combien plus tard ?
Répondre à ces cinq questions dans votre demande raccourcit généralement la boucle de devis d'une série complète d'e-mails, car l'ingénieur peut recommander un matériau sans deviner.
La température, la charge, l'environnement et l'apparence sont les quatre facteurs qui déterminent le matériau ; partagez-les dans votre premier message.
Applications et points de sélection pour les services d'impression 3D industriels et commerciaux
Les services d’impression 3D industrielle apparaissent dans presque tous les secteurs manufacturiers, mais les raisons pour lesquelles les gens les utilisent sont étonnamment cohérentes : ils ont besoin d’une pièce physique plus rapidement que ne le permet l’outillage, ou ils ont besoin d’une forme que d’autres méthodes ont du mal à créer. Les deux colonnes ci-dessous relient des scénarios typiques avec les points importants lors du choix d'un fournisseur pour chacun.
Scénarios d'application courants
| Points de sélection à vérifier
|
Services d'impression 3D à grande échelle
Lorsque les acheteurs recherchent des services d'impression 3D à grande échelle, ils pensent généralement à l'une des deux choses suivantes : une seule pièce qui dépasse le volume de fabrication des machines standard, ou plusieurs pièces de taille moyenne nécessaires dans un seul lot. Le premier cas est généralement résolu en divisant le modèle en sections avec des caractéristiques d'alignement telles que des clés ou des épingles, en imprimant les sections, puis en collant et en finissant les coutures afin que le joint disparaisse sous la peinture. Le deuxième cas est résolu en imbriquant efficacement les pièces et en choisissant un procédé, tel que le nylon SLS, dans lequel de nombreuses pièces partagent une même construction.
Demandez à un fournisseur potentiel comment il gère les coutures et la planéité des pièces fendues. Une réponse claire, idéalement accompagnée d'un exemple de photo, vous en dit bien plus qu'une dimension maximale indiquée.
Petits lots et production intermédiaire
Une autre utilisation croissante est la production intermédiaire, dans laquelle des pièces imprimées ou moulées comblent le fossé entre le prototype et la production de masse. Si la construction de votre moule à injection prend huit à douze semaines, un fournisseur de services d'impression 3D commerciale peut faire avancer votre ligne pilote, vos essais sur le terrain ou vos premières commandes clients. Pour les pièces d’apparence, la réplication de moules en silicone prend souvent le relais une fois qu’un modèle principal est approuvé, car un seul moule peut produire un petit lot de copies cohérentes. Choisir un fournisseur qui propose à la fois l'impression et la réplication évite le transfert de fichiers et de dessins entre entreprises.
Choisissez un fournisseur en fonction de la manière dont il prend en charge votre prochaine étape, et pas seulement le prototype actuel.
Comparaison détaillée des services d'impression 3D, d'usinage CNC et de réplication de moules en silicone
De nombreux projets ne nécessitent pas du tout d’impression 3D, et un fournisseur honnête vous le dira. Le tableau compare les trois itinéraires les plus courants pour les prototypes et les petits lots afin que vous puissiez voir où chacun se situe.
| Facteur | impression 3D | Usinage CNC | Réplication de moule en silicone |
|---|---|---|---|
| Quantité typique | Une à quelques dizaines | Une à plusieurs centaines | Environ 10 à 50 exemplaires selon la durée de vie du moule |
| Liberté géométrique | Très haut, canaux et treillis internes possibles | Limité par l'accès aux outils | Suit le modèle principal |
| Matériel choice | Résines, nylon, poudres métalliques, thermoplastiques | Large gamme de métaux solides et plastiques | Résines polyuréthane qui imitent les plastiques et caoutchoucs courants |
| Surface telle que produite | Superposez des lignes ou du grain jusqu'à ce que vous ayez terminé | Marques d'outils, faciles à affiner | Lisser, copie la surface principale |
| Tolérance | Modéré, dépendant du processus | Fonctionnalités usinées serrées | Modéré, le retrait doit être pris en compte |
| Heure de démarrage | Rapide, sans outillage | Rapide, montage nécessaire | Maître et moule nécessaires en premier |
| Idéal pour | Formes complexes, premières itérations | Tolérance serrée, résistance, pièces métalliques | Petits lots similaires |
La précision est le facteur le plus demandé par les acheteurs, et c’est aussi celui le plus souvent mal compris. Le tableau suivant montre les tolérances de travail indicatives pour chaque itinéraire d'impression. Veuillez le lire comme une aide à la planification, car les résultats réels dépendent de la taille, de la géométrie, de l'orientation et de l'étalonnage de la machine.
Le graphique montre que les chemins de résine se situent à l'extrémité étroite pour les petites fonctionnalités, c'est pourquoi ils sont choisis pour les connecteurs, les boîtiers fins et les modèles là où l'ajustement est important. Le métal SLM se situe dans une fourchette similaire pour les petites pièces, mais les chiffres s'appliquent aux caractéristiques telles qu'imprimées, et les alésages critiques ou les faces d'accouplement sont normalement usinés par la suite pour atteindre des limites plus strictes.
Le nylon SLS et le FDM affichent des valeurs plus larges car le retrait de la poudre, le comportement thermique et le dépôt de couches ajoutent tous de la variation, en particulier sur les pièces longues ou fines. Pour un fournisseur qui opère également l'usinage CNC, cette différence est facile à gérer : le corps imprimé fournit la géométrie, et une courte opération d'usinage termine les quelques fonctionnalités qui nécessitent un contrôle plus strict. Lorsque vous envoyez un dessin, marquez quelles dimensions sont critiques et lesquelles ne sont qu'une référence, car cela permet à l'ingénieur d'appliquer l'effort là où cela compte.
Dans l’ensemble, la règle pratique est simple. Utilisez l'impression lorsque la complexité de la forme ou la vitesse est la principale contrainte, l'usinage lorsque la tolérance ou le matériau l'est, et la réplication en silicone lorsque vous avez besoin de plusieurs pièces similaires provenant d'un maître approuvé.
Imprimez pour la forme, usinez pour la tolérance, reproduisez pour de petits lots et combinez-les lorsqu'une pièce nécessite plus d'une résistance.
Post-traitement et finition de surface : là où vont réellement les délais de livraison
Les nouveaux acheteurs sont souvent surpris qu’une pièce imprimée du jour au lendemain puisse prendre plusieurs jours pour être livrée. La raison en est que la finition, et non l'impression, tend à occuper la plus grande part du calendrier des pièces d'apparence. Comprendre cela tôt vous permet de planifier des étapes réalistes et d'éviter la pression de dernière minute.
Itinéraires de finition typiques par processus
- Pièces en résine : enlèvement du support, ponçage, mastic si nécessaire, apprêt, peinture colorée et couche transparente. Les pièces qui doivent être transparentes sont polies et revêtues plutôt que peintes.
- Pièces en nylon : le sablage aux perles pour une texture mate uniforme, la teinture pour une couleur uniforme et le lissage à la vapeur ou au sèche-linge lorsqu'une surface plus uniforme est nécessaire.
- Pièces métalliques : soulagement des contraintes, retrait de la plaque de construction, retrait du support, usinage des faces critiques, sablage ou polissage, et anodisation ou passivation facultative.
- Pièces FDM : ponçage, remplissage et peinture pour l'aspect ou méthodes de lissage sans acétone adaptées au matériau.
Le tableau ci-dessous montre une répartition indicative des délais de livraison pour trois projets typiques. Chaque barre représente cent pour cent du calendrier pour ce type de projet, et les figures illustrent des modèles courants plutôt que des règles fixes.
Le prototype visuel en résine consacre la plus grande partie de son emploi du temps à la finition, car le ponçage, l'apprêt et la peinture doivent être effectués par étapes avec un temps de séchage entre elles. L’impression elle-même représente une part modeste, même si de nombreux acheteurs pensent qu’elle domine.
La partie fonctionnelle en nylon renverse la situation : l'impression et le dépoudrage occupent une part plus importante, tandis que la finition est plus légère car une surface sablée ou teinte est souvent acceptable. Pour le support métallique, le nettoyage et le post-traitement, qui incluent la réduction des contraintes, le retrait de la plaque et le retrait du support, deviennent le plus gros bloc, suivis d'une courte étape de finition.
C'est pourquoi un fournisseur réunissant peinture et usinage sous un même toit présente un avantage pratique pour les projets mixtes. Moins de transferts réduisent le temps d'attente entre les étapes, et la même équipe peut voir comment une décision finale affecte les dimensions. Si votre calendrier est serré, demandez au fournisseur quelle étape est susceptible d'être la plus longue pour votre pièce spécifique, puis décidez si une finition plus simple répondrait à votre besoin.
Planifier la finition dans la conception
La peinture ajoute une couche de revêtement, souvent quelques centièmes de millimètre par couche, ce qui est important pour les ajustements instantanés et les assemblages serrés. Informez le fournisseur dès le début si une surface de contact sera peinte, afin que le modèle puisse être ajusté ou que cette surface puisse être masquée. Il en va de même pour l'anodisation de l'aluminium, où le revêtement s'étend légèrement sur chaque face et peut affecter les petits trous et filetages.
La finition, et non l'impression, fixe souvent la date de livraison des pièces d'apparence, alors décidez de la surface requise avant de passer la commande.
Comment évaluer un fabricant ou un fournisseur chinois de services d’impression 3D
L'approvisionnement auprès d'un fabricant chinois de services d'impression 3D donne accès à un large choix de matériaux, à des compétences de finition matures et à des délais d'exécution réactifs, mais la qualité et la communication varient encore entre les fournisseurs. Les étapes ci-dessous transforment une vague recherche de prestataires de services d’impression 3D en une comparaison structurée.
Quoi envoyer avec une demande
- Un modèle 3D au format STEP ou STL, avec les unités indiquées
- Un dessin 2D qui marque les dimensions critiques, les filetages et les faces de contact
- Quantité maintenant et quantité attendue plus tard
- Préférence matérielle ou performances dont vous avez besoin, telles que la température et la charge
- Exigence de surface, telle que brute, sablée, peinte ou polie
- Date de livraison prévue et destination
Ce qu'un fournisseur compétent fait en retour
- Réponses avec des questions spécifiques sur la fonction, pas seulement une demande de fichier
- Souligne les risques de conception, tels que les parois minces ou la poudre emprisonnée, avant la production
- Explique ce qui est réalisable sous forme imprimée et ce qui nécessite un usinage
- Envoie des photos de progression et des résultats d'inspection pour les fonctionnalités critiques
- Emballe des pièces fines et peintes avec une protection adaptée au transport international
Un exemple de cette approche à guichet unique est Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd., un fournisseur de services d’impression 3D OEM et ODM. Son équipe de conception transforme les idées des clients en conceptions de produits pratiques, et l'usine imprime en résine, en nylon et en métal, soutenu par un usinage avancé. La réplication de moules en silicone permet une production précise en petits lots, et les traitements de surface tels que la peinture améliorent l'apparence finale. En gardant la conception, l'impression, la réplication et la finition sur une seule plateforme, la même équipe suit un projet depuis la conception jusqu'à la pièce livrée, ce qui réduit les transferts et fait gagner du temps.
De nombreux acheteurs utilisent également une simple carte de pointage pour comparer les fournisseurs. Le tableau ci-dessous montre un exemple de pondération que les acheteurs peuvent adapter, en fonction des priorités d'approvisionnement typiques pour les prototypes et les travaux en petits lots plutôt que de n'importe quelle statistique du secteur. Considérez les pourcentages comme un point de départ et modifiez-les en fonction des besoins les plus importants de votre projet.
L'adéquation des processus et des matériaux reçoit la part la plus importante, car un fournisseur qui ne dispose pas de la bonne technologie ne peut pas compenser par la rapidité ou le service. Le contrôle qualité et les délais de livraison avec communication ont le même poids, puisqu'une livraison tardive ou incertaine peut être aussi préjudiciable à un calendrier de développement qu'une erreur dimensionnelle.
Le post-traitement a plus de poids que ne le pensent de nombreux primo-accédants, ce qui renvoie au tableau des délais de livraison : la capacité de finition affecte à la fois l’apparence et la date de livraison. Les retours d'informations techniques ont une part plus petite mais significative, et ils constituent souvent le meilleur indicateur du déroulement du projet, car un fournisseur qui pose de bonnes questions dès le début évite généralement de retravailler plus tard.
Vous pouvez ajuster ces poids pour votre propre cas. Une équipe commandant une seule pièce métallique pourrait augmenter l'inspection, tandis qu'une équipe préparant un échantillon pour un salon professionnel pourrait augmenter la finition et la communication. Quelles que soient les pondérations, noter deux ou trois fournisseurs sur une même feuille rend la comparaison plus objective et plus facile à expliquer aux collègues.
Commencez par un exemple de commande
Si vous travaillez avec un nouveau fournisseur, une petite commande d’échantillon constitue le test le plus fiable. Choisissez une pièce qui comprend les caractéristiques qui vous intéressent, telles que des parois minces, un alésage serré et une surface peinte, et jugez le résultat en fonction de la précision dimensionnelle, de la qualité de la surface, de l'emballage et de la clarté de la communication du fournisseur. Un seul échantillon vous en apprend plus sur un partenaire que n’importe quelle brochure.
Jugez un fournisseur par les questions qu'il pose et les finitions qu'il contrôle, puis confirmez avec un petit échantillon de commande.
Maintenance et entretien des pièces imprimées en 3D
Les pièces imprimées nécessitent moins de soins que ce que beaucoup de gens pensent, mais les bonnes habitudes prolongent leur durée de vie, en particulier pour la résine et le nylon. Le tableau résume les principaux points par matière.
| Matériel | Soins recommandés | Éviter |
|---|---|---|
| Résine | Essuyer avec un chiffon doux, conserver à l'abri de la lumière directe du soleil, garder les surfaces peintes exemptes de solvants. | Longue exposition en extérieur, impact soudain par temps froid |
| Nylon | Nettoyer avec de l'eau et du savon doux, sécher soigneusement, conserver dans un endroit sec | Stockage humide prolongé, pouvant modifier légèrement la rigidité et la taille |
| Aluminium | Conserver au sec, essuyer les résidus, protéger les faces usinées avec une fine pellicule d'huile en cas de stockage prolongé | Contact avec du sel ou des nettoyants alcalins puissants |
| Acier inoxydable | Rincer après exposition à des produits chimiques, nettoyer avec des tampons non abrasifs | La laine d'acier, qui peut laisser des particules provoquant des taches de rouille |
| Plastique FDM | Tenir à l'écart des sources de chaleur, nettoyer avec un chiffon humide | Charges qui séparent les couches et stockage à proximité de surfaces chaudes |
Quelques habitudes supplémentaires aident. Inspectez périodiquement les raccords à pression et les inserts filetés, car un assemblage répété les use en premier. Si un appareil ou un gabarit est utilisé quotidiennement, conservez une pièce de rechange ou une deuxième révision afin que la production ne s'arrête pas lorsqu'une pièce s'use. Pour les pièces peintes, retouchez les éclats tôt pour empêcher l'humidité de s'infiltrer sous le revêtement. Enfin, enregistrez le matériau et la date d'impression dans vos archives de dessins, afin qu'une nouvelle commande puisse correspondre exactement à l'original.
Conservez les pièces imprimées au sec, propres et à l’abri de la chaleur et des rayons du soleil, et conservez-en une de rechange pour tout ce qui est utilisé quotidiennement.
FAQ sur les services d’impression 3D
Q1 : Que sont les services d’impression 3D et qui les utilise ?impression 3D services are manufacturing services in which a supplier builds parts from your digital model using additive processes such as SLA, SLS, SLM and FDM, then finishes and inspects them. Product designers, equipment makers, automotive and electronics teams and sourcing departments use them for prototypes, fixtures, small batches and parts with complex shapes. Because no tooling is needed, you can move from file to part in days rather than weeks. |
Q2 : Quel processus d'impression 3D convient aux prototypes fonctionnels ?nylon SLS is a common choice for functional prototypes because it offers durable, slightly flexible parts and needs no support structures, which allows snap fits and moving assemblies. For parts that face heat or higher loads, SLM metal is often considered. If the prototype must also look like a finished product, a supplier may print the functional version in nylon and the visual version in resin. |
Q3 : Quelle est la précision des services d’impression 3D industrielle ?La précision dépend du processus, de la taille de la pièce, de la géométrie et de l'orientation. Les processus de résine sont généralement les plus précis pour les petites caractéristiques, tandis que le nylon et le FDM présentent des variations plus larges. Pour des limites serrées sur les alésages, les filetages ou les faces de contact, les fournisseurs impriment généralement avec une petite tolérance et finissent ces caractéristiques par usinage ou alésage. Le marquage des dimensions critiques sur votre dessin aide l'ingénieur à planifier cela correctement. |
Q4 : Un fabricant de services d’impression 3D peut-il gérer de grandes pièces ?Oui, dans la plupart des cas. Les pièces plus grandes qu'un seul volume de construction sont généralement divisées en sections avec des caractéristiques d'alignement, imprimées, collées et finies afin que les coutures soient cachées. De grandes quantités de pièces moyennes peuvent être emboîtées ensemble dans une seule construction. Demandez au fournisseur des photos de pièces fendues ou de grande taille similaires et confirmez comment il contrôle la planéité et la qualité des coutures. |
Q5 : Combien de temps prennent généralement les services d’impression 3D ?Les pièces simples en résine ou en nylon peuvent souvent être prêtes en quelques jours ouvrables, tandis que les pièces d'aspect peint et les pièces métalliques prennent plus de temps en raison de la finition et du traitement thermique. Le calendrier dépend de la taille de la pièce, de la quantité, du matériau et des exigences en matière de surface. Demandez à votre fournisseur quelle étape est susceptible de prendre le plus de temps pour votre part et si une finition plus simple pourrait la raccourcir. |
Q6 : Comment choisir entre l'impression 3D, l'usinage CNC et la réplication de moules en silicone ?Choisissez l'impression 3D lorsque la complexité de la forme ou la vitesse sont les plus importantes, l'usinage CNC lorsqu'une tolérance stricte ou un matériau solide spécifique est requis, et la réplication de moules en silicone lorsque vous avez besoin de plusieurs pièces identiques et cohérentes provenant d'un maître approuvé. De nombreux projets utilisent plusieurs itinéraires. Un fournisseur qui propose les trois, ainsi que la peinture et la finition, peut vous recommander la combinaison qui correspond à votre dessin et à votre quantité. |
-
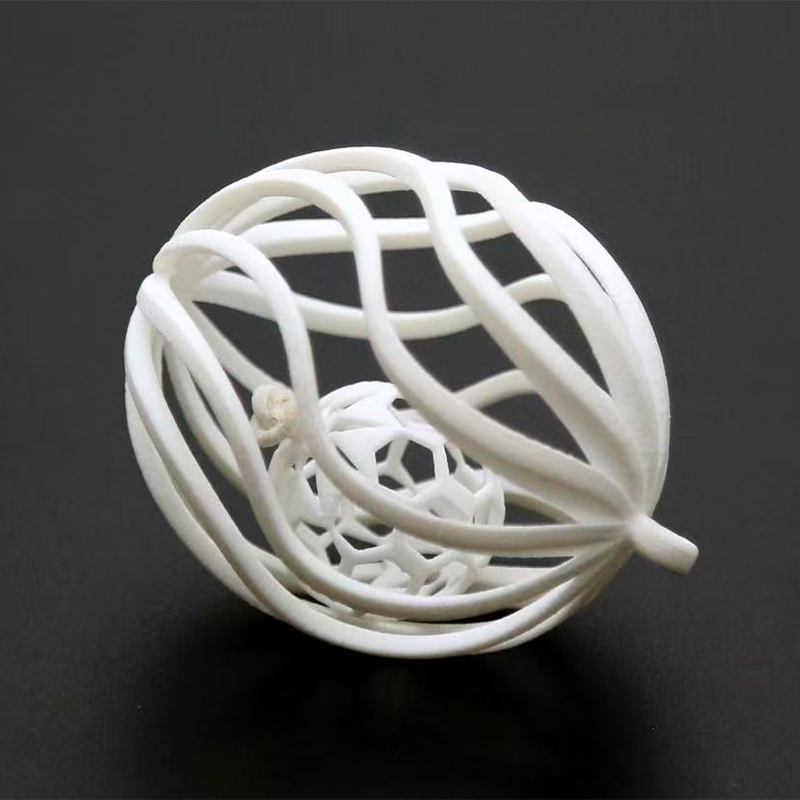 Service d'impression 3D en nylon blanc
-
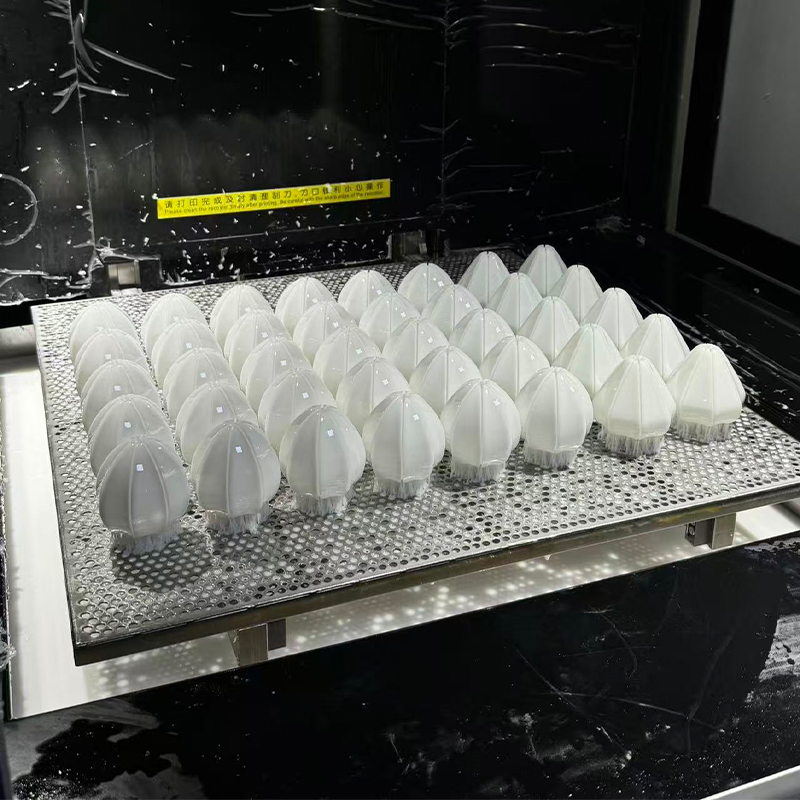 Service d'impression 3D en résine blanc cassé
-
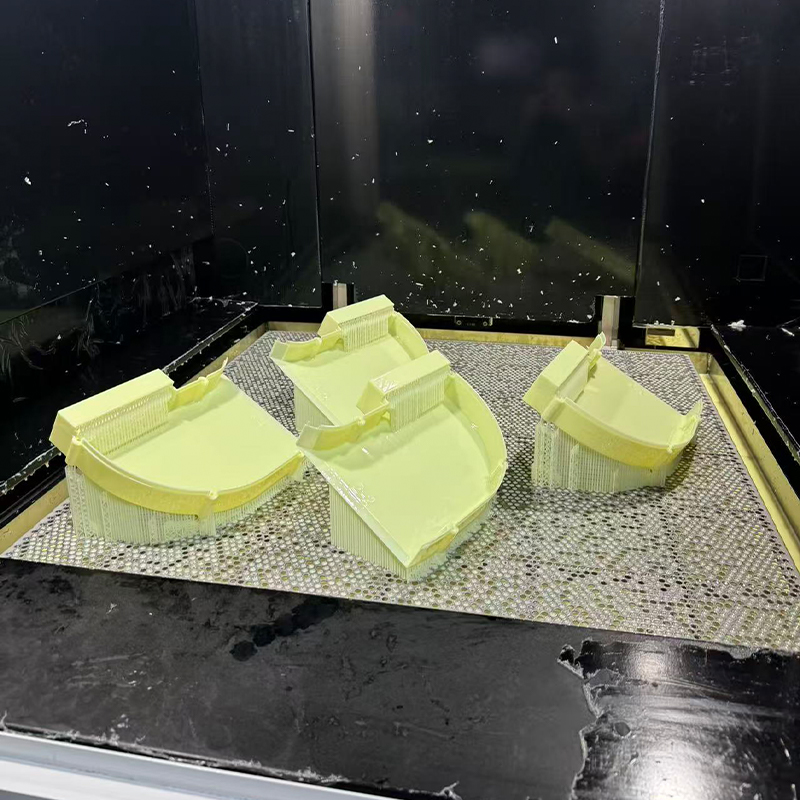 Service d'impression 3D en résine de type ABS jaune
-
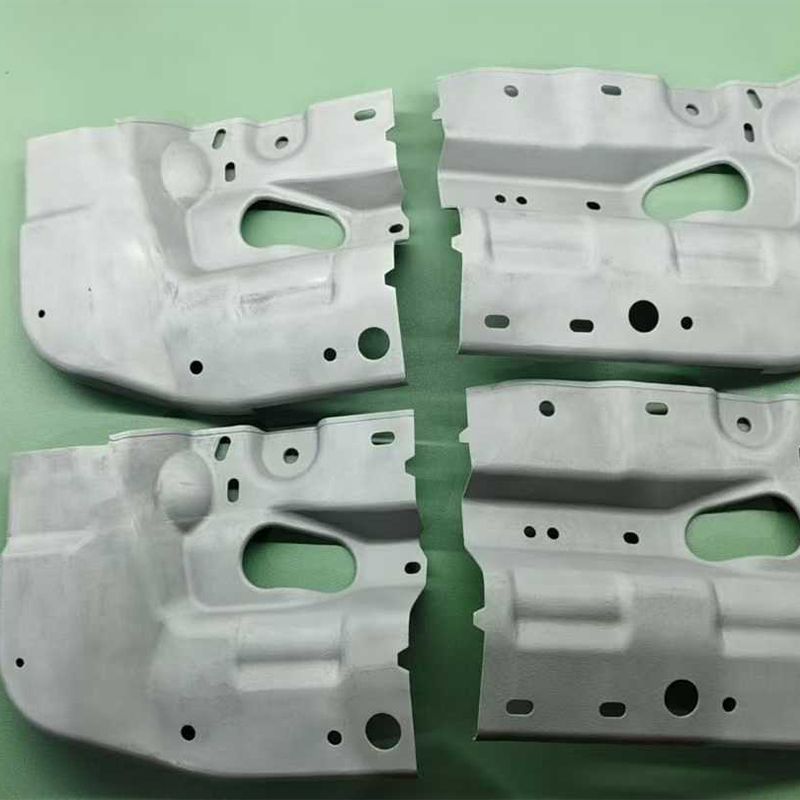 Service d'impression 3D en alliage d'aluminium AlSi10Mg
-
 Service d'impression 3D en matériau renforcé de fibre de carbone en nylon haute température PAHT+CF
-
 Service d'impression 3D en matériau renforcé de fibre de carbone PPS+CF
Coordonnées
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
AJOUTER
-

Bâtiment 7, n° 188, section Hongni de la route Zha Wang, sous-district de Danghu, ville de Pinghu, ville de Jiaxing, province du Zhejiang, Chine
Copyright© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Fabricants de plates-formes de fabrication intelligentes intégrées OEM/ODM
