- Services d'impression 3D

- Services d'usinage CNC

- Services de coulée sous vide

- Services de finition de surface

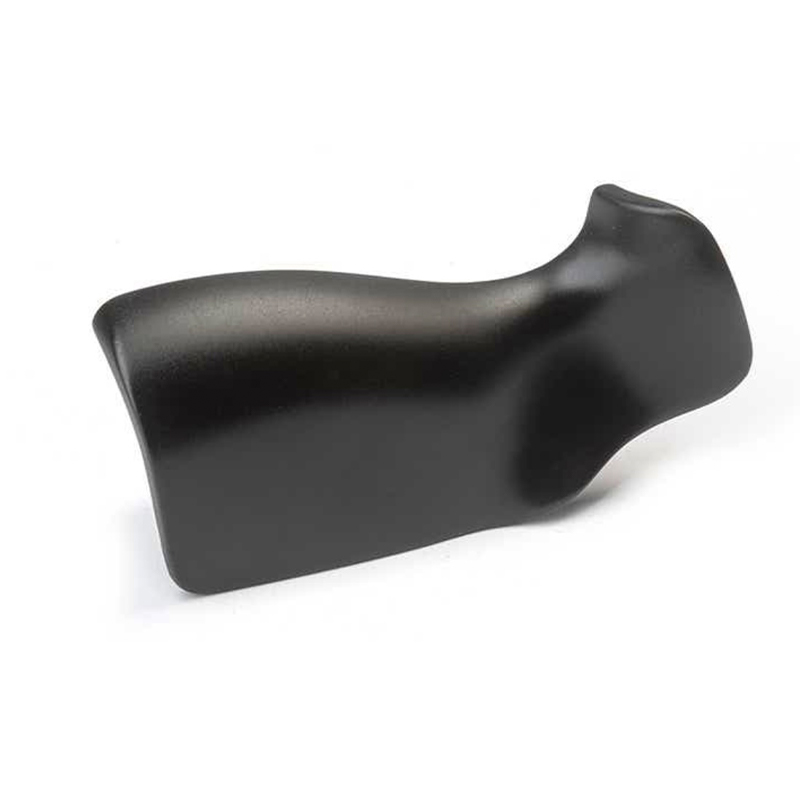
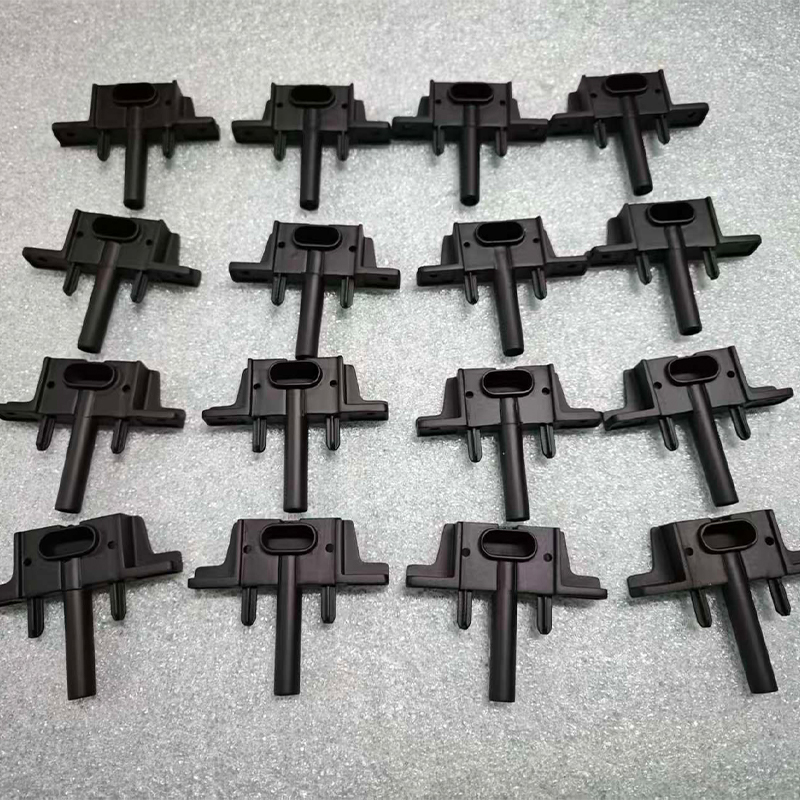
Service d’impression 3D en résine SLA : comment cela fonctionne et où il s’intègre
Service d'impression 3D en résine SLA : La réponse courte pour les pièces critiques
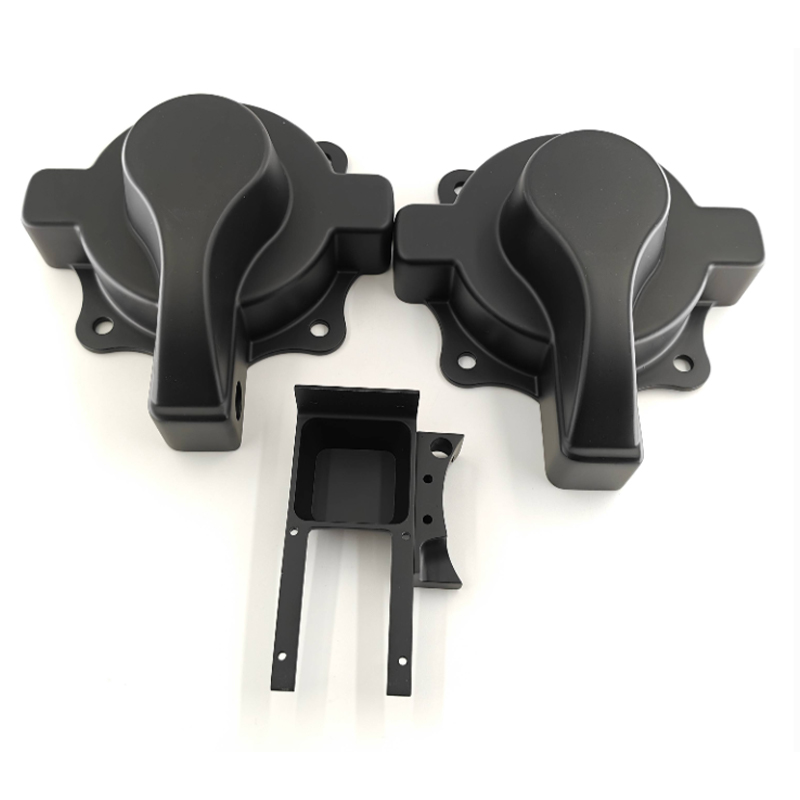
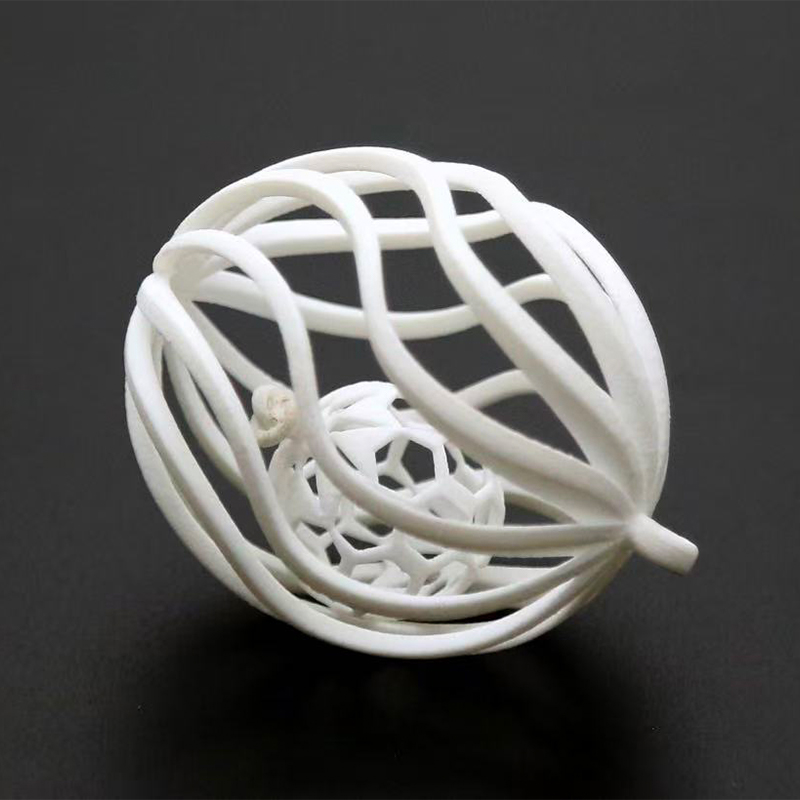
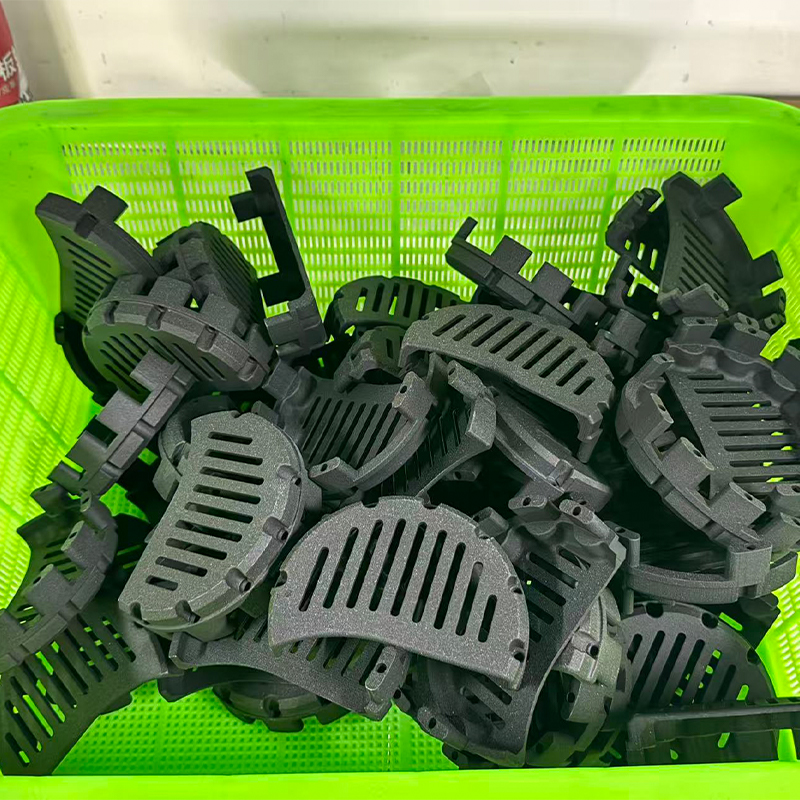
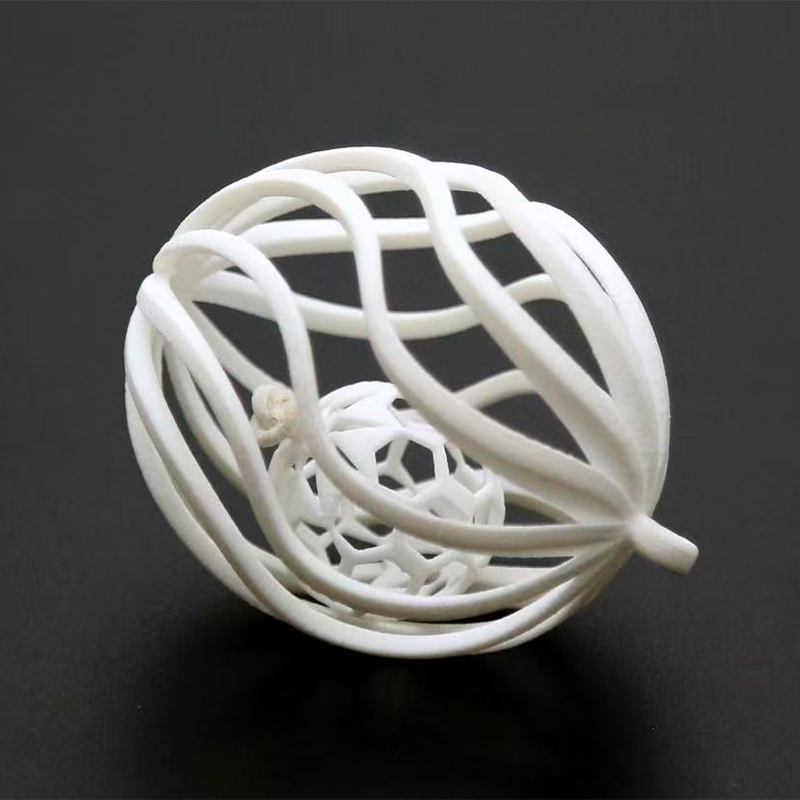
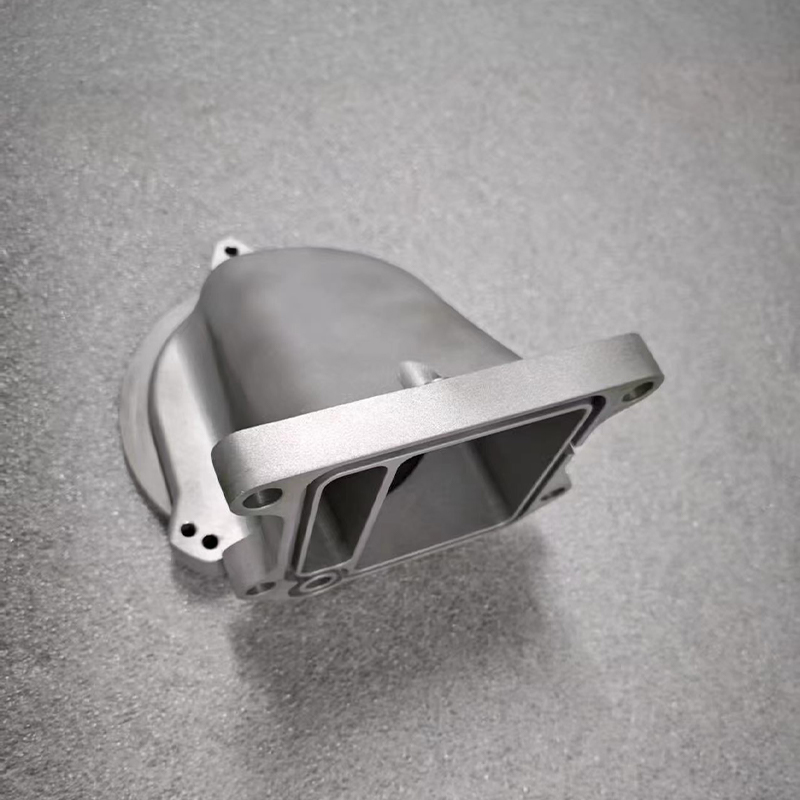
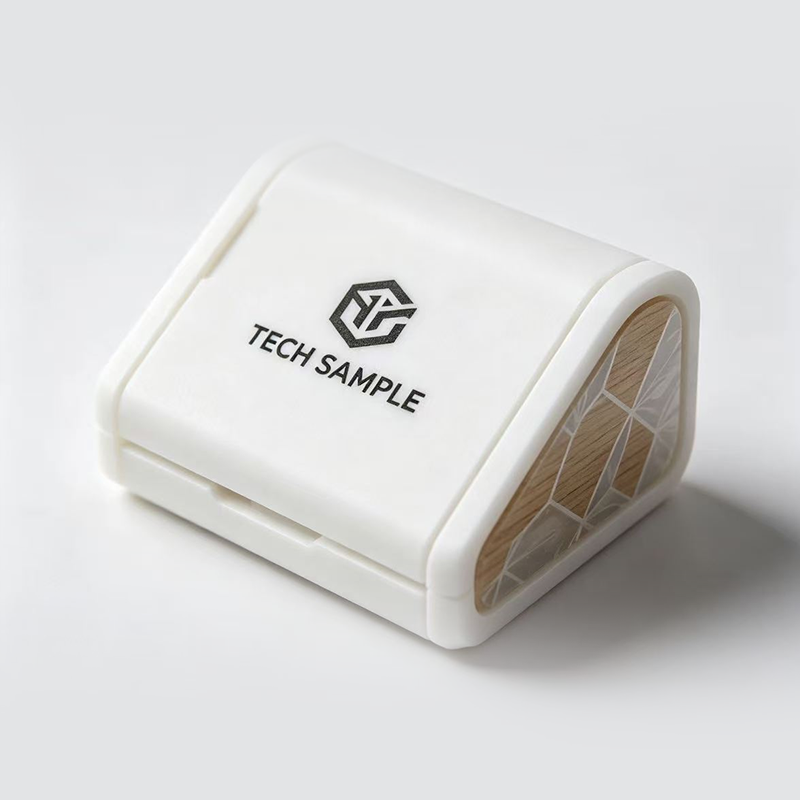
Supposons que votre équipe ait besoin de six boîtiers portables d'ici vendredi, chacun étant doté de boutons-pression, d'une fenêtre d'objectif transparente et d'une surface suffisamment lisse pour être photographiée pour une plate-forme de lancement. Les imprimer selon un processus de filament laisserait des lignes de couche visibles. Leur usinage prendrait plus de temps et ne pourrait pas facilement atteindre les fines caractéristiques internes. Un service d’impression 3D en résine SLA est généralement la bonne solution ici, car la stéréolithographie durcit la résine liquide avec un laser, couche par couche, et offre des surfaces lisses, de petits détails nets et une bonne précision sur les pièces de petite et moyenne taille.
C'est toute la recommandation en deux phrases. SLA convient aux modèles d'apparence, aux contrôles d'ajustement, aux pièces transparentes, aux petits composants mécaniques et aux modèles principaux pour le moulage. Il est moins adapté aux pièces qui supportent de lourdes charges, restent exposées au soleil pendant de longues périodes ou sont chaudes. Savoir où se situe cette limite est ce qui sépare une première commande fluide d'une première commande frustrante, c'est pourquoi la majeure partie de ce guide porte sur la limite : quelle résine choisir, comment concevoir pour le processus, quelle finition vaut la peine d'être effectuée et comment briefer un fabricant d'impression 3D SLA.
Des réponses rapides avant les détails
- Bon pour : prototypes détaillés, modèles d'exposition, pièces transparentes, petites pièces fonctionnelles et maîtres de moulage.
- Points forts typiques : surfaces lisses, détails fins, précision sur les petites pièces et une large gamme de propriétés de résine.
- Limites typiques : les résines standard peuvent être cassantes, les pièces doivent être lavées et durcies, et une longue exposition au soleil peut changer de couleur.
- Étape suivante commune : finition, peinture ou moulage sous vide lorsque vous avez besoin de couleur, de texture ou d'un petit lot.
Ce guide est destiné aux ingénieurs, aux chefs de produit et aux équipes d'approvisionnement qui souhaitent des pièces qui fonctionnent sur le banc et qui ont fière allure lors de la réunion. Il évite la théorie des manuels et s'en tient à ce qui affecte votre commande : choix des matériaux, règles de conception, post-traitement, comparaisons avec d'autres processus et questions des fournisseurs. Si vous voulez avoir une idée de ce que pense un fournisseur expérimenté d’impression 3D en résine SLA, les sections ci-dessous suivent l’ordre d’un projet réel.
Choisissez SLA lorsque la qualité de la surface et les petits détails comptent plus que les charges mécaniques lourdes.
Comment fonctionne l'impression 3D en résine SLA : principes et structure de la machine
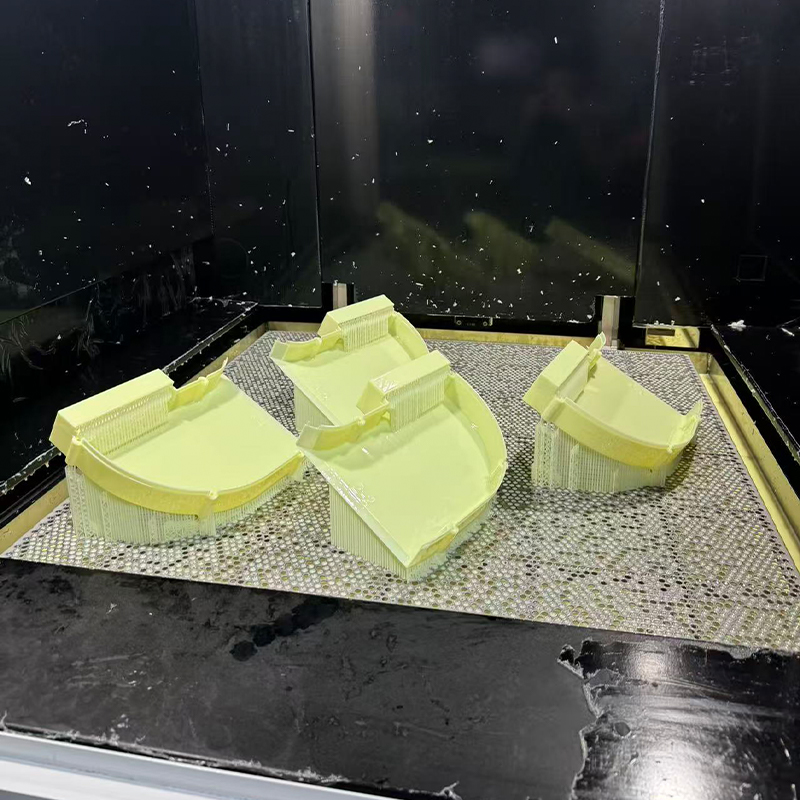
SLA signifie stéréolithographie. Un réservoir, généralement appelé cuve, contient de la résine photopolymère liquide. Un laser UV trace la section transversale de la pièce sur la surface de la résine et, partout où le laser touche, la résine durcit. La plate-forme de construction se déplace ensuite d'une épaisseur de couche et la couche suivante est tracée sur le dessus. Répéter cela des milliers de fois produit une pièce solide fixée à la plate-forme par de fines structures de support.
Principaux éléments d'une machine SLA
Éléments optiques et de mouvement
| Matériel et éléments de support
|
Du fichier à la pièce finie
- Vérification des fichiers et préparation de la construction : l'ingénieur inspecte le modèle 3D, choisit l'orientation, ajoute des supports et sélectionne l'épaisseur de la couche.
- Impression : le laser durcit chaque couche pendant que la plate-forme parcourt la construction.
- Lavage : la pièce imprimée est nettoyée dans un bain de solvant pour éliminer la résine non durcie.
- Suppression du support : les supports sont découpés et les points de contact sont légèrement nettoyés.
- Post-durcissement : la pièce est exposée à la lumière UV, parfois avec de la chaleur, afin que la résine atteigne ses propriétés finales.
- Finition et inspection : un ponçage, un polissage, une peinture ou un revêtement est appliqué si nécessaire, et la pièce est vérifiée par rapport au dessin.
De nombreux acheteurs sont surpris que l’impression elle-même ne soit qu’une partie du calendrier. Le lavage, le durcissement et la finition prennent une part considérable du temps, et les sauter laisse les pièces collantes, faibles ou marquées. Le tableau ci-dessous donne un calendrier illustratif pour une petite commande afin que vous puissiez voir où vont les jours.
La chronologie est une aide à la planification et non une citation. Les calendriers réels dépendent de la taille des pièces, de la quantité, de la résine et du niveau de finition.
La chronologie montre que l’impression n’occupe qu’une partie du calendrier global, avec la préparation avant et une chaîne de nettoyage, de durcissement et de finition après. Le lavage et le post-durcissement sont courts par rapport à l'impression, mais ils sont essentiels, car les pièces insuffisamment durcies peuvent paraître collantes ou se déformer plus tard. Le ponçage et la finition sont l'étape la plus longue après l'impression, c'est pourquoi une pièce imprimée en clair arrive plus tôt qu'une pièce peinte. Pour les clients du service d'impression 3D en résine SLA de Jiaheng, ce modèle aide à décider si un projet nécessite des pièces imprimées brutes, des pièces légèrement finies ou des pièces entièrement peintes. Lorsque la finition est gérée sur la même plateforme, le planning ne perd pas de temps en transports et en rebriefing entre fournisseurs.
L'impression n'est qu'une étape : le lavage, le durcissement et la finition déterminent le toucher, l'apparence et la durée de la pièce.
Types courants de résine SLA et leurs caractéristiques
Appeler quelque chose une pièce SLA en dit long sur son comportement, car c'est la résine qui parle le plus. Les résines sont formulées pour imiter différents plastiques, et chaque famille implique des compromis. Les cartes ci-dessous résument les types qu’un fournisseur d’impression 3D en résine SLA propose habituellement. La disponibilité exacte varie, alors confirmez les options actuelles avant de concevoir autour d'une propriété particulière.
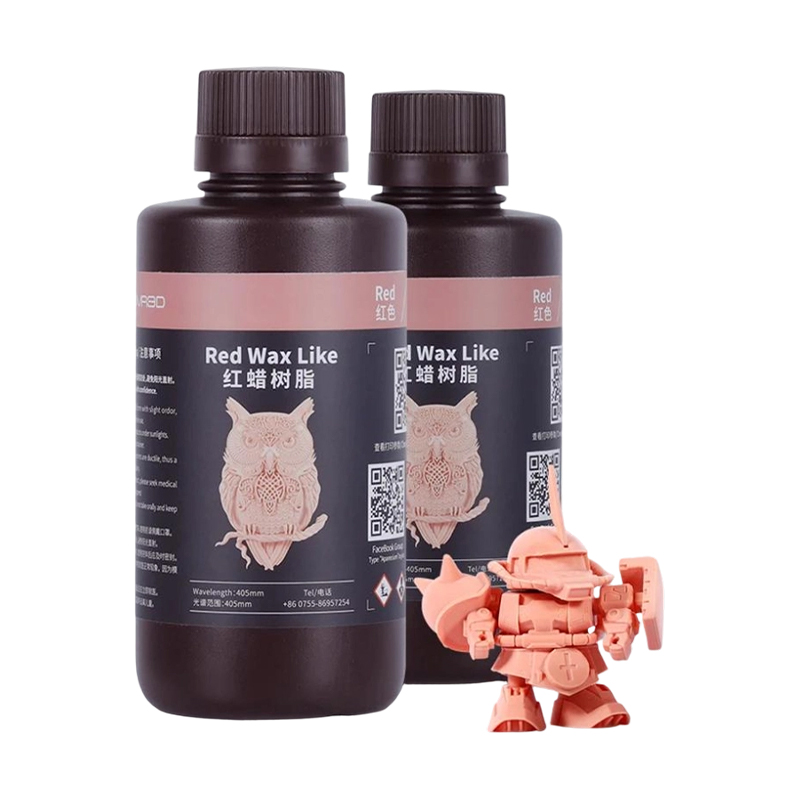
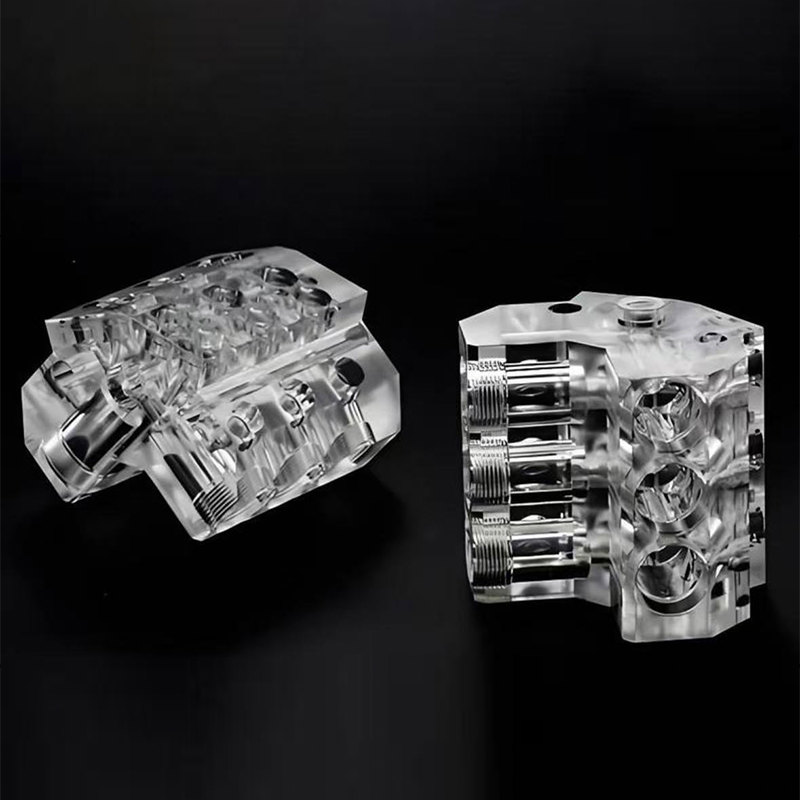
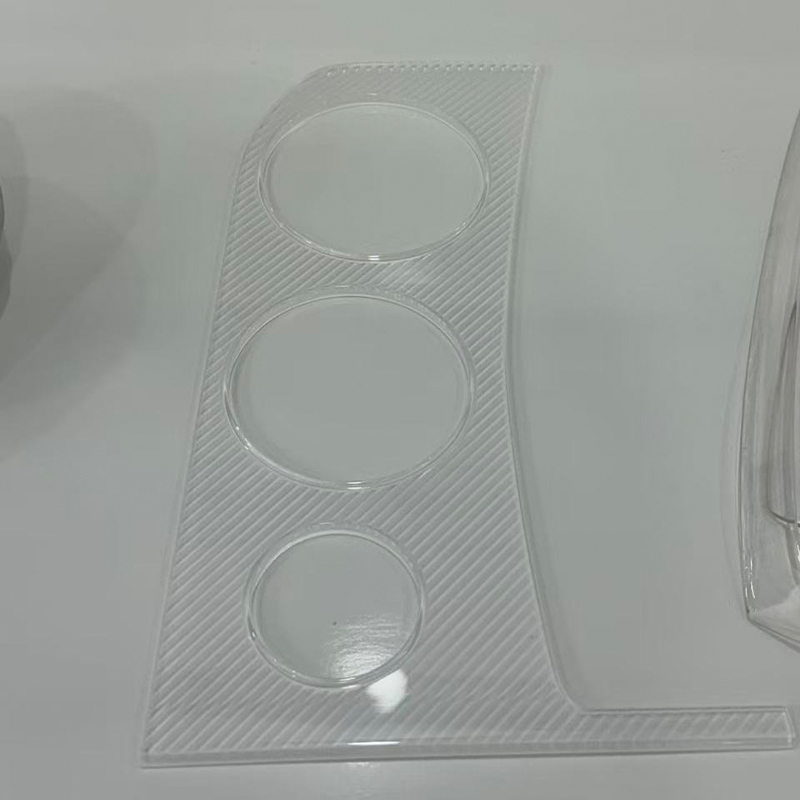
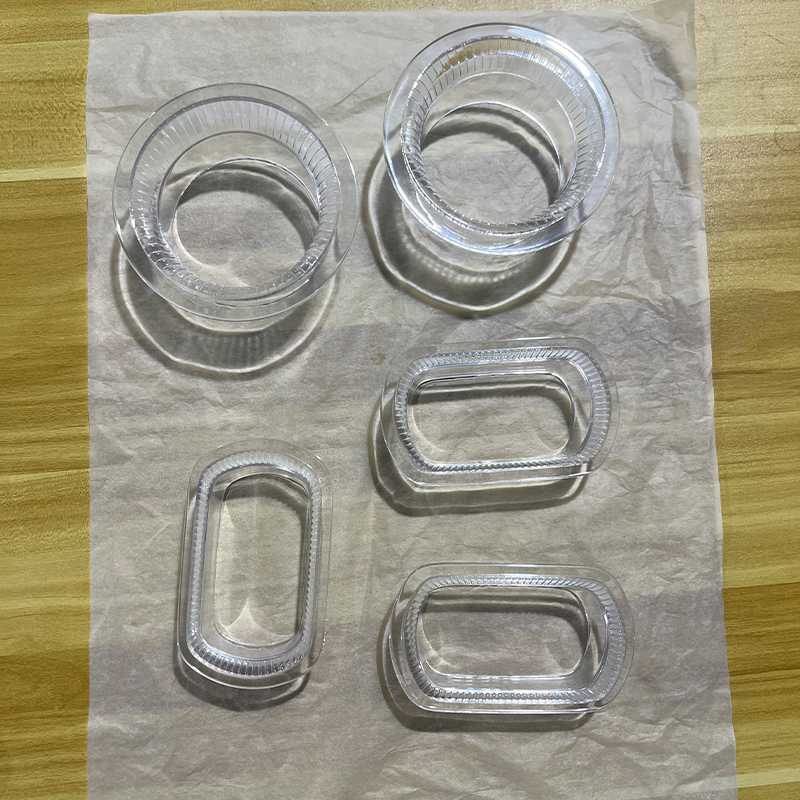
Résine standard Des détails fins et une surface lisse. Idéal pour les modèles visuels, les pièces d'exposition et les contrôles de concept, bien qu'il puisse être fragile sous l'impact. Résine dure ou de type ABS Meilleur comportement aux impacts et sensation plus ferme et plus durable. Adapté aux montages instantanés, aux boîtiers et aux prototypes fonctionnels. Résine claire ou transparente Imprime avec un aspect translucide et peut être poli ou enduit pour plus de clarté. Utilisé pour les lentilles, les guides de lumière et les modèles à chemin de fluide. Résine haute température Maintient la rigidité à température élevée. Choisi pour les pièces à proximité de sources de chaleur ou pour les outillages et les agencements. Résine flexible ou caoutchouteuse Élastique au toucher doux. Utilisé pour les joints, les poignées, les joints et les prototypes portables. Résine coulable Brûle proprement pour les modèles de moulage de précision. Utilisé pour les maîtres de style bijoux et les modèles de petites pièces métalliques.
| Famille de résines | Comportement | Utilisations typiques | Choses à surveiller |
|---|---|---|---|
| Norme | Rigide, lisse, détaillé | Modèles visuels, pièces d'affichage | Peut être fragile, les pièces minces peuvent se casser |
| Résistant ou de type ABS | Ferme, tolérant aux chocs | Boîtiers, clips, clips | Netteté des détails fins légèrement inférieure |
| Effacer | Translucide, polissable | Lentilles, conduits de lumière, fenêtres | Peut jaunir sous une lumière intense avec le temps |
| Haute température | Rigide à chaud | Pièces exposées à la chaleur, luminaires | Souvent plus fragiles que les résines résistantes |
| Flexible | Toucher élastique et doux | Joints, poignées, touches programmables | Résistance à la déchirure inférieure à celle du caoutchouc moulé |
| Castable | Faible taux de combustion des cendres | Maîtres de moulage, petits patrons | Manipuler doucement avant de lancer |
Une façon pratique de choisir est de se demander à quoi la pièce doit survivre. Si l’on veut seulement l’examiner, une résine standard suffit. Si elle doit être assemblée et manipulée, une résine plus résistante est généralement plus sûre. S'il doit rester rigide à proximité d'une lampe ou d'un moteur, optez pour un type haute température. Et si la pièce est un modèle pour une duplication ultérieure, mentionnez-le, car le fournisseur préparera la surface pour le moulage plutôt que pour l'affichage.
La couleur est un autre choix. De nombreuses résines s'impriment en blanc, gris, noir ou translucide, et celles-ci peuvent ensuite être peintes ou teintes. Les acheteurs qui ont besoin d’une couleur ou d’un niveau de brillance précis impriment généralement avec une résine neutre et la finissent, ce qui donne plus de contrôle que de se fier uniquement à la couleur de la résine.
Faites correspondre la résine à ce à quoi la pièce doit survivre : aspect, assemblage, chaleur, clarté ou flexibilité.
Applications et points de sélection pour l’impression 3D en résine SLA
Le SLA apparaît partout où les petits détails et les surfaces lisses comptent. Les équipes de conception l'utilisent pour vérifier la forme et l'ajustement, les équipes marketing l'utilisent pour montrer des échantillons et les ingénieurs l'utilisent pour fabriquer de petites pièces fonctionnelles et des outils d'aide. Les colonnes ci-dessous associent les utilisations typiques aux questions à poser pour décider si le SLA est le bon processus.
Domaines d'application typiques
| Points de sélection à vérifier
|
Un chemin de décision rapide
- Si vous avez besoin rapidement d’une poignée de pièces détaillées, SLA est un bon premier candidat.
- Si vous avez besoin de pièces plus résistantes en véritable plastique technique, envisagez plutôt l'impression ou l'usinage en nylon.
- Si vous avez besoin de 10 à 30 pièces identiques avec un aspect production, imprimez un master en SLA et utilisez le moulage sous vide.
- Si vous avez besoin de pièces métalliques, passez à l’impression métallique ou à l’usinage CNC.
Le tableau ci-dessous évalue le SLA en fonction de quatre besoins que les acheteurs mentionnent le plus souvent. Les scores sont une illustration éditoriale de tendances générales et ne constituent pas des résultats de tests.
Un anneau plus élevé signifie que SLA est généralement à l’aise avec ce besoin. Un anneau inférieur indique un cas où un autre processus mériterait d’être examiné.
Les anneaux présentent le SLA à son meilleur niveau de douceur de surface et de détails fins, c'est pourquoi il s'agit d'un choix courant pour les modèles d'apparence et les petites pièces précises. La précision dimensionnelle des petites pièces suit de près, aidée par le point laser fin et les couches minces. La résistance aux charges lourdes est l'anneau le plus faible, car même les résines les plus résistantes se comportent différemment des thermoplastiques techniques sous des contraintes soutenues. Ce modèle explique pourquoi de nombreux projets associent le SLA à d'autres voies, en l'utilisant pour l'apparence et l'ajustement et en passant à l'impression ou à l'usinage du nylon pour les tests de charge. Jiaheng propose l'impression de résine, de nylon et de métal ainsi que l'usinage, afin qu'une équipe puisse comparer les itinéraires sur une seule plate-forme au lieu de les acheter séparément.
SLA excelle dans les surfaces lisses et les détails fins, utilisez donc d'autres processus en parallèle lorsque les pièces doivent supporter de lourdes charges.
Comparaison détaillée : SLA vs FDM, SLS et usinage CNC
Les acheteurs comparent rarement le SLA à rien. La vraie question est généralement de savoir si la SLA s’en sortira autrement pour le travail qui l’attend. Le tableau ci-dessous présente le SLA à côté de trois alternatives courantes afin que les différences soient faciles à voir.
| Facteur | Impression en résine SLA | Impression FDM | Impression en nylon SLS | Usinage CNC |
|---|---|---|---|---|
| Finition superficielle | Détails lisses et fins | Lignes de calque visibles | Mat légèrement granuleux | Usiné, marques d'outils |
| Fonctionnalité fines | Très bien | Limité par la buse | Bon | Limité par la taille de l'outil |
| Force | Dépend de la résine, souvent cassante | Modéré | Bon, tough nylon | Matériau haut et solide |
| Besoins de soutien | Supports avec marques de contact | Supports pour surplombs | La poudre soutient la pièce | Les fixations maintiennent la pièce |
| Pièces typiques | Pièces détaillées petites et moyennes | Modèles conceptuels approximatifs | Pièces fonctionnelles et durables | Pièces de précision en métal et en plastique |
| Finition | Le ponçage et la peinture fonctionnent bien | Plus de ponçage requis | Teinture, sablage | Sablage, anodisation, peinture |
SLA gagne là où l'apparence et la finesse des détails comptent, c'est pourquoi il constitue souvent le premier choix pour les modèles d'exposition et les petites pièces de précision. FDM est utile pour les premières formes brutes, mais affiche les lignes de calque. Le nylon SLS donne des pièces durables et fonctionnelles sans marques de support, ce qui convient aux ajustements par pression et aux supports qui seront manipulés. L'usinage CNC utilise un matériau solide et offre une résistance et une tolérance que l'impression ne peut généralement pas égaler, mais il est limité par l'accès aux outils sur des formes internes complexes.
Comment les itinéraires fonctionnent ensemble
- Commencez par SLA pour vérifier l’ajustement et l’apparence de la conception.
- Passez au nylon SLS ou à l'usinage lorsque la pièce nécessite de véritables tests mécaniques.
- Utilisez un master SLA avec moulage en silicone lorsque vous avez besoin de 10 à 30 pièces avec un aspect production.
- Terminez avec une peinture ou un revêtement pour correspondre à l'apparence finale du produit.
Jiaheng décrit cela comme une approche à guichet unique. La société travaille en tant que fabricant OEM et ODM avec une équipe de conception interne et propose l'impression 3D en résine, nylon et métal ainsi qu'un usinage avancé et une réplication de moules en silicone. Un projet peut donc commencer comme un modèle d'apparence SLA, se poursuivre comme un prototype fonctionnel usiné et se terminer comme un petit lot de pièces coulées, sans être re-cité et réexpliqué à chaque étape.
SLA est leader en termes de surface et de détails, SLS et usinage sont leaders en termes de résistance, et un plan par étapes en utilise souvent plusieurs.
Directives de conception et tolérances pour les pièces imprimées SLA
SLA pardonne beaucoup, mais quelques habitudes de conception font une différence visible. Les directives ci-dessous apparaissent dans la plupart des revues de fabricabilité, et les suivre réduit le risque d'échec d'une construction ou d'une pièce nécessitant une refonte.
Épaisseur de paroi et petites caractéristiques
Les murs trop fins peuvent se déformer, se briser lors du nettoyage ou ne pas imprimer. De nombreux fournisseurs citent un minimum pratique d'environ 0,8 à 1,0 mm pour les murs soutenus, avec des parois plus épaisses pour les pièces plus grandes. Des textes fins et de petits trous sont possibles, mais de très petites caractéristiques peuvent devoir être agrandies ou vérifiées au préalable auprès du fournisseur. Une épaisseur de paroi uniforme contribue également à réduire les contraintes et les distorsions.
Pièces creuses et trous de drainage
Les modèles creux emprisonnent la résine liquide à l'intérieur, ce qui peut provoquer une pression, un durcissement inégal ou une fuite ultérieure. Si un modèle creux est nécessaire, ajoutez des trous de drainage de quelques millimètres pour que la résine non durcie puisse s'échapper et mentionnez les trous au fournisseur afin qu'ils soient placés à l'écart des visages cosmétiques. De nombreux acheteurs préfèrent les pièces solides pour des raisons de simplicité, bien que les solides plus épais puissent s'imprimer plus lentement et rétrécir davantage.
Marques d'orientation et d'appui
Les structures de support maintiennent les surplombs en place et laissent de petites marques là où ils sont enlevés. L'ingénieur choisit l'orientation pour masquer ces marques sur les faces moins visibles et pour protéger les surfaces critiques. Si un visage particulier doit être parfaitement lisse, dites-le dans le brief. Le fournisseur peut alors orienter la pièce de manière à ce que la face ne soit pas en contact avec les supports.
Tolérances et ajustements
Les directives générales pour le SLA citent souvent des tolérances comprises entre environ plus ou moins 0,1 à 0,2 mm sur les petites pièces, les pièces plus grandes variant proportionnellement. Les pièces continuent également à rétrécir légèrement pendant le durcissement, de sorte que les éléments d'accouplement tels que les broches et les trous doivent inclure un jeu. Si l'ajustement est critique, de nombreux fournisseurs impriment une éprouvette ou usinent ensuite la caractéristique. Le tableau des plages ci-dessous montre les plages d’épaisseurs de couche qui correspondent généralement à différents objectifs.
Des couches plus fines donnent des surfaces plus lisses et des détails plus fins, tandis que des couches plus épaisses accélèrent la construction et s'adaptent aux pièces plus grandes ou aux ébauches. Les plages sont données à titre indicatif et peuvent varier selon la machine et la résine.
Le tableau de portée montre que les modèles aux détails fins et les petites pièces utilisent généralement les couches les plus fines, ce qui donne des surfaces courbes plus lisses et des bords plus nets. Les prototypes standard se situent dans une bande intermédiaire qui équilibre les détails et le temps de construction. Les boîtiers et les couvercles plus grands utilisent souvent des couches plus épaisses, car le coût supplémentaire en termes de couches fines s'ajoute aux grandes constructions. Les courants d’air rapides se situent à l’extrémité épaisse, là où la vitesse compte plus que la douceur de la surface. Lorsque vous demandez un devis à un fabricant d'impression 3D en résine SLA, lui indiquer le but de la pièce lui permet de choisir l'épaisseur de la couche en conséquence, et cela évite de passer du temps à construire des détails que personne ne verra.
| Caractéristique | Conseils pratiques | Raison |
|---|---|---|
| Épaisseur de paroi | Gardez environ 0,8 à 1,0 mm ou plus | Réduit la casse et la déformation |
| Sections creuses | Ajouter des trous de drainage de quelques millimètres | Laisse échapper la résine non durcie |
| Visages critiques | Indiquez au fournisseur quelles faces doivent être lisses | Permet l'orientation pour les protéger |
| Caractéristiques d'accouplement | Inclure l'espace libre pour les ajustements | Permet de durcir le retrait |
| Textes et logos | Utilisez des formes grasses, en relief ou gravées | Garde les petits détails lisibles |
Même les murs, les trous de drainage et une note claire sur les faces cosmétiques évitent la plupart des problèmes de conception SLA.
Post-traitement et finition de surface pour les pièces SLA
Une pièce SLA brute est déjà plus lisse que la plupart des pièces imprimées, mais elle n’est pas terminée. Le post-traitement le transforme d'un objet imprimé en quelque chose que vous pouvez assembler, photographier ou présenter. La plupart des fournisseurs incluent le lavage et le durcissement en standard et proposent une finition supplémentaire en option.
Lavage et durcissement
Après l'impression, les pièces sont lavées dans un bain de solvant, généralement de l'alcool isopropylique, pour éliminer la résine non durcie. Ils sont ensuite durcis sous lumière UV, parfois avec une douce chaleur. Un sous-lavage laisse une surface collante et un sous-durcissement peut affaiblir la pièce. Un lavage excessif au solvant peut ramollir certaines résines, c'est pourquoi les fournisseurs contrôlent soigneusement le temps.
Dépose et ponçage du support
Les supports sont coupés et les points de contact sont poncés ou lissés. Pour les pièces d'exposition, le ponçage se poursuit avec des grains plus fins jusqu'à ce que la surface soit uniforme. C'est également l'étape qui supprime les lignes de calque pâles sur les courbes peu profondes. Plus la finition requise est raffinée, plus le travail manuel est important.
Peinture, revêtement et polissage
- Apprêt et peinture : donne une couleur et un niveau de brillance contrôlés et masque les marques restantes.
- Revêtement transparent : améliore la clarté sur les pièces transparentes et ajoute une couche protectrice.
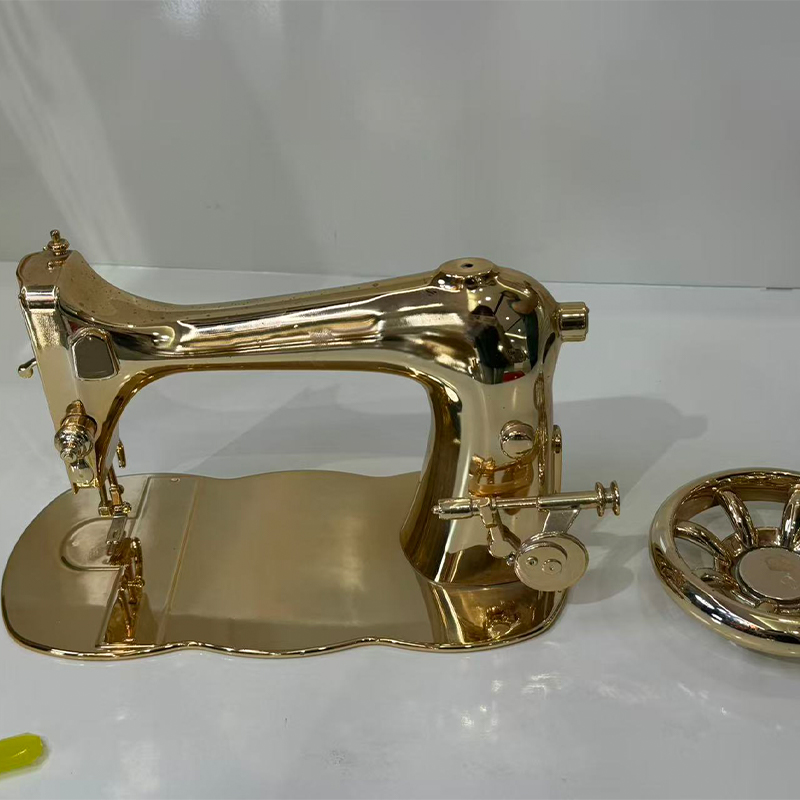
- Polissage : donne aux pièces transparentes un aspect semblable à celui du verre lorsque la conception le permet.
- Texturation et marquage : ajoute des motifs de préhension, des logos ou des sauts de couleur selon les besoins.
Étant donné que Jiaheng propose également des peintures et d'autres traitements de surface, les pièces SLA peuvent passer directement de l'imprimante au banc de finition au sein du même projet. Ceci est important pour la correspondance des couleurs et pour les pièces comportant plusieurs couleurs, car le finisseur connaît la résine et l'historique de préparation. Si un modèle doit être utilisé pour le moulage en silicone, informez-en le fournisseur à l'avance. Un maître de moulage a besoin d'une surface très lisse, car chaque défaut sera copié dans le moule.
Le lavage, le durcissement et le ponçage minutieux transforment une pièce SLA imprimée en une pièce finie.
Contrôles de qualité et problèmes courants d'impression SLA
Les bons fournisseurs vérifient la qualité avant, pendant et après la construction. Ils examinent le dossier pour détecter les parois minces et les volumes piégés, surveillent la construction, puis inspectent la pièce finie pour les dimensions, les marques de surface et l'état de durcissement. Le tableau ci-dessous répertorie les problèmes qui apparaissent le plus souvent et comment ils sont généralement évités.
| Problème | Cause typique | Prévention |
|---|---|---|
| Déformation ou distorsion | Épaisseur de paroi inégale ou grandes zones planes | Murs uniformes, bonne orientation, placement des supports |
| Marques d'appui | Points de contact où les supports ont été retirés | Orienter pour masquer les marques et poncer après le retrait |
| Surface collante ou poisseuse | Lavage ou durcissement insuffisant | Temps de lavage et de durcissement appropriés |
| Casse fragile | Résine standard under impact or thin sections | Choisissez une résine plus résistante, épaississez les murs |
| Jaunissement avec le temps | Exposition aux UV et à la lumière, notamment sur les pièces transparentes | Utiliser des revêtements et limiter la lumière du soleil |
| Dimensionnel drift | Retrait pendant le durcissement | Autoriser le dégagement et vérifier les dimensions critiques |
| Résine piégée | Sections creuses without drain holes | Ajoutez des trous de drainage et nettoyez soigneusement |
L'inspection couvre généralement les dimensions des caractéristiques critiques, l'état visuel, l'intégralité du durcissement et le niveau de finition demandé. Pour un lot, la première pièce est vérifiée avant que le reste ne soit libéré. Si vous avez une norme d'apparence stricte, partagez une photo ou un échantillon de référence et convenez du niveau de marques de support visibles ou de lignes de calque acceptable. Les attentes écrites préviennent les désaccords de manière plus fiable que les attentes verbales.
L’emballage compte aussi. Les pièces fraîchement imprimées et durcies peuvent être rayées par contact et les éléments fins peuvent se casser pendant le transport. Les pièces sont généralement emballées individuellement et placées dans une boîte afin que les petits détails arrivent intacts.
Convenez par écrit des dimensions critiques et des marques de surface acceptables avant le début de la construction.
Entretien et entretien des pièces en résine SLA
Les pièces en résine imprimées ne nécessitent pas d'entretien. La lumière, la chaleur, l'humidité et les produits chimiques les affectent au fil du temps, et un peu de soin maintient les prototypes en bon état pour les examens, les tests et le stockage. Les conseils ci-dessous couvrent également quelques points de manipulation pour toute personne travaillant directement avec de la résine.
| Exposition | Effet | Conseils d'entretien |
|---|---|---|
| Lumière directe du soleil | Peut provoquer un jaunissement et une fragilité avec le temps | Conserver à l'abri des UV, utiliser des revêtements pour les pièces d'affichage |
| Chaleur | Certaines résines ramollissent près de leur limite thermique | Tenir à l'écart des surfaces chaudes et des véhicules stationnés |
| Solvants et nettoyants | Peut ramollir ou troubler certaines résines | Utilisez de l'eau et du savon doux, testez d'abord des nettoyants puissants |
| Humidité et humidité | Changement dimensionnel mineur dans certaines résines | Conserver au sec, garder scellé pour un stockage à long terme |
| Impact et stress | Les traits fins peuvent se fissurer | Manipulez doucement, évitez les charges brusques sur les sections fines |
Habitudes de stockage et de manipulation
- Stockez les pièces dans un endroit frais et sec et évitez les longues périodes d'exposition à la lumière vive.
- Enveloppez les pièces transparentes séparément afin qu'elles ne rayent pas.
- Gardez les pièces peintes séparées afin que les surfaces ne collent pas ou ne frottent pas.
- Évitez de serrer fermement les éléments fins, car la résine peut se fissurer sous l'effet d'une contrainte ponctuelle.
- Étiquetez les pièces avec la révision et le type de résine afin que les commandes correspondent à l'original.
Manutention de résine et d'équipement
La résine liquide non durcie peut irriter la peau, c'est pourquoi les fournisseurs et les utilisateurs portent des gants et évitent tout contact direct. Les solvants de lavage doivent être utilisés dans des zones aérées et tenus à l’écart des sources de chaleur. Côté machine, une installation bien gérée maintient les cuves propres, filtre la résine pour éliminer les fragments durcis, vérifie périodiquement le laser et l'optique et stocke la résine à l'abri de la lumière. Ces routines contribuent à maintenir la qualité de fabrication stable d’une commande à l’autre, c’est pourquoi les clients réguliers voient souvent des résultats cohérents de la part du même fournisseur.
Gardez les pièces en résine à l’abri de la lumière intense, de la chaleur et des solvants agressifs, et manipulez les éléments fins avec précaution.
Travailler avec un fabricant et un fournisseur d'impression 3D en résine SLA
L’impression est la partie la plus facile à spécifier. Ce qui fait qu'un projet se déroule bien, c'est la façon dont le fournisseur gère tout ce qui l'entoure : revue du dossier, conseils en matière de résine, finition et communication. Ces questions vous aident à juger si un fournisseur d’impression 3D SLA est préparé à cela.
- Quelles familles de résines proposez-vous et pouvez-vous décrire le comportement de chacune ?
- Examinez-vous les fichiers pour vérifier l'épaisseur des parois, les trous de drainage et l'orientation avant l'impression ?
- Quelles sont les tolérances typiques pour la taille de mes pièces et comment les vérifier ?
- Quelles étapes de finition sont disponibles en interne, comme le ponçage, la peinture et le polissage ?
- Pouvez-vous prendre en charge de petits lots en combinant des maîtres SLA avec la réplication de moules en silicone ?
- Comment emballer des pièces fines pour l’expédition ?
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. aborde ces questions en tant que fabricant OEM et ODM basé en Chine. Son équipe de conception transforme les idées des clients en conceptions de produits pratiques et attrayantes, et ses capacités couvrent l'impression 3D de résine, de nylon et de métal, l'usinage avancé, la réplication de moules en silicone et les traitements de surface tels que la peinture. Les clients peuvent effectuer le parcours de la conception au produit sur une seule plateforme, ce qui permet de gagner du temps de coordination et de conserver la responsabilité au même endroit.
Comment préparer une enquête utile
- Un modèle 3D dans un format neutre commun, plus un dessin qui marque les dimensions critiques.
- L'utilisation prévue de la pièce et l'environnement auquel elle sera confrontée.
- La famille de résines que vous avez en tête, ou une description des propriétés dont vous avez besoin.
- Niveau de finition : imprimé brut, poncé, apprêté ou entièrement peint, avec n'importe quelle référence de couleur.
- Quantité, délai de livraison cible et éventuels besoins d'emballage.
Grâce à ces informations, le fournisseur peut proposer une résine, une orientation, une épaisseur de couche et un plan de finition dans la première réponse. Cela vous donne également un enregistrement clair auquel vous référer si une commande ou une révision est nécessaire. Pour les programmes à long terme, travailler avec le même fabricant d’impression 3D en résine SLA crée un historique partagé des fichiers, des paramètres et des notes de finition, ce qui rend les lots ultérieurs plus cohérents.
Dites à votre fournisseur comment la pièce sera utilisée, et il pourra choisir la résine, l'orientation et la finition plus intelligemment.
Explorez le service d'impression 3D en résine Jiaheng SLA
Si votre conception nécessite des surfaces lisses, des détails fins et un délai d'exécution rapide, vous pouvez consulter les résines disponibles, le processus et les étapes du projet sur la page dédiée au Service d'impression 3D en résine SLA de Jiaheng. L'équipe prend en charge les projets OEM et ODM et peut coordonner l'impression avec la finition, l'usinage et la réplication de moules en silicone sur une seule plateforme.
Envoyez votre fichier 3D, l'utilisation prévue et les exigences de finition pour démarrer une conversation avec l'équipe Jiaheng.
FAQ sur le service d’impression 3D en résine SLA
Qu'est-ce qu'un service d'impression 3D résine SLA ?Il s'agit d'un service de fabrication dans lequel un laser UV durcit couche par couche de résine photopolymère liquide pour construire une pièce à partir d'un modèle numérique. Le service comprend généralement l'examen des fichiers, l'impression, le lavage, le durcissement, le retrait du support et la finition facultative. Il est apprécié pour ses surfaces lisses, ses détails fins et sa bonne précision sur les petites et moyennes pièces. |
À quoi sert le SLA par rapport aux autres méthodes d’impression 3D ?SLA est un choix judicieux pour les modèles d'apparence, les pièces transparentes, les petits composants de précision et les maîtres de moulage. D'autres méthodes telles que l'impression ou l'usinage sur nylon SLS peuvent être préférées lorsqu'une pièce doit supporter des charges plus lourdes ou résister à une utilisation plus intense. De nombreux projets utilisent d'abord SLA et passent à une autre voie pour les tests fonctionnels. |
Quelle est la précision des pièces imprimées SLA ?Les directives générales citent souvent environ plus ou moins 0,1 à 0,2 mm sur les petites pièces, les pièces plus grandes variant proportionnellement. La précision dépend de la résine, de la géométrie, de l'orientation et du durcissement. Pour les ajustements critiques, les fournisseurs impriment souvent une éprouvette ou usinent la caractéristique après l’impression. |
Quelles résines sont disponibles pour l'impression SLA ?Les familles courantes comprennent la résine standard, la résine résistante ou de type ABS, la résine transparente, la résine haute température, la résine flexible et la résine coulable. Chacun équilibre différemment les détails, la résistance, la clarté et le comportement thermique. Votre fournisseur peut vous recommander une résine une fois qu’il sait comment la pièce sera utilisée. |
Les pièces imprimées SLA peuvent-elles être peintes ou polies ?Oui. Les pièces sont généralement poncées, apprêtées et peintes, et les pièces transparentes peuvent être polies et recouvertes pour améliorer la transparence. Les surfaces SLA étant déjà lisses, elles constituent une bonne base pour des finitions de haute qualité. Informez le fournisseur de vos objectifs de couleur et de brillance avant la construction afin que la surface soit préparée de manière appropriée. |
Les pièces en résine SLA sont-elles suffisamment résistantes pour les tests fonctionnels ?Cela dépend de la résine et du test. Les résines plus résistantes peuvent supporter des ajustements par pression et des assemblages légers, tandis que la résine standard peut se fissurer sous l'impact. Pour les charges lourdes, les contraintes à long terme ou les températures élevées, d’autres procédés ou matériaux sont généralement plus adaptés. Décrivez le test à votre fournisseur afin qu'il puisse vous conseiller. |
Puis-je obtenir un petit lot auprès d’un maître SLA ?Oui. Une méthode courante consiste à imprimer un master en SLA, à le finir soigneusement, à réaliser un moule en silicone et à couler des copies en polyuréthane, généralement environ 10 à 30 pièces par moule. Cela donne un aspect de production sans outillage dur. Jiaheng propose à la fois l’impression SLA et la réplication de moules en silicone sur une seule plateforme. |
Que dois-je inclure lors d’une demande de devis SLA ?Incluez le modèle 3D, un dessin marquant les dimensions critiques, la quantité, la résine préférée ou les propriétés requises, le niveau de finition et votre créneau de livraison. Une brève note sur la manière dont la pièce sera utilisée et sur l'environnement auquel elle sera confrontée est très utile. Des informations complètes raccourcissent la première réponse et réduisent les modifications ultérieures. |
Une utilisation prévue claire, une résine adaptée et un niveau de finition défini sont les trois éléments qui améliorent le plus un projet SLA.
Coordonnées
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
AJOUTER
-

Bâtiment 7, n° 188, section Hongni de la route Zha Wang, sous-district de Danghu, ville de Pinghu, ville de Jiaxing, province du Zhejiang, Chine
Copyright© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Fabricants de plates-formes de fabrication intelligentes intégrées OEM/ODM
