- Services d'impression 3D

- Services d'usinage CNC

- Services de coulée sous vide

- Services de finition de surface

Services de finition de surface : comment choisir la bonne finition
Services de finition de surface : La réponse courte pour les acheteurs de prototypes et de production
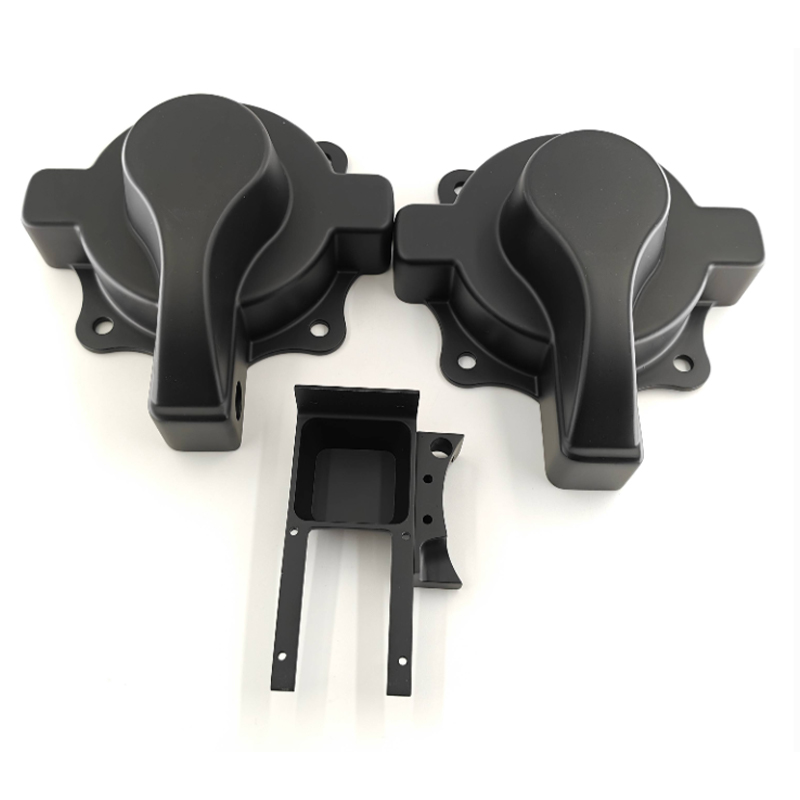
Vous l'avez probablement déjà vu : un boîtier en aluminium usiné CNC semble net dans le rendu CAO, arrive avec des marques d'outils visibles et des arêtes vives, et capte les empreintes digitales dès que quelqu'un le manipule. Il n'y a rien de mal avec l'usinage. La pièce n’a tout simplement jamais reçu la finition dont elle avait besoin. Les services de finition de surface décident de l'apparence d'une pièce, de la sensation qu'elle procure dans la main et de sa résistance à l'utilisation. et le bon choix dépend d'abord de la fonction, puis de l'apparence.
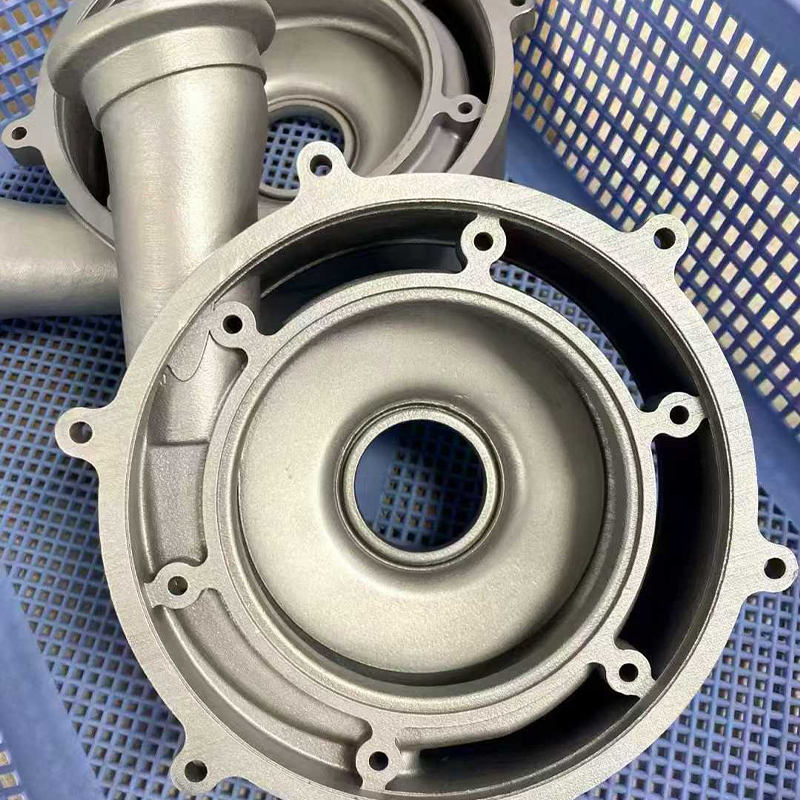
Pour la plupart des projets de prototypes et de petits lots, la réponse pratique est une courte séquence, et non un seul traitement. Ébavurez les bords, texturez ou lissez la surface jusqu'au niveau requis par le design, puis ajoutez un revêtement ou une couleur si la pièce est visible ou exposée. Le sablage convient à un aspect mat uniforme, la peinture convient à la couleur et à la marque, l'anodisation convient à l'aluminium qui doit résister à l'usure et le polissage convient aux pièces qui nécessitent une surface brillante ou transparente. Un fabricant de finition de surface qui en gère plusieurs en un seul endroit peut recommander la combinaison, au lieu de vous laisser coordonner les fournisseurs.
Ce guide est destiné aux ingénieurs, aux chefs de produit et aux équipes d'approvisionnement qui ont besoin de pièces prêtes à être assemblées, photographiées, testées ou expédiées. Il couvre les principaux types de finition, le fonctionnement de chaque processus, comment faire correspondre les finitions aux matériaux, comment comparer les options, ce qu'il faut spécifier sur un dessin et comment entretenir les pièces finies. Il répertorie également les questions qu’il convient de poser à un fournisseur de finition de surface avant de vous engager.
Ce dont une demande de finition a généralement besoin
- Historique des matériaux et des processus : la résine imprimée, le nylon, le métal usiné ou le polyuréthane moulé réagissent tous différemment.
- Objectif : modèle d'affichage, pièce de test fonctionnel, produit manipulé ou composant extérieur exposé.
- Regardez et ressentez : référence de couleur, niveau de brillance, texture et tout logo ou marquage.
- Dimensions critiques : surfaces qui doivent rester dans les limites de tolérance après l'application du revêtement.
Le dernier point est celui que les acheteurs négligent le plus souvent. Les revêtements ajoutent de l'épaisseur, le sablage enlève un peu de matière et le polissage modifie les bords, de sorte qu'une finition n'est jamais dimensionnellement neutre. Se mettre d'accord sur les visages qui sont cosmétiques et ceux qui sont fonctionnels avant le début des travaux évite la plupart des litiges ultérieurs.
Choisissez la finition en fonction de ce que la pièce doit faire en premier, puis en fonction de son apparence, et gardez les tolérances à l'esprit dès le départ.
Types courants de finition de surface et leurs caractéristiques
La finition est une famille de traitements, et chacun résout un problème différent. Certains suppriment les marques, certains ajoutent une couche et certains modifient la chimie de la surface. Les cartes ci-dessous donnent une orientation rapide et le tableau qui suit les présente à des fins de comparaison. La disponibilité dépend du matériau de base, alors confirmez toujours les options pour votre pièce spécifique auprès du fournisseur.
Ébavurage et ponçage Supprime les arêtes vives, les marques d'outils, les restes de support et les lignes de séparation. Il s’agit de l’étape fondamentale de presque toutes les autres finitions. Microbillage ou sablage Les médias fins frappent la surface pour créer une texture mate uniforme et masquer les petites marques. Commun sur le métal et certains plastiques. Peinture et revêtement L'apprêt, la couleur et les couches transparentes ajoutent de l'apparence et une certaine protection. Des effets mats, brillants et soft-touch sont possibles. Polissage Des abrasifs progressivement plus fins produisent une surface lisse, réfléchissante ou transparente. Largement utilisé pour les pièces transparentes et le métal décoratif. Anodisation Une couche électrochimique sur l'aluminium qui améliore la dureté de la surface et permet de colorer la couleur. Adapté aux boîtiers et aux garnitures. Placage et revêtement en poudre Placage métallique ou couches de poudre cuite pour le comportement à l'usure et à la corrosion sur des matériaux de base appropriés.
| Terminer | Ce que ça fait | Matériaux de base typiques | Regardez et ressentez |
|---|---|---|---|
| Ébavurage et ponçage | Supprime les bords et les marques | Métal, plastique, résine | Lisse, neutre |
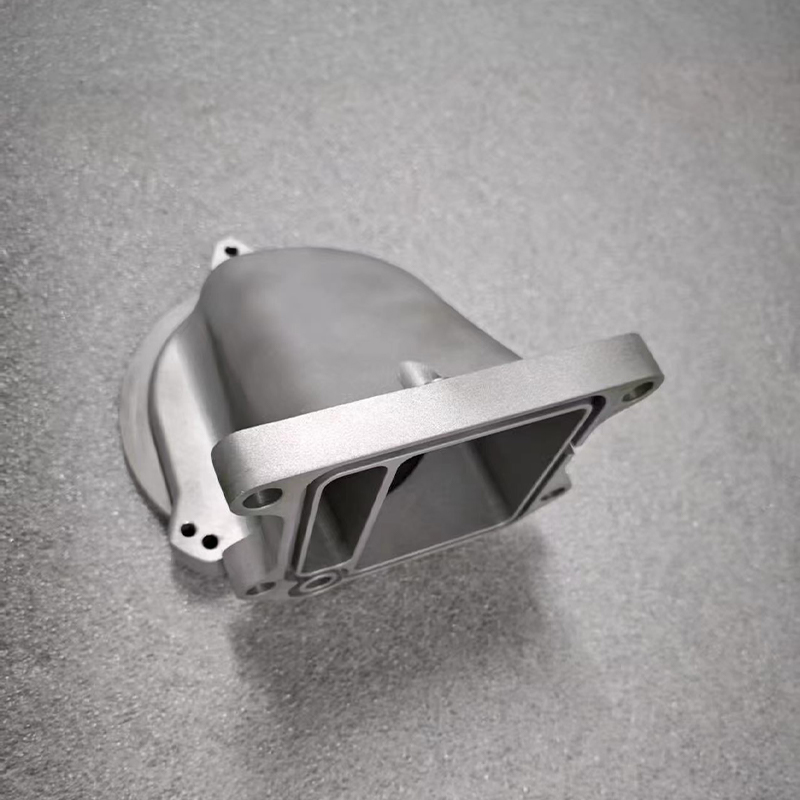
| Microbillage | Crée une texture mate uniforme | Aluminium, acier, certains plastiques | Mat fin, cache les marques |
| Peinture | Ajoute de la couleur et une couche protectrice | Plastique, résine, métal | Mat, satiné, brillant ou soft-touch |
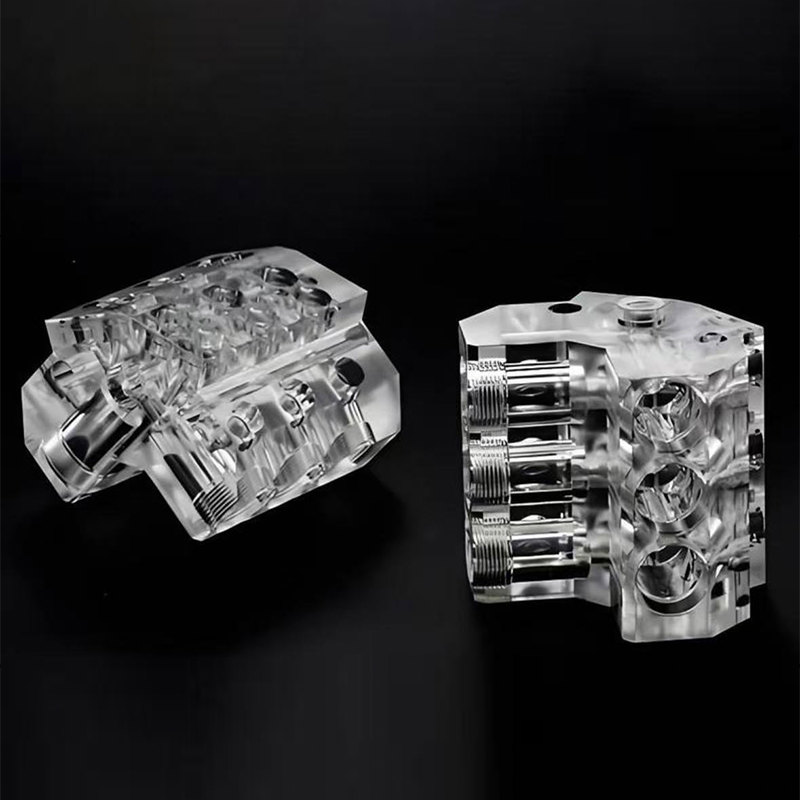
| Polissage | Lisse jusqu'à une surface réfléchissante ou transparente | Métal, acrylique, résine transparente | Brillant, clair |
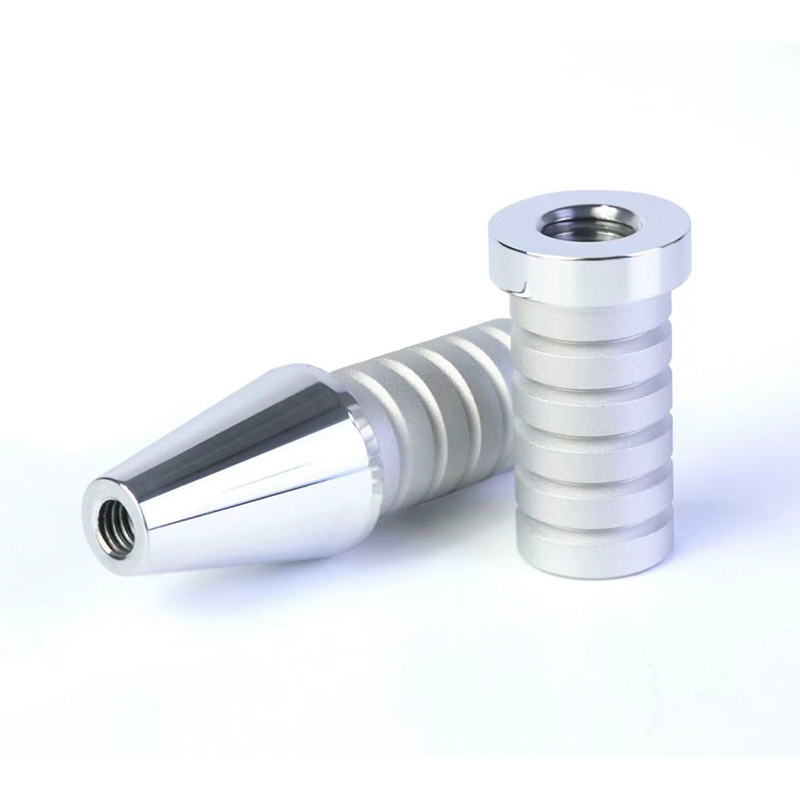
| Anodisation | Construit une couche d'oxyde sur l'aluminium | Alliages d'aluminium | Couleurs teintées métallisées satinées |
| Placage | Ajoute une couche de métal | Surfaces conductrices ou préparées | Métal brillant ou satiné |
| Revêtement en poudre | Cuit une couche colorée durable | Pièces métalliques | Uniforme, légèrement texturé |
De nombreuses finitions sont superposées. Une pièce en plastique peinte passe souvent par un ponçage, un apprêt, une couche de couleur et une couche transparente. Une pièce en aluminium anodisé peut d'abord être sablée aux billes pour unifier la surface, puis anodisée pour la couleur et la dureté. Comprendre la séquence vous aide à lire une citation et à comprendre pourquoi une finition apparemment simple nécessite plusieurs étapes.
La plupart des finitions sont des séquences, avec des étapes de préparation aussi importantes que le revêtement final.
Comment fonctionne la finition de surface : déroulement du processus et principes
Quelle que soit la finition, le processus suit la même logique. La surface est préparée, traitée, protégée si nécessaire et inspectée. Sauter ou précipiter la préparation est la raison la plus courante pour laquelle les revêtements se décollent, présentent des marques ou paraissent inégaux.
- Contrôle et préparation : le fournisseur vérifie la pièce entrante pour détecter les défauts, les marques de support, les lignes de joint et la contamination, puis ébavure et ponce jusqu'au niveau requis.
- Nettoyage et dégraissage : les huiles, les agents de démoulage et la poussière sont éliminés, car même un léger film peut provoquer des défauts de revêtement.
- Masquage : les zones qui doivent rester non revêtues, telles que les faces de contact, les filetages ou les surfaces de contact, sont couvertes.
- Traitement ou revêtement : le sablage, l'apprêt, la peinture, l'anodisation ou tout autre traitement sont appliqués dans des conditions contrôlées.
- Durcissement ou séchage : les revêtements sont durcis à une température et un temps appropriés afin qu'ils durcissent correctement.
- Inspection finale et emballage : l'apparence, la couleur, la brillance et les dimensions critiques sont vérifiées et les pièces sont emballées pour protéger la nouvelle surface.
Le ponçage est l’étape qui façonne le plus visiblement le résultat final. Chaque étape de ponçage supprime les rayures laissées par la précédente, et la peinture ne peut masquer que les rayures plus fines que l'épaisseur du revêtement. C'est pourquoi une pièce bien préparée peut être plus belle avec une fine couche qu'une pièce mal préparée avec plusieurs couches.
Le tableau ci-dessous montre une vue illustrative de la façon dont la rugosité de la surface diminue au cours d'une séquence de peinture typique. La rugosité est exprimée sous forme d'indice afin que la tendance soit facile à lire et il ne s'agit pas d'une valeur mesurée pour une pièce particulière.
Le diagramme en aires montre que la plus grande baisse de rugosité se produit tôt, lors du ponçage grossier et fin, c'est-à-dire au moment où les marques d'outils, les lignes de couche et les lignes de joint sont supprimées. L'apprêt et le mastic abaissent ensuite davantage la surface en remplissant les rayures microscopiques, de sorte que la couche de couleur repose sur une base uniforme. Les couches de couleur et les couches transparentes poursuivent leur tendance à la baisse, mais les gains sont moindres, ce qui explique pourquoi l'attention portée aux premières étapes est plus rentable que l'application de couches supplémentaires à la fin. Pour les clients utilisant les services de traitement de surface et de peinture de Jiaheng sur des pièces imprimées, usinées ou moulées, c'est également la raison pour laquelle le dossier de finition doit indiquer l'aspect cible avant le début de la préparation. Une finition brillante nécessite une base plus lisse qu'une finition mate, le niveau de préparation est donc choisi en fonction de l'aspect final.
La préparation fixe le plafond de tout revêtement, donc une base lisse et propre compte plus que le nombre de couches.
Faire correspondre la finition de surface à différents matériaux
Une finition qui fonctionne bien sur un matériau peut échouer sur un autre, le matériau est donc le premier filtre lors de la sélection d'un traitement. Les pièces imprimées, les pièces usinées et les pièces moulées apportent chacune leur propre état de surface et leurs propres risques.
Pièces en résine et nylon imprimées en 3D
Les impressions en résine présentent souvent de fines lignes de couche et des marques de support qui nécessitent un ponçage soigneux avant de peindre. Les pièces en nylon ont une surface naturellement légèrement granuleuse, qui peut être lissée, teinte ou enduite. Étant donné que les pièces imprimées sont poreuses au niveau microscopique, un apprêt est généralement important avant une couche de couleur, car il aide à sceller la surface et améliore l'adhérence.
Métaux et plastiques usinés CNC
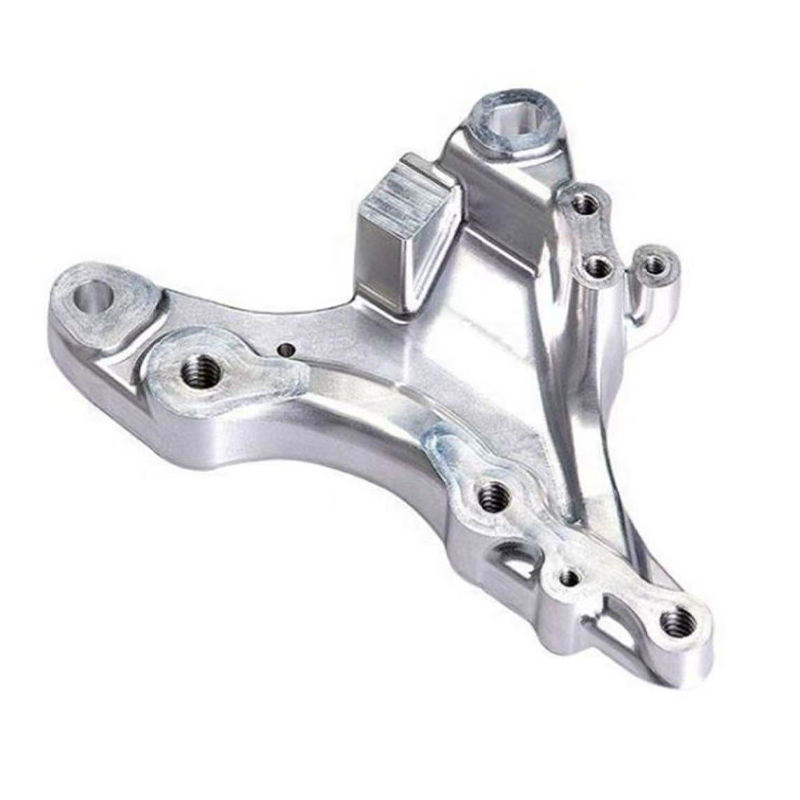
L'aluminium usiné est un candidat populaire pour le sablage aux billes et l'anodisation, qui, ensemble, donnent un aspect satiné uniforme et un meilleur comportement à l'usure. Les pièces en acier peuvent être sablées, revêtues ou plaquées en fonction de l'environnement. Les plastiques usinés tels que l'acrylique peuvent être polis pour obtenir une finition transparente, tandis que d'autres plastiques sont peints ou texturés.
Pièces en polyuréthane coulées sous vide
Les pièces moulées copient la surface maître, leur finition commence donc par la qualité du maître. Ils acceptent bien le ponçage, l’apprêt et la peinture, et la texture peut être intégrée au moule. De la couleur peut également être ajoutée à la résine avant le moulage, qui peut être combinée avec de la peinture pour des zones spécifiques.
| Matériau de base | Finitions communes | Points à surveiller |
|---|---|---|
| Résine imprimée | Ponçage, apprêt, peinture, polissage | Lignes de calque, marques de support, adhérence du primaire |
| Nylon imprimé | Sablage, teinture, peinture | Surface poreuse, uniformité des couleurs |
| Aluminium usiné | Microbillage, anodizing, painting | Fils de masquage, épaisseur du revêtement |
| Acier usiné | Sablage, revêtement, placage | Protection contre la corrosion, couverture des bords |
| Acrylique transparent | Polissage, clear coating | Rayures, sensibilité aux solvants |
| Polyuréthane coulé | Ponçage, peinture, texturation | Lignes de séparation, résidus de démoulage |
Si une pièce combine des matériaux, comme un insert métallique dans un boîtier en plastique, informez-en l'équipe de finition dès le départ. Différents matériaux peuvent nécessiter une préparation différente et les revêtements adaptés à l'un peuvent attaquer l'autre. Une courte note de dessin indiquant quelles surfaces sont en plastique et lesquelles sont en métal suffit souvent.
Commencez par le matériau de base, car les options d’adhésion, de préparation et de finition en dépendent.
Applications et points de sélection pour les services de finition de surface
La finition de surface apparaît dans presque toutes les catégories de produits, mais la raison de la finition change selon l'application. Un boîtier de dispositif médical a besoin de surfaces nettoyables, une coque robotique a besoin d'une résistance aux rayures et un échantillon d'électronique grand public a besoin d'une apparence et d'une sensation convaincantes. Les deux colonnes ci-dessous associent les applications courantes aux points qui guident la sélection.
Domaines d'application typiques
| Points de sélection à vérifier
|
Où chaque finition a tendance à s'adapter
Le diagramme de dispersion ci-dessous classe les options de finition courantes en fonction de leur aspect et de leur sensation et de leur résistance à l'usure. Il s’agit d’une illustration éditoriale destinée à guider la discussion, et non d’un résultat de test. Lisez-le comme une carte des compromis plutôt que comme un classement.
Le graphique à nuages de points montre qu'aucune finition ne se trouve dans le coin supérieur droit pour chaque besoin, c'est pourquoi la sélection implique des compromis. L'anodisation, le placage et le revêtement en poudre se regroupent dans la moitié supérieure car ils ajoutent une surface plus dure ou plus durable, bien qu'ils s'appliquent à un ensemble plus restreint de matériaux de base. La peinture se situe au milieu en termes d'usure et vers la droite en termes d'apparence, ce qui reflète sa force dans la flexibilité des couleurs et son adéquation aux pièces en plastique, en résine et en métal. Les revêtements de polissage et doux au toucher privilégient le toucher et l'apparence plutôt que la résistance à l'abrasion, de sorte qu'ils conviennent mieux aux pièces d'exposition et aux pièces manipulées que celles fortement chargées. Pour un projet soutenu par le service de peinture et de traitement de surface de Jiaheng, cette carte est un point de départ utile pour déterminer si la priorité est l'apparence, la durabilité ou un équilibre des deux.
Décidez si l’apparence ou la résistance à l’usure sont plus importantes, puis laissez le fournisseur vous suggérer des finitions adaptées à votre matériau.
Comparaison détaillée : peinture, anodisation, revêtement en poudre ou sablage
Lorsque les acheteurs demandent quelle finition utiliser, ils choisissent souvent parmi ces quatre. Ils se chevauchent dans certaines utilisations et divergent fortement dans d’autres, il est donc utile de les examiner côte à côte. Le tableau ci-dessous résume les principales différences en termes simples.
| Facteur | Peinture | Anodisation | Revêtement en poudre | Microbillage |
|---|---|---|---|---|
| Matériau de bases | Plastique, résine, métal | Alliages d'aluminium mainly | Métal, principalement acier et aluminium | Métal et certains plastiques |
| Options de couleur | Très large, correspondance des couleurs possible | Gamme de teintes limitée | Large gamme | Aucun, ton matière naturel |
| Résistance à l'usure | Modéré, dépend du système | Dureté de surface élevée | Bonne couche durable | Faible, texture uniquement |
| Effet dimensionnel | Ajoute une fine couche | Légère croissance et changement de surface | Ajoute une couche plus épaisse | Enlève de petites quantités de matière |
| Apparence | Mat, satiné, brillant, soft-touch | Métallisé satiné | Uniforme, légèrement texturé | Mat fin |
| Utilisation typique | Prototypes, produits de marque, boîtiers | Boîtiers en aluminium, garniture | Cadres, supports, coffrets | Surface unifiée, prétraitement |
La peinture est la voie la plus flexible car elle fonctionne sur le plastique, la résine et le métal, et parce que la couleur peut être assortie à une référence. Sa limite est que la résistance à l’usure dépend du système de revêtement et de la manière dont la pièce est utilisée. L'anodisation est une option intéressante pour l'aluminium qui sera manipulé ou rayé, mais elle est limitée aux alliages appropriés et offre une gamme de couleurs plus étroite. Le revêtement en poudre a tendance à produire une couche plus épaisse et durable sur le métal, qui convient aux cadres et aux boîtiers plutôt qu'aux pièces aux détails fins. Le microbillage est plus une étape de texture et de préparation qu’un revêtement, et il est souvent associé à une autre finition.
Combien d’efforts implique chaque étape
Une autre façon de comparer les finitions est l’effort qu’elles impliquent. Plus d’étapes signifie généralement plus de temps et plus de manipulations. Le graphique à colonnes ci-dessous montre un indice d'effort relatif pour les étapes courantes. Il est illustratif, destiné à expliquer les modèles de planification plutôt que de citer un projet.
Le diagramme à colonnes montre que l'ébavurage et le microbillage se situent à l'extrémité inférieure de l'échelle d'effort, c'est pourquoi il s'agit d'étapes par défaut courantes pour les pièces usinées. Le ponçage et l'apprêt augmentent sensiblement car ils nécessitent un travail manuel et un temps de séchage minutieux, et ils mettent en place tout ce qui suit. La peinture monochrome ajoute un revêtement et un durcissement à cette préparation. La peinture masquée multicolore atteint le niveau d'effort le plus élevé car chaque couleur nécessite son propre cycle de masquage, d'application et de durcissement. Le polissage jusqu'à obtenir une brillance élevée occupe également une place importante, car il nécessite une progression patiente à l'aide d'abrasifs plus fins. Les clients qui souhaitent un calendrier prévisible peuvent utiliser ce modèle pour décider quelles parties d'un design nécessitent réellement une finition haut de gamme et lesquelles peuvent nécessiter un traitement plus simple.
La peinture est la finition la plus flexible, l'anodisation et le revêtement en poudre ajoutent de la durabilité au métal, et le sablage fonctionne comme texture ou préparation.
Conception pour la finition : tolérances, bords et masquage
Les bonnes finitions commencent dès la phase de dessin. Quelques petites décisions concernant les tolérances, les bords et le masquage peuvent enregistrer des révisions et maintenir la pièce finie dans les limites des spécifications. Les points ci-dessous sont ceux qu’un fabricant de finition de surface soulève le plus souvent.
Prévoir l'épaisseur du revêtement
Les revêtements ajoutent de l'épaisseur et la quantité varie selon le processus. En règle générale, les systèmes de peinture ajoutent souvent quelques dizaines de microns aux couches d'apprêt, de couleur et transparentes, tandis que l'anodisation modifie légèrement la surface et les dimensions à mesure que la couche d'oxyde se forme. Sur les ajustements serrés, les filetages, les surfaces coulissantes et les sièges de roulements, même de petites accumulations peuvent avoir de l'importance. Marquez ces visages comme masqués ou dites au fournisseur de les garder sans revêtement.
Traitez délibérément les bords et les coins
Les arêtes vives sont des points faibles pour les revêtements, car la peinture a tendance à s'amincir dans les coins et à s'écailler en premier. Un petit rayon ou une rupture de bord améliore la couverture et rend les pièces plus sûres à manipuler. Si vous avez besoin de bords nets pour l'apparence, discutez de la façon de les préserver tout en protégeant la surface.
Planifier les zones de masquage et multicolores
Le masquage sépare les zones finies des zones intactes, mais il fonctionne bien lorsque les limites suivent des étapes ou des rainures naturelles dans la conception. Une cassure de couleur sur une surface plane et non marquée est plus difficile à nettoyer. Si le design nécessite deux couleurs, l'ajout d'une petite rainure ou d'une marche à la limite donne à l'équipe de finition une ligne claire à suivre.
Précisez ce qui compte sur le dessin
- Référence de couleur telle qu'un code couleur standard ou un échantillon physique.
- Niveau de brillance : mat, satiné ou brillant.
- Surfaces qui doivent rester nues ou masquées.
- Direction ou motif de la texture, le cas échéant.
- Logos, marques ou étiquettes et leur emplacement.
- Dimensions critiques qui doivent être mesurées après finition.
La couleur est l’élément le plus susceptible de provoquer un désaccord, car elle semble différente sous différents éclairages. Un échantillon physique surpasse une description numérique, et visualiser les deux sous la même source de lumière évite les surprises. Si une couleur doit correspondre à des pièces fabriquées par différents processus, comme une couverture imprimée et une base usinée, discutez-en tôt afin que le plan de finition puisse s'ajuster.
Planifiez l'épaisseur du revêtement, adoucissez les bords et définissez les zones masquées sur le dessin pour éviter les problèmes d'ajustement et d'apparence.
Contrôle qualité et défauts de finition courants
La qualité de la finition est jugée à l'oeil nu, à la main autant qu'aux instruments. Un fournisseur fiable vérifie chaque étape, pas seulement la dernière, et conserve un échantillon de référence pour comparer. Le tableau ci-dessous répertorie les défauts qui apparaissent le plus souvent et comment ils sont généralement évités.
| Défaut | Cause typique | Prévention |
|---|---|---|
| Texture peau d'orange | Conditions de pulvérisation ou épaisseur de revêtement non équilibrées | Contrôler l'application et permettre un bon débit |
| Fisheyes ou cratères | Contamination par l'huile, le silicone ou la poussière | Nettoyage et dégraissage en profondeur |
| Coule et s'affaisse | Trop de revêtement appliqué en un seul passage | Couches plus fines avec temps de flash contrôlé |
| Pelage ou mauvaise adhérence | Mauvaise préparation ou apprêt incompatible | Ponçage, nettoyage et sélection d'apprêt appropriés |
| Inadéquation des couleurs | Couleur de lumière, de lot ou de substrat différente | Utiliser des échantillons de référence et un éclairage partagé |
| Lignes de calque ou marques d'outils visibles | Ponçage insuffisant avant revêtement | Prolonger la préparation avant l'apprêt |
| Texture sablée inégale | Média, pression ou angle incohérents | Standardisez les réglages et couvrez toute la surface |
L’inspection couvre généralement l’apparence sous un éclairage standard, le niveau de brillance, la cohérence des couleurs, la couverture du revêtement et les dimensions critiques. Pour les lots, un premier échantillon est souvent approuvé avant que le reste ne soit terminé, ce qui évite de répéter un problème sur chaque pièce. Si votre projet a des normes d'apparence strictes, demandez au fournisseur de décrire comment il juge les variations acceptables et convenez d'une référence écrite.
L’emballage fait également partie de la qualité. Les surfaces fraîchement finies peuvent être marquées par contact, de sorte que les pièces sont normalement séparées, enveloppées et soutenues pour les protéger pendant le transport. Certains revêtements continuent également à durcir pendant un certain temps après avoir quitté le four, une manipulation douce pendant les premiers jours est donc utile.
Approuvez un premier échantillon contre une référence écrite, car la plupart des litiges d’apparence proviennent d’attentes peu claires.
Entretien et soin des pièces finies
Une finition dure plus longtemps lorsqu’elle est nettoyée et stockée judicieusement. Les conseils d'entretien diffèrent selon le type de finition, mais les habitudes de base sont communes : utiliser des nettoyants doux, éviter les tampons abrasifs et conserver les pièces à l'abri de la chaleur et des solvants puissants, sauf si elles ont été conçues pour ces conditions.
| Terminer type | Nettoyage | Éviter | Remarques |
|---|---|---|---|
| Surface peinte | Chiffon doux avec du savon doux et de l'eau | Tampons abrasifs et solvants puissants | Des retouches sont possibles pour les petits éclats |
| Toucher doux coating | Chiffon humide, essuyage doux | Huiles, crèmes pour les mains et lingettes alcoolisées | Peut montrer une usure plus rapide avec une manipulation fréquente |
| Aluminium anodisé | Détergent doux et eau | Nettoyants alcalins puissants | Les couleurs teintes peuvent s'estomper sous un fort soleil |
| Surface polie ou claire | Chiffon en microfibre non pelucheux | Essuyage à sec avec un chiffon rugueux | Envelopper séparément pour éviter les rayures |
| Métal sablé | Nettoyant doux et brosse douce | Manipulation grasse dans le temps | Les empreintes digitales peuvent apparaître sur des surfaces nues |
| Plaqué ou enduit de poudre | Chiffon humide | Outils de grattage qui brisent le calque | Protéger les bords exposés |
Habitudes de stockage et de manipulation
- Stockez les pièces dans un environnement sec et modéré, à l'abri de la lumière directe du soleil et des sources de chaleur.
- Séparez les pièces finies dans un emballage souple, ne les empilez jamais directement sur des surfaces cosmétiques.
- Portez des gants propres lors de l'assemblage de pièces polies, transparentes ou foncées pour éviter les traces de doigts.
- Conservez un échantillon de rechange ou une référence de couleur afin que les futurs lots puissent être comparés de manière fiable.
- Enregistrez le code couleur, l'itinéraire de processus et les notes du fournisseur pour les commandes répétées.
La retouche est une réalité pratique pour les prototypes souvent manipulés. Les petits éclats sur les pièces peintes peuvent généralement être réparés avec une peinture assortie, tandis que les rayures sur les pièces anodisées ou plaquées sont plus difficiles à masquer. Si une pièce doit être utilisée dans un environnement exigeant, discutez de l'usure prévue au stade du devis afin que le fournisseur puisse recommander un système de revêtement adapté.
Un nettoyage en douceur, un stockage soigné et une référence de couleur enregistrée permettent aux pièces finies de conserver un aspect cohérent dans le temps.
Travailler avec un fabricant et un fournisseur de finition de surface
La finition est souvent la dernière étape avant qu'une pièce soit photographiée, testée ou expédiée, ce qui en fait un lieu stressant et propice aux surprises. Un fournisseur de finition de surface compétent rend le processus prévisible en posant des questions tôt et en documentant les réponses. Ce sont des questions utiles à poser à tout candidat.
- Quels matériaux de base et tailles de pièces finissez-vous régulièrement, et quelles finitions sont réalisées en interne ?
- Comment préparer la surface avant de peindre ou d’enduit ?
- Pouvez-vous faire correspondre une couleur à partir d’un échantillon physique et comment confirmer la correspondance ?
- Comment gérez-vous le masquage, les pièces multicolores et les logos ?
- Que contrôlez-vous et comment gérez-vous l’approbation du premier échantillon pour un lot ?
- La finition peut-elle être coordonnée avec l’impression, l’usinage ou le moulage qui produit la pièce ?
La dernière question est de savoir dans quelle mesure une approche intégrée est payante. Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. travaille en tant que fabricant OEM et ODM avec une équipe de conception interne et un flux de travail à guichet unique. Ses services couvrent l'impression 3D en résine, nylon et métal, l'usinage avancé, la réplication de moules en silicone pour une production efficace en petits lots et les traitements de surface tels que la peinture qui améliorent l'apparence du produit. La pièce et sa finition étant gérées sur une seule plateforme, le fournisseur sait comment la pièce a été fabriquée et peut préparer la surface en conséquence, ce qui tend à réduire les reprises entre les étapes.
Comment préparer une enquête utile
- Un modèle et un dessin 3D qui marquent les visages cosmétiques, les zones masquées et les dimensions critiques.
- Le matériau de base et la manière dont la pièce a été fabriquée, par exemple imprimée, usinée ou coulée.
- Un code couleur ou un échantillon physique, ainsi que le niveau de brillance et la texture cibles.
- La quantité, le délai de livraison et les éventuelles exigences d'emballage.
- Une brève note sur la façon dont la pièce sera utilisée, manipulée ou affichée.
Grâce à ces informations, un fournisseur peut proposer un itinéraire de finition dans la première réponse et signaler tout risque, comme un alésage à tolérance stricte nécessitant un masquage. Cela donne également aux deux parties une référence commune si quelque chose doit être ajusté ultérieurement. Pour les commandes répétées, conserver le même fournisseur et les mêmes spécifications écrites est le moyen le plus simple de conserver une apparence cohérente d’un lot à l’autre.
Choisissez un fournisseur qui coordonne la finition avec la façon dont la pièce a été fabriquée et donnez-lui des objectifs clairs en matière de couleur, de brillance et de zones masquées.
Explorez les services de finition de surface de Jiaheng
Si vos pièces sont prêtes à être peintes, colorées ou autres travaux de surface, vous pouvez consulter les options disponibles et le processus de projet sur la page dédiée pour Services de finition de surface de Jiaheng. L'équipe prend en charge les projets OEM et ODM et peut coordonner la finition avec l'impression, l'usinage et la réplication de moules en silicone sur une seule plateforme.
Envoyez vos fichiers de pièces, vos références de couleur et vos exigences de finition pour démarrer une conversation avec l'équipe Jiaheng.
FAQ sur les services de finition de surface
Que sont les services de finition de surface ?Les services de finition de surface sont des traitements appliqués après la fabrication d'une pièce pour améliorer son apparence, son toucher ou sa durabilité. Ils comprennent l'ébavurage, le ponçage, le sablage, le polissage, la peinture, l'anodisation et le revêtement. Un fabricant de finition de surface combine généralement plusieurs étapes et les adapte au matériau de base et à l'utilisation prévue de la pièce. |
Quelle finition de surface convient à un prototype qui sera photographié ou présenté aux clients ?Peinture is a common choice because it allows color matching and gloss control on plastic, resin and metal parts. Good preparation, including sanding and primer, matters as much as the color coat. For clear parts, polishing is often used. The right answer depends on the material and the look you want to present. |
Les pièces imprimées en 3D peuvent-elles être peintes et finies ?Oui. Les pièces imprimées en résine et en nylon sont généralement poncées, apprêtées et peintes, et le nylon peut également être sablé ou teint. Étant donné que les surfaces imprimées peuvent présenter des lignes de couches, l'étape de préparation est importante. Un fournisseur qui s’occupe également de l’impression peut préparer la surface en gardant ce processus à l’esprit. |
La finition de surface modifie-t-elle les dimensions des pièces ?Ça peut. Les revêtements ajoutent une fine couche, l'anodisation modifie légèrement la surface et le sablage ou le polissage enlève une petite quantité de matière. Pour les ajustements, les filetages ou les surfaces de glissement, indiquez au fournisseur quelles faces doivent rester dans la tolérance afin qu'elles puissent être masquées ou ajustées. Les conseils généraux consistent à confirmer les dimensions critiques après la finition. |
Quelle est la différence entre l'anodisation et la peinture ?Anodisation builds a hard oxide layer on aluminum and offers a limited range of dyed colors. Painting applies a coating that can be used on plastic, resin and metal and supports a wide color range. Anodizing tends to suit aluminum housings with handling wear, while painting suits flexible color and branding needs. |
Comment m'assurer que la couleur correspond à ma référence ?Fournissez un code couleur standard ou un échantillon physique et demandez au fournisseur de comparer sous le même éclairage. Une première approbation d’échantillon avant que l’ensemble du lot ne soit terminé permet de détecter rapidement les différences. La couleur peut être différente selon les matériaux de base, alors indiquez si les pièces sont fabriquées à partir de plusieurs matériaux. |
La finition peut-elle être combinée avec l'usinage, l'impression ou la coulée sous vide ?Oui, et les combiner est souvent pratique. Un fournisseur qui s'occupe de la confection et de la finition peut préparer les surfaces et planifier le masquage en toute connaissance de cause de la pièce. Jiaheng propose l'impression, l'usinage, la réplication de moules en silicone et les traitements de surface sur une seule plateforme, ce qui permet de conserver le projet dans un seul flux de travail. |
Que dois-je inclure lors d’une demande de devis de finition de surface ?Incluez le modèle ou le dessin 3D, le matériau de base, la quantité, la référence de couleur, le niveau de brillance, la texture, les zones masquées et les dimensions critiques. Ajoutez une brève note sur la manière dont la pièce sera utilisée et quand vous en aurez besoin. Des informations complètes raccourcissent la première réponse et réduisent les modifications ultérieures. |
Des cibles de couleurs claires, des zones masquées définies et une surface préparée et lisse sont les clés d'une finition à la hauteur des attentes.
Coordonnées
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
AJOUTER
-

Bâtiment 7, n° 188, section Hongni de la route Zha Wang, sous-district de Danghu, ville de Pinghu, ville de Jiaxing, province du Zhejiang, Chine
Copyright© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Fabricants de plates-formes de fabrication intelligentes intégrées OEM/ODM
