- Services d'impression 3D

- Services d'usinage CNC

- Services de coulée sous vide

- Services de finition de surface

Services de coulée sous vide : comment cela fonctionne et quand l'utiliser
Services de coulée sous vide : La réponse courte pour les acheteurs de prototypes et de petits lots
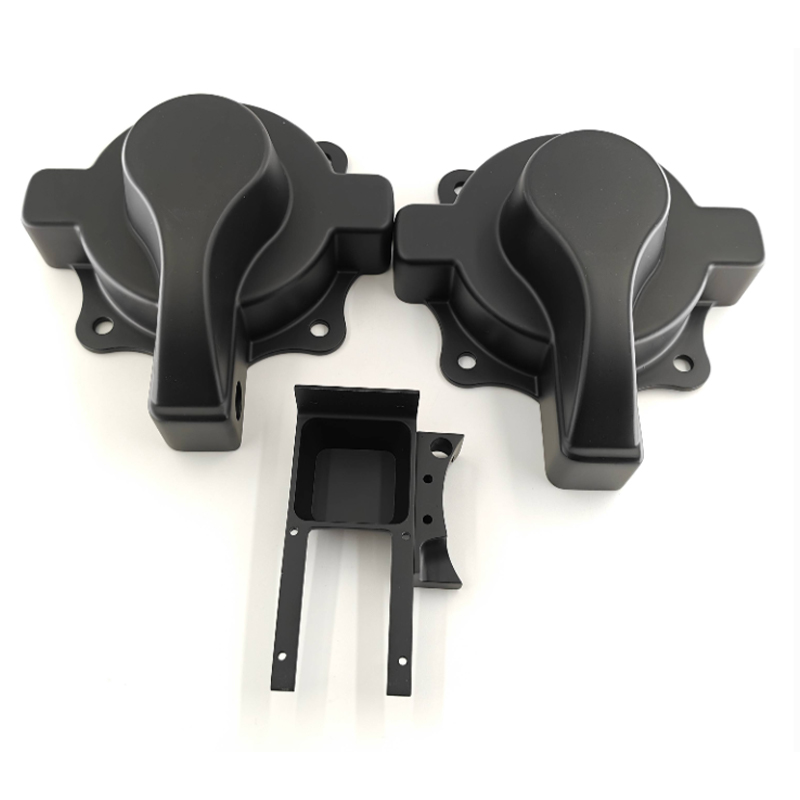
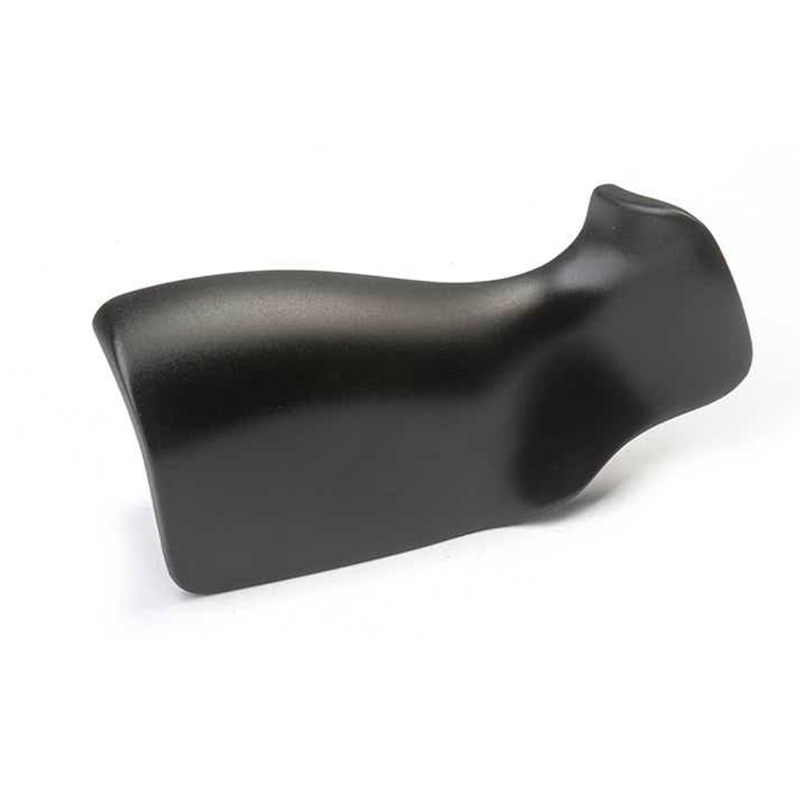
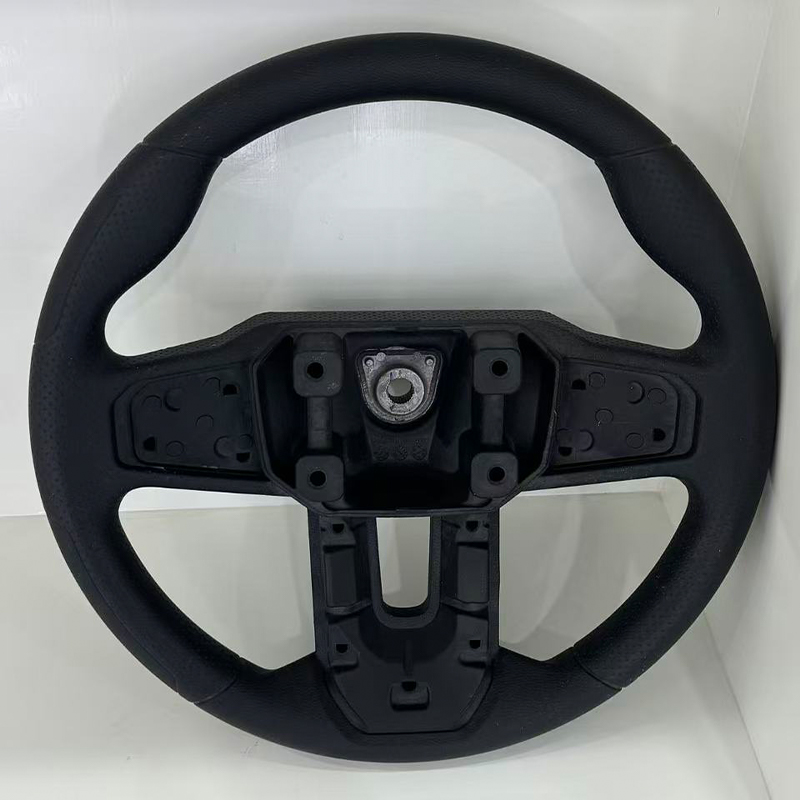
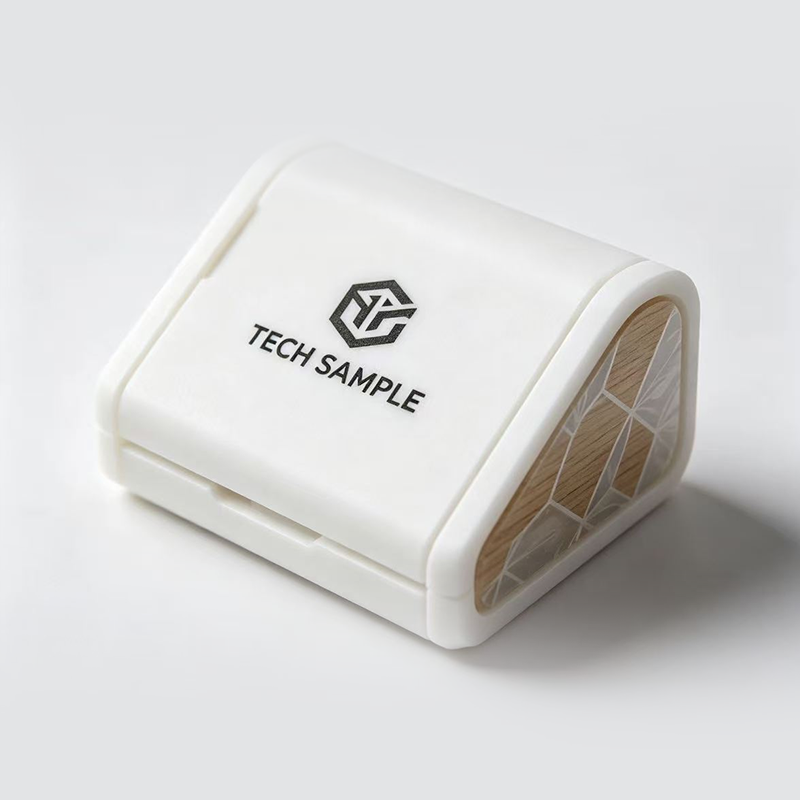
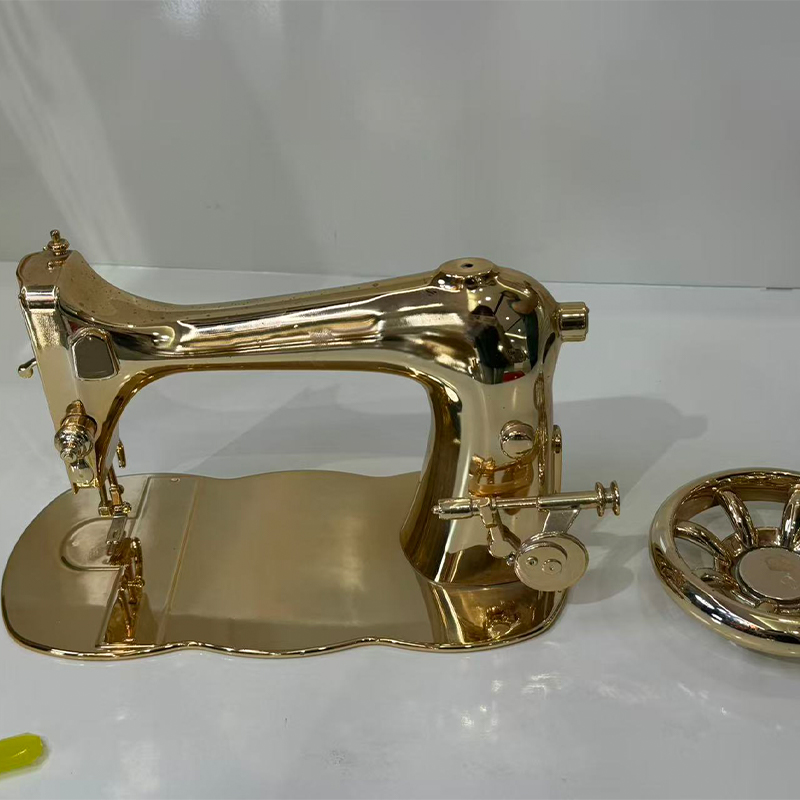
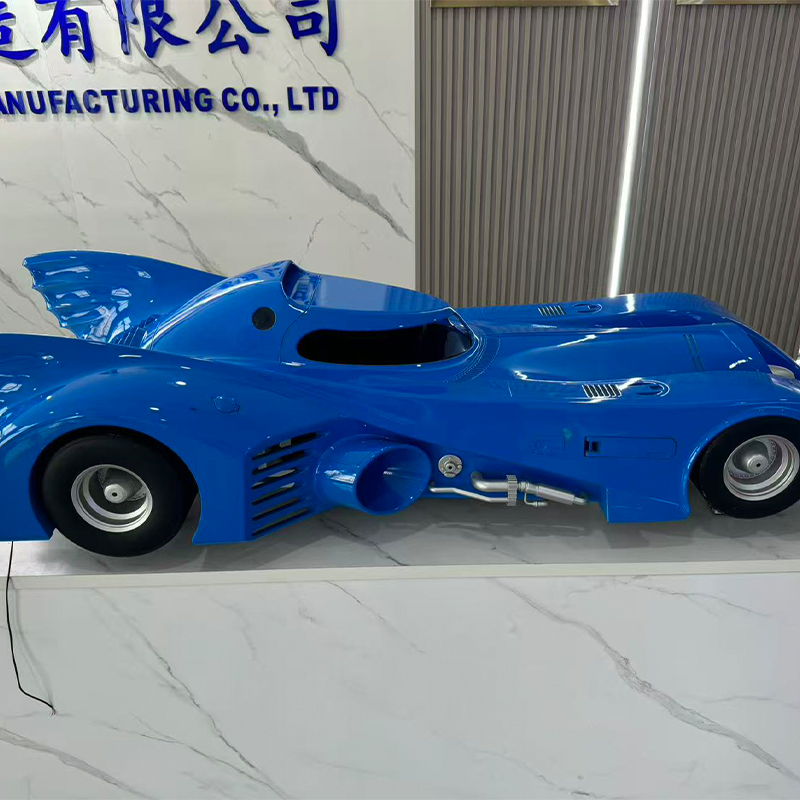
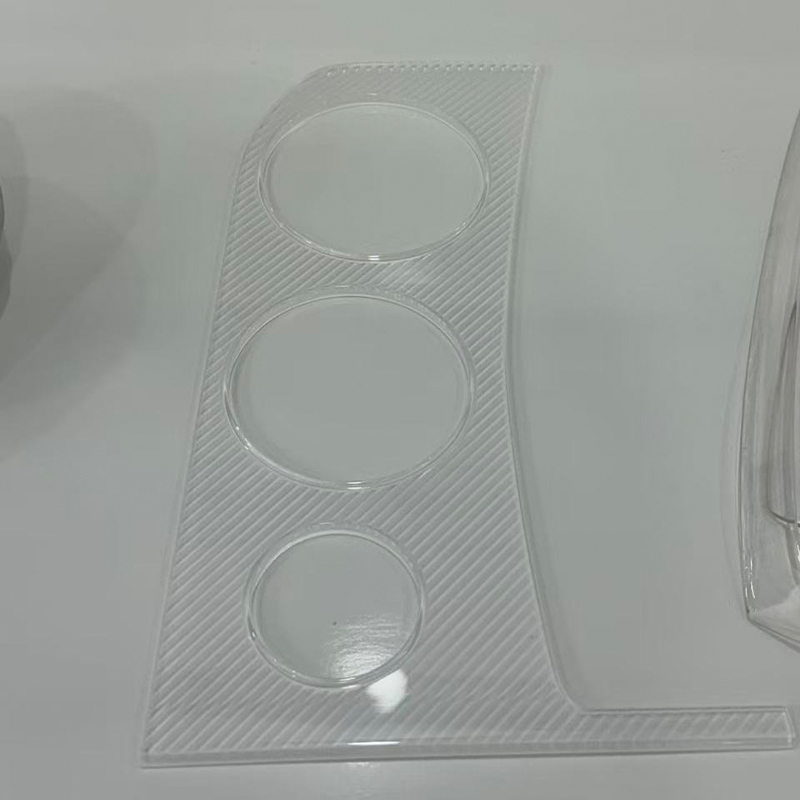
Imaginez ceci : votre équipe dispose d'un modèle imprimé en 3D qui semble enfin parfait, d'une révision de conception en trois semaines et d'un besoin de vingt boîtiers qui ressemblent et se comportent comme des pièces de production. Imprimer vingt exemplaires prendrait trop de temps et ressemblerait toujours à des impressions, et un outillage dur serait prématuré. Les services de coulée sous vide résolvent exactement cette lacune. Un fournisseur construit un moule en silicone autour de votre maître, y verse une résine polyuréthane sous vide et durcit les copies dans un four chaud. Le résultat est un petit lot, généralement environ 10 à 30 pièces par moule, avec des détails de surface fins et un choix de résines imitant l'ABS, le polypropylène, le caoutchouc ou le plastique transparent.
Cette seule phrase est la conclusion. Le reste de ce guide explique pourquoi cela fonctionne, où il s'arrête et comment briefer un fabricant de coulée sous vide afin que le premier lot soit utilisable plutôt qu'un exercice d'apprentissage. Nous gardons le langage pratique : dans quoi le processus est bon, ce qu'il faut surveiller sur un dessin et quelles questions poser à un fournisseur avant d'envoyer des fichiers.
À qui s'adresse ce guide
- Les développeurs de produits qui ont besoin de pièces de qualité esthétique ou fonctionnelle pour les révisions, les tests et les versions pilotes.
- Les équipes d'approvisionnement et de sourcing comparent un fournisseur de moulage sous vide à l'impression ou à l'usinage pour un court terme.
- Les startups préparent des échantillons marketing et des démonstrations pour les investisseurs avant de s'engager dans les moules à injection.
- Ingénieurs qui souhaitent valider l'ajustement, l'assemblage et l'ergonomie avec des pièces dont l'apparence et la sensation sont proches de la finale.
La coulée sous vide est parfois appelée coulée d'uréthane ou coulée de polyuréthane. Les trois noms décrivent la même famille de travaux : un outil en silicone flexible, une résine liquide en deux parties et une chambre à vide qui élimine l'air emprisonné. Étant donné que l’outil est en silicone et non en acier, le délai de livraison de l’outil est court et les modifications de conception sont plus faciles à absorber. Cette flexibilité est la principale raison pour laquelle les acheteurs recherchent un fabricant de moulage sous vide lorsqu'ils sont entre un prototype et une production complète.
Quelques attentes rapides aident à donner le ton. La coulée sous vide copie la surface du maître, le maître est donc très important. Le moule a une durée de vie limitée, c'est pourquoi le procédé convient aux petites séries. Les résines imitent les plastiques courants mais ne leur sont pas identiques, c'est pourquoi tout test dépendant de données exactes sur les matériaux doit être planifié en gardant cela à l'esprit. Et le processus récompense les premières conversations avec le fournisseur sur l'épaisseur des parois, les lignes de joint et la finition.
La coulée sous vide transforme un bon maître en un petit lot de pièces de production sans le temps et les efforts d'outillage des moules en acier.
Comment fonctionne la coulée sous vide étape par étape
Une fois que vous voyez la séquence, la plupart des questions de citation répondent d'elles-mêmes. Le processus comporte cinq étapes, et chaque étape comporte une manière typique de se tromper. Les connaître vous aide à lire le calendrier d'un fournisseur et à repérer les domaines dans lesquels une demande de modification coûtera du temps.
- Préparation du Master : le maître est généralement imprimé en 3D ou usiné CNC, puis poncé, apprêté et poli. Chaque égratignure sur le master apparaîtra à chaque casting, cette étape fixe donc le plafond de qualité.
- Boîte de moule et plan de séparation : le maître est suspendu dans une boîte avec des portes et des évents placés là où la résine doit entrer et l'air doit sortir. La ligne de joint est choisie pour masquer les coutures sur les faces non critiques.
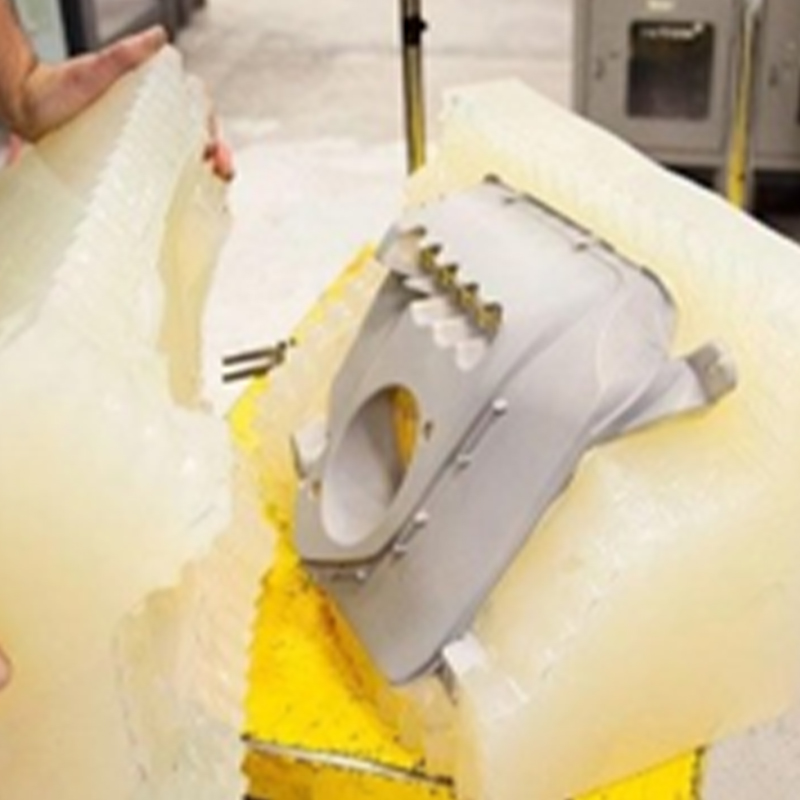
- Coulage et durcissement du silicone : du silicone liquide est versé sur le maître, généralement sous vide, et durci dans un four. Le bloc est ensuite découpé le long de la ligne de joint prévue et le maître est retiré.
- Coulée de résine sous vide : les deux composants de résine sont pesés, mélangés, dégazés et coulés dans le moule fermé à l'intérieur d'une chambre à vide. Le vide aspire l'air de la cavité afin que la résine puisse atteindre des parois fines et une texture fine.
- Cuisson, démoulage et finition : le moule passe dans un four chaud, généralement entre 60 et 70 degrés Celsius, pendant quelques heures. Les pièces sont ensuite démoulées, découpées, poncées, peintes ou texturées selon les besoins du projet.
Le vide est le détail qui donne au procédé son nom et son avantage. Sans cela, de minuscules poches d'air restent emprisonnées dans les coins et sous les nervures, laissant des bulles et des remplissages courts. Grâce à lui, la résine s'écoule plus uniformément dans la cavité, c'est pourquoi les pièces coulées sous vide présentent souvent des surfaces plus propres et une texture plus nette qu'une simple coulée ouverte.
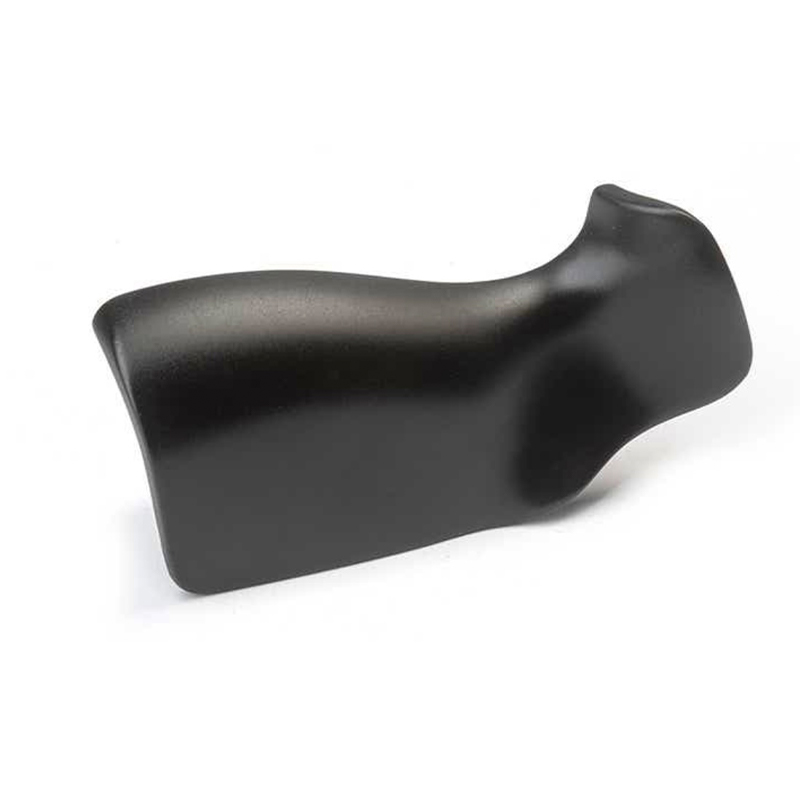
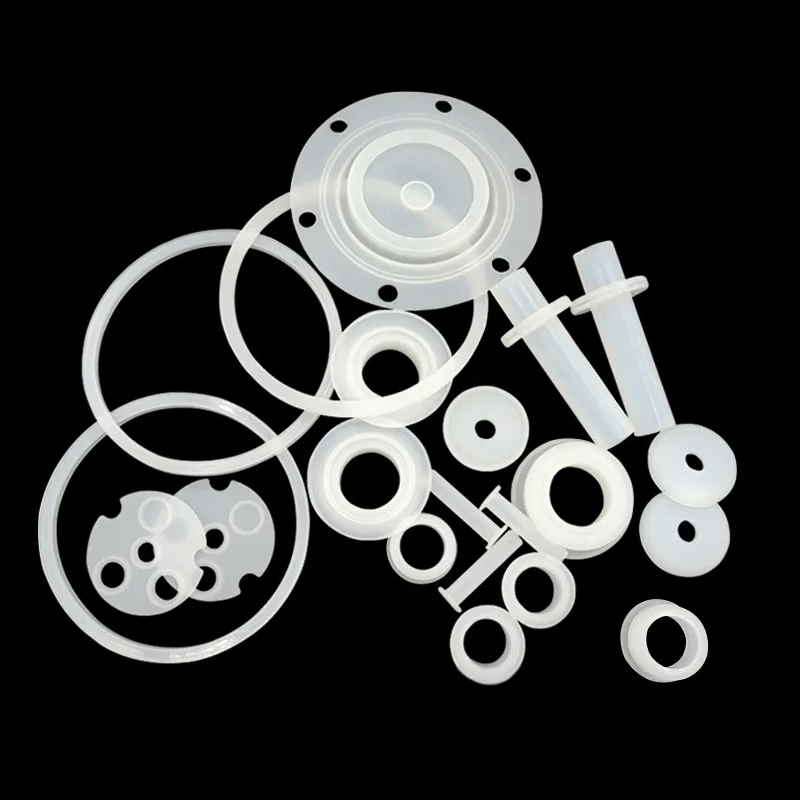
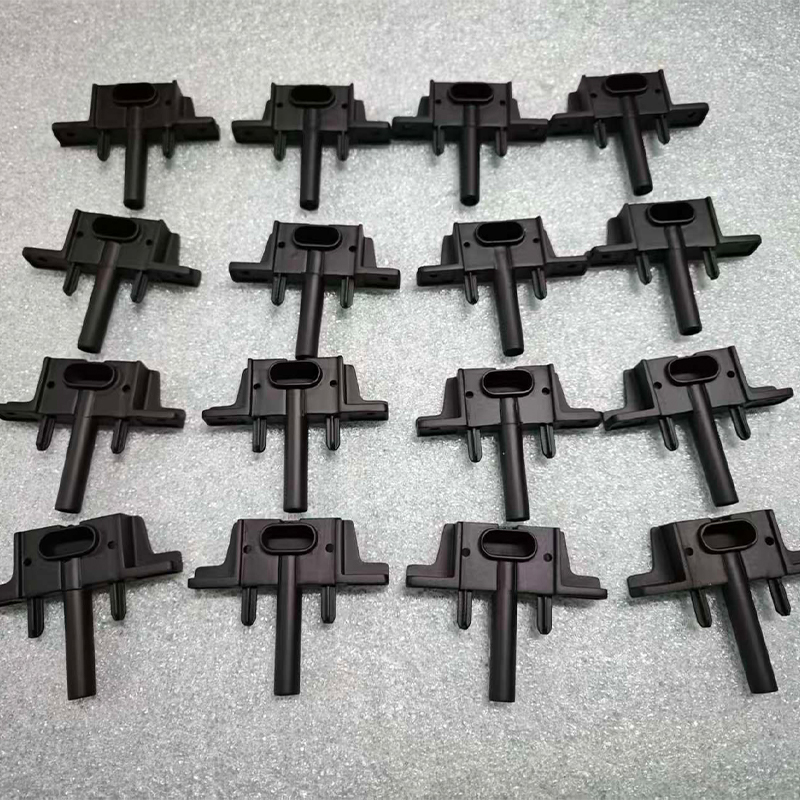
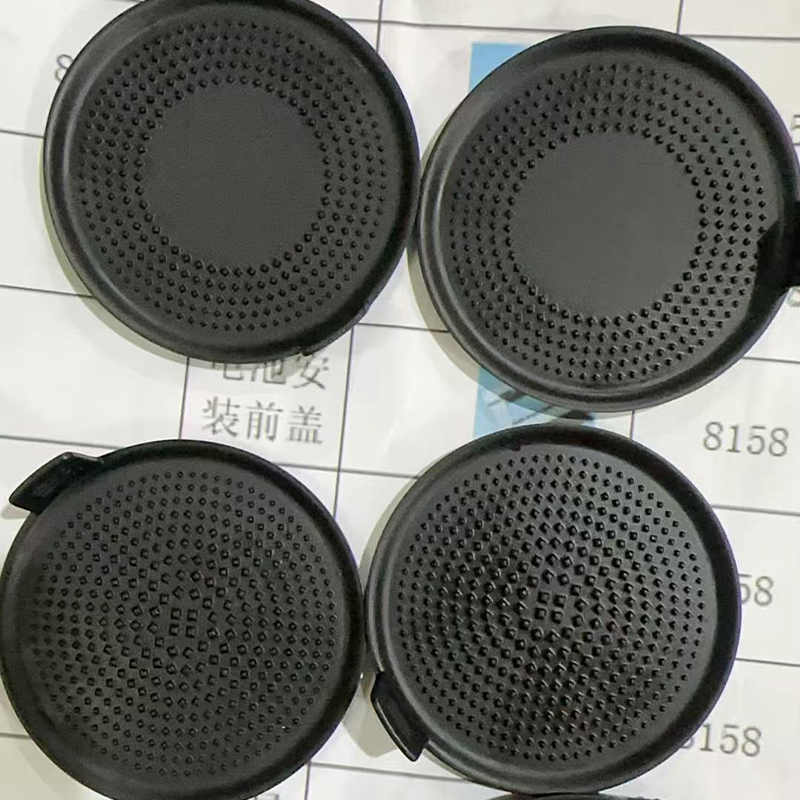
À quoi ressemble l'équipement
Des outils qui façonnent le moule
| Outils qui fabriquent les pièces
|
Où va le temps du projet
Les acheteurs demandent souvent pourquoi un lot de cinq pièces prend encore plusieurs jours ouvrables. La raison en est que le travail fixe, la préparation du maître et la fabrication du moule, ne diminue pas avec la quantité. Le tableau ci-dessous montre une répartition illustrative du temps de projet pour trois tailles de lots.
À mesure que le lot s'agrandit, le moulage et le durcissement occupent une part plus importante, tandis que la préparation principale en prend une part plus petite. Considérez les chiffres comme une aide à la planification et non comme une statistique sectorielle mesurée.
Le graphique montre que pour un très petit lot, la préparation du master et du moule représente la plus grande partie du planning, ce qui explique pourquoi une demande de cinq pièces est rarement cinq fois plus rapide qu'une demande de vingt pièces. À mesure que la quantité augmente, les cycles de coulée et de durcissement prennent plus de temps car chaque coulée remplit un ensemble de cavités et attend ensuite dans le four. Pour le lot le plus important du graphique, un deuxième moule est supposé afin que deux coulées puissent s'effectuer en parallèle, ce qui empêche la part de durcissement d'augmenter davantage. La finition et l'inspection représentent environ un cinquième de l'effort dans les trois cas, rappelant que la peinture, le parage et la vérification font partie intégrante du livrable. Pour les acheteurs travaillant avec le service de réplication de moules en silicone de Jiaheng, ce modèle est utile pour décider de commander ou non quelques pièces supplémentaires dans le premier lot, puisque le travail fixe a déjà été effectué.
Le travail fixe du maître et du moule domine les petits lots, il est donc généralement efficace de commander quelques pièces supplémentaires dès le premier tirage.
Types courants de résines de coulée sous vide et leurs caractéristiques
Le moulage sous vide n'utilise pas les mêmes thermoplastiques que le moulage par injection. Il utilise des systèmes de polyuréthane en deux parties formulés pour les imiter. La correspondance est suffisante pour de nombreux contrôles d’ajustement, de sensation et de fonction, mais elle n’est pas identique dans chaque propriété. Les fiches ci-dessous résument les familles proposées habituellement par un fournisseur de coulée sous vide.
Résine rigide de type ABS Rigide, indéformable et facile à peindre. Un choix courant pour les boîtiers, les supports et les boîtiers qui nécessitent une sensation de fermeté. Résine semi-flexible de type PP Légèrement flexible avec un bon comportement en fatigue. Adapté aux ajustements instantanés, aux caractéristiques de style charnière vivante et aux clips flexibles. Résine caoutchouteuse Disponible sur une gamme de valeurs de dureté Shore A. Utilisé pour les joints, les poignées, les joints et les surfaces douces au toucher. Résine transparente Clair à l'eau ou teinté, souvent poli après démoulage. Utilisé pour les lentilles, les guides de lumière, les couvercles et les fenêtres d'affichage. Résine haute température Conserve sa rigidité à des températures de service plus élevées. Choisi pour les pièces à proximité de moteurs, de lampes ou d'ensembles chauffants. Résine ignifuge Formulé pour ralentir la combustion des boîtiers électroniques et des unités de démonstration soumis à des contrôles internes plus stricts.
La couleur est généralement traitée en ajoutant un pigment à la résine avant de la couler, ce qui donne une couleur unie sur toute la pièce. Ceci est utile pour les pièces qui seront manipulées ou rayées lors des tests, car une puce ne révèle pas de couleur différente en dessous. Pour les looks très brillants ou métalliques, une finition peinte est normalement ajoutée après la coulée.
| Famille de résines | Ressenti et comportement | Utilisations typiques | Options de finition |
|---|---|---|---|
| Rigide de type ABS | Ferme, stable, bon détail | Boîtiers, couvercles, échantillons de structure | Ponçage, peinture, texturation |
| Semi-flexible de type PP | Résistant, se plie sans se fissurer | Clips, clips, couvercles flexibles | Ponçage léger, peinture avec apprêt |
| Similaire au caoutchouc | Élastique doux à ferme | Joints, poignées, joints, touches programmables | Peinture avec des enduits souples |
| Transparentee | Transparent, peut être poli | Lentilles, conduits de lumière, fenêtres | Polissage, revêtement transparent |
| Haute température | Rigide à température élevée | Pièces à proximité de sources de chaleur | Peinture, usinage de petites pièces |
Résine adaptée à l'application
Le choix d'une résine commence par la question de savoir ce que la pièce doit prouver. Si le test est un assemblage par encliquetage, une résine semi-flexible est souvent plus informative qu'une résine rigide. Si l'échantillon est destiné à un salon professionnel, une résine rigide avec une finition peinte peut ressembler plus à un produit final qu'à un produit brut. La carte thermique ci-dessous donne une vue éditoriale des familles qui conviennent généralement à quelles tâches.
Les cellules plus sombres indiquent un ajustement général plus fort. Les évaluations sont un point de départ pour une conversation avec votre fournisseur et ne remplacent pas les données matérielles sur une qualité spécifique.
La carte thermique montre que la résine rigide de type ABS couvre le plus large éventail de tâches quotidiennes, y compris les boîtiers, les tests d'ajustement et les modèles d'apparence, c'est pourquoi elle constitue le point de départ habituel de nombreux projets. Les résines de type caoutchouc se démarquent dans la colonne des joints et des poignées, où la flexibilité est tout l'intérêt de la pièce. La résine transparente est le choix évident pour les lentilles et les guides de lumière, et elle fonctionne également bien pour les modèles marketing où l'impact visuel est important. Les résines haute température et semi-flexibles conviennent toutes deux aux tests fonctionnels, mais pour des raisons différentes : l'une pour l'exposition à la chaleur et l'autre pour les flexions répétées. Lorsqu'une pièce a deux besoins concurrents, comme un corps rigide et un joint souple, un fournisseur peut les couler séparément ou utiliser des techniques de surmoulage, ce qui est une raison pour discuter de l'assemblage dès le début avec un fabricant de fonderie sous vide.
Choisissez la résine en fonction de la question à laquelle la pièce doit répondre : rigidité, flexibilité, clarté, résistance à la chaleur ou aspect.
Applications et points de sélection pour les services de coulée sous vide
La coulée sous vide apparaît dans plus d'industries que la plupart des acheteurs ne le pensent, principalement parce que le modèle de besoin est le même partout : une poignée de pièces de type production, bientôt, à partir d'une conception qui peut encore changer. Les deux colonnes ci-dessous associent les domaines d'application typiques aux points de sélection qui décident si la coulée sous vide est la bonne solution.
Domaines d'application typiques
| Points de sélection à vérifier
|
Un chemin de décision rapide
- Si vous n’avez besoin que d’une ou deux pièces, l’impression ou l’usinage direct est généralement plus rapide que la fabrication d’un moule.
- Si vous avez besoin d’environ 10 à 30 pièces d’aspect production, la coulée sous vide vaut généralement la peine d’être examinée de près.
- Si vous avez besoin de centaines de pièces ou de données thermoplastiques exactes, prévoyez un outillage dur ou un autre itinéraire.
- Si la conception est encore en train de changer, gardez le maître flexible et coulez un premier petit lot avant de couper l'acier.
Les équipes se demandent parfois si la coulée sous vide peut remplacer complètement la production en faible volume. C’est possible pour certains produits, tels que les équipements spécialisés dont la demande annuelle est très faible, mais les différences de durée de vie des moules et de résine font qu’il s’agit plus souvent d’un pont que d’une destination. Considérez-le comme l'étape qui vous permet de tester, de vendre des échantillons et de recueillir des commentaires pendant la construction de l'outil de production.
Le moulage sous vide s'inscrit au milieu du parcours du produit : il est logique d'avoir plus de pièces que l'impression, et moins que d'outillage dur.
Comparaison détaillée : moulage sous vide et impression 3D, usinage CNC et moulage par injection
La plupart des projets utilisent plusieurs processus en séquence, de sorte que la comparaison ci-dessous porte moins sur le choix d'un gagnant que sur le choix d'une étape. Chaque itinéraire a une plage de quantité où il est confortable et un point où il commence à avoir du mal.
| Facteur | Coulée sous vide | impression 3D | Usinage CNC | Moulage par injection |
|---|---|---|---|---|
| Quantité typique | Environ 10 à 30 par moule | 1 à quelques | 1 pour répéter les lots | Des centaines et plus |
| Effort d'outillage | Moule en silicone, court | Aucun | Calendrier et programmes | Moule trempé ou aluminium, plus long |
| Détail de la surface | Très bien, copies maîtresses | Lignes de calque possibles | Finition usinée | Excellent, défini par l'outil |
| Matériel | Résines imitation polyuréthane | Résines, nylon, certains métaux | Véritables métaux et plastiques | Production de thermoplastiques |
| Changement de conception | Nouveau maître, nouveau moule | Immédiat | Nouveau programme | Modification coûteuse des outils |
| Rôle typique | Pièces pilotes de type production | Premiers modèles conceptuels | Fonctionnel metal parts | Production en volume |
En pratique, le tableau indique une séquence raisonnable. Imprimez le premier concept pour vérifier la forme, affiner le design, puis utilisez un modèle imprimé bien fini comme base pour un moule en silicone. Indiquez le nombre de pièces nécessaires aux tests, aux revues ou aux échantillons. Lorsque le design se stabilise et que les quantités augmentent, orientez-vous vers un outil de production. Jiaheng prend en charge les étapes initiales et intermédiaires sur une seule plateforme : impression 3D de résine, de nylon et de métal, usinage avancé et réplication de moules en silicone, de sorte que le maître, le moule et la finition peuvent être coordonnés sans transférer de fichiers entre fournisseurs.
Le graphique radar ci-dessous compare trois de ces itinéraires selon six qualités que les acheteurs mentionnent le plus souvent. Les notes sont éditoriales et illustratives. Ils sont destinés à montrer la forme, et non à classer les fournisseurs ou à prédire les performances d'une pièce spécifique.
Le graphique radar montre la coulée sous vide avec sa plus grande portée vers la finition de surface et la réplication des détails, car le moule en silicone copie fidèlement le modèle et le vide aide la résine à atteindre une texture fine. L'impression tridimensionnelle s'étend le plus loin vers la vitesse des petits lots et la liberté géométrique, c'est pourquoi elle est si utile pour le premier concept et pour les formes qui ne peuvent pas être moulées. L'usinage CNC pousse vers l'extérieur la résistance mécanique, puisque la pièce est découpée dans un bloc solide du matériau réel. La coulée sous vide se situe au milieu en termes de résistance et de géométrie, ce qui reflète honnêtement les résines d'imitation et la nécessité d'ouvrir un moule le long d'une ligne de joint. Ensemble, ces trois formes expliquent pourquoi une approche par étapes a tendance à bien fonctionner : imprimer pour explorer, mouler pour présenter et tester, et usiner ou mouler lorsque la résistance ou le volume l'exigent.
Utilisez l’impression pour explorer, le moulage sous vide pour présenter et tester, et l’usinage ou le moulage par injection lorsque la résistance ou le volume l’exigent.
Conseils de conception et tolérances pour les pièces coulées sous vide
La plupart des déceptions concernant les pièces moulées remontent à quelques choix de conception qui auraient pu être ajustés avant la construction du maître. Les conseils ci-dessous sont ceux qu'un fabricant est le plus susceptible de donner lors d'un examen de fabricabilité, donc les traiter rapidement permet d'économiser une série de révisions.
Épaisseur de paroi et nervures
Visez des murs dans une plage modérée, communément citée entre 1,5 et 3 mm pour de nombreuses petites pièces, et maintenez une épaisseur raisonnablement uniforme. Les grumeaux épais rétrécissent davantage à mesure qu'ils durcissent et peuvent laisser des traces d'évier. Les sections très fines risquent de ne pas se remplir, surtout loin de la porte. Les nervures doivent être plus fines que le mur qu’elles soutiennent, ce qui réduit les marques de surface sur la face opposée.
Dépouille, contre-dépouilles et lignes de joint
Le silicone est flexible, donc les contre-dépouilles qui emprisonneraient un moule en acier rigide peuvent souvent être libérées en étirant le moule. Néanmoins, un peu de dépouille sur les faces verticales rend le démoulage plus fluide et réduit l'usure de l'outil. Indiquez au fournisseur quelles faces sont visibles, car il essaiera de placer la ligne de joint sur un bord caché ou sur une étape naturelle de la conception.
Tolérances et retrait
Les directives générales pour la coulée sous vide citent souvent des tolérances d'environ plus ou moins 0,2 à 0,3 mm sur les petites dimensions, ou d'environ 0,3 % sur les plus grandes, avec quelques variations selon la résine et la géométrie. Le retrait de la résine pendant le durcissement et un léger mouvement du silicone y contribuent. Pour cette raison, il est utile de marquer uniquement les dimensions véritablement critiques sur le dessin. Si un alésage ou une surface de contact doit être plus serré, de nombreux fournisseurs usineront cette caractéristique après la coulée.
Finition et texture de surface
La surface moulée reflète le maître. Un master poli donne des parties brillantes, et un master microbillé ou texturé donne des parties mates. Si l'aspect final comprend de la peinture, le fournisseur poncera généralement légèrement et appliquera des couches d'apprêt et de couleur. Étant donné que Jiaheng fournit la peinture et d'autres traitements de surface dans le même flux de travail, la correspondance des couleurs et le niveau de brillance peuvent être convenus au cours du même projet et non par l'intermédiaire d'un fournisseur de finition distinct.
| Caractéristique | Conseils pratiques | Raison |
|---|---|---|
| Épaisseur de paroi | Gardez une épaisseur uniforme et modérée | Réduit les marques d'évier et les remplissages courts |
| Côtes levées | Plus fin que le mur adjacent | Limite les marques de surface |
| Brouillon | Petit dépouille sur les faces verticales | Facilite le démoulage, prolonge la durée de vie du moule |
| Dimensions critiques | Marquez uniquement ceux qui comptent | Se concentre sur l'inspection et la finition |
| Textures | Intégrez-le au maître | Textures transfers directly to castings |
Même les murs, un tirage raisonnable et une courte liste de dimensions critiques éliminent la plupart des problèmes rencontrés lors des premiers moulages.
Contrôle qualité et finition des pièces moulées
Un fournisseur de coulée sous vide fiable vérifie la qualité à plusieurs points, pas seulement à la fin. Le contrôle le plus précoce est celui du maître, car un défaut est copié dans le moule et dans toutes les pièces qui le suivent. Un deuxième contrôle a lieu après la première coulée, lorsque le fournisseur compare la pièce au dessin et recherche les bulles, les remplissages courts et les éclairs. Un contrôle final porte sur le lot terminé.
- Inspection principale : dimensions, état de surface et netteté des caractéristiques avant la fabrication du moule.
- Vérification du premier article : la première coulée est mesurée et examinée avant que le reste du lot ne soit coulé.
- Observation en lot : la cohérence des couleurs, l'inspection des bulles et le flash visible sont surveillés au fur et à mesure que les pièces sortent.
- Contrôle final : les dimensions critiques, l'ajustement, la finition et l'emballage sont examinés avant l'expédition.
La finition est l'endroit où une pièce moulée ressemble à un prototype ou à un produit. La coupe supprime les portes et les évents. Un léger ponçage nettoie la ligne de joint. La peinture ajoute de la couleur, de la brillance ou de la texture, et le masquage permet d'appliquer deux couleurs sur une seule pièce. Pour les pièces transparentes, le polissage et le revêtement transparent améliorent la clarté. L'assemblage, la tampographie, le marquage laser et les inserts peuvent également être organisés lorsque l'échantillon doit se comporter comme le produit final.
La communication compte autant que la mesure. Si vous joignez un échantillon de référence, un code couleur ou une photo du look que vous recherchez, l'équipe de finition a quelque chose de concret à assortir. Un bref mémoire écrit avec des objectifs de finition, des faces visibles et des dimensions critiques réduit les risques de retouches.
La qualité de la coulée sous vide commence chez le maître et se poursuit à chaque coulée, alors demandez aux fournisseurs comment ils vérifient chaque étape.
Guide de maintenance pour les moules en silicone et les pièces moulées
La maintenance en coulée sous vide a deux faces : s'occuper des outils qui fabriquent les pièces, et s'occuper des pièces une fois qu'elles sont entre vos mains. Les deux affectent la cohérence, surtout lorsque vous envisagez de passer une nouvelle commande.
Prendre soin du moule en silicone
Un moule en silicone est un outil consommable. Les directives générales de l'industrie citent généralement une durée de vie d'environ 15 à 25 pièces moulées, plus courte pour les détails fins, les détails fins ou les résines agressives, et parfois plus longue pour les formes simples. Chaque coulée expose le silicone à la chaleur et au contact chimique, de sorte que les bords se ramollissent et que les détails de la surface s'estompent progressivement. Une bonne manipulation prolonge la durée de vie utile sans transformer le moule en un actif à long terme.
- Nettoyez doucement la cavité après chaque coulée et évitez les outils tranchants qui pourraient entailler la surface.
- Appliquer un agent démoulant adapté à la résine, en couches légères et régulières, pour faciliter le démoulage et limiter les déchirures.
- Conservez le moule à plat dans un endroit frais et sec, à l'abri de la lumière directe du soleil et des sources de chaleur.
- Gardez les deux moitiés alignées lors du stockage afin que la cavité ne s'affaisse pas ou ne se déforme pas.
- Inspectez la ligne de joint et les détails fins avant chaque coulée et retirez le moule lorsque les bavures ou les déchirures augmentent.
Gardez également le maître. Un master propre et bien étiqueté permet au fournisseur de refaire un moule lorsque le premier est usé et protège l'investissement que vous avez fait dans la préparation de la surface. Si le master a été imprimé, conservez-le à l’abri de l’humidité et de la lumière intense afin qu’il ne se déforme pas ou ne se décolore pas.
Prendre soin des pièces finies
| Type de résine | Stockage et manutention | Nettoyage |
|---|---|---|
| Rigide de type ABS | Conserver à l’abri d’une longue exposition à la chaleur | Savon doux et eau, chiffon doux |
| Semi-flexible de type PP | Évitez de rester plié pendant de longues périodes | Savon doux et eau |
| Similaire au caoutchouc | Tenir à l'écart des huiles et du soleil | Chiffon humide, pas de solvants forts |
| Transparentee | Envelopper pour éviter les rayures | Chiffon doux non pelucheux, nettoyant doux |
| Pièces peintes | Évitez d'empiler sans rembourrage | Chiffon doux, pas de tampons abrasifs |
Les pièces coulées en polyuréthane peuvent être sensibles à l’humidité, à la chaleur et à certains solvants au fil du temps, notamment dans les premiers jours suivant le démoulage. Permettre aux pièces de se déposer à température ambiante avant l'assemblage ou la peinture réduit le risque de petits changements dimensionnels. Pour les pièces qui seront stockées pendant des mois, un emballage protecteur et un environnement stable permettent à la couleur et à la forme de rester fidèles à l'échantillon approuvé.
Traitez le moule comme un outil à courte durée de vie et le maître comme un gardien : tous deux décident de la répétabilité de votre prochain lot.
Travailler avec un fabricant et un fournisseur de moulage sous vide
De bons résultats proviennent généralement du traitement du fournisseur comme d’un partenaire d’ingénierie plutôt que comme un distributeur automatique de pièces détachées. Une courte conversation d’information au début permet souvent de gagner plusieurs jours plus tard. Ces questions vous aident à déterminer si un fournisseur de moulage sous vide est configuré pour le faire.
- Construisez-vous le master en interne et quelles technologies utilisez-vous pour cela ?
- Quelles familles de résines sont disponibles et pouvez-vous partager les propriétés typiques de chacune ?
- Combien de pièces moulées prévoyez-vous par moule et comment gérez-vous de plus grandes quantités ?
- Quelles étapes de finition, telles que la peinture, le polissage ou la texturation, sont traitées en un seul endroit ?
- Que inspectez-vous et quels documents puis-je recevoir avec l'envoi ?
- Comment les modifications de conception sont-elles gérées une fois le master approuvé ?
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. aborde ces questions en tant que fabricant OEM et ODM. Son équipe de conception transforme les idées des clients en conceptions de produits pratiques et attrayantes, et ses capacités incluent l'impression 3D en résine, nylon et métal, l'usinage avancé, la réplication de moules en silicone pour une production efficace en petits lots et des traitements de surface tels que la peinture. Étant donné que ces étapes reposent sur une seule plateforme, un client peut passer de la conception à l'échantillon fini sans réexpliquer le projet à plusieurs fournisseurs.
Comment préparer une enquête utile
- Un modèle 3D dans un format neutre commun, ainsi qu'un dessin mettant en évidence les dimensions critiques.
- La quantité cible, la famille de résine que vous avez en tête et toute référence de couleur ou de finition.
- Une brève note sur la façon dont la pièce sera utilisée : exposée, manipulée, assemblée, chauffée ou pliée.
- Votre fenêtre de livraison requise et si vous prévoyez des modifications de conception entre les lots.
Une demande complète permet au fournisseur de proposer une méthode maîtresse, une résine et un plan de finition judicieux dans la première réponse. Cela indique également que vous comprenez la partie, ce qui conduit généralement à une conversation technique plus utile. Au fil du temps, un fournisseur qui conserve vos fichiers, l'historique des moules et les notes de finition peut réorganiser plus rapidement et maintenir la cohérence des lots, ce qui constitue l'avantage discret de travailler avec un seul partenaire à long terme.
Partagez l'objectif de la pièce, pas seulement sa géométrie, et votre fournisseur pourra vous recommander une meilleure résine, une meilleure finition et un meilleur plan de processus.
Explorez les services de coulée sous vide de Jiaheng
Si vous êtes prêt à passer d'un modèle maître à un petit lot de pièces de production, vous pouvez consulter les détails du service, les options de matériaux et le processus de projet sur la page dédiée pour Services de coulée sous vide de Jiaheng. L'équipe prend en charge les projets OEM et ODM et peut vous conseiller sur la préparation des maîtres, la sélection des résines, la finition et la planification des lots sur une seule plateforme.
Envoyez votre fichier 3D, la quantité cible et les exigences de finition pour entamer une conversation avec l'équipe Jiaheng.
FAQ sur les services de coulée sous vide
Que sont les services de coulée sous vide ?Coulée sous vide services are a small-batch manufacturing process in which a silicone mold is made from a master model and filled with two-part polyurethane resin under vacuum. The vacuum removes air so the resin reaches fine detail, and the cured parts have a surface and feel close to production plastic. A supplier typically also handles master preparation, finishing and inspection. |
Combien de pièces un moule en silicone peut-il produire ?Les directives générales citent souvent environ 15 à 25 pièces moulées par moule, avec moins pour les pièces très détaillées ou à parois minces et parfois plus pour les formes simples. Si vous avez besoin d’un lot plus important, le fournisseur peut fabriquer des moules supplémentaires et couler en parallèle. Le nombre exact dépend de la géométrie, de la résine et de la manipulation. |
Quelle est la différence entre le moulage sous vide et l'impression 3D ?impression 3D builds a part layer by layer directly from a digital file and suits single concept models and complex geometry. Vacuum casting copies a master into a mold and suits small batches that need smoother surfaces and a wider choice of production-like resins. Many projects use printing for the master and vacuum casting for the batch. |
Quand dois-je choisir le moulage sous vide plutôt que le moulage par injection ?Choisissez la coulée sous vide lorsque vous avez besoin d'environ 10 à 30 pièces rapidement, que la conception peut encore changer et que vous ne souhaitez pas encore vous engager dans un outil dur. Le moulage par injection est généralement la meilleure solution lorsque les quantités atteignent des centaines ou des milliers et lorsque vous avez besoin de propriétés thermoplastiques de production exactes. |
Quelles tolérances puis-je attendre des pièces coulées sous vide ?Les directives générales citent environ plus ou moins 0,2 à 0,3 mm sur les petites dimensions, les pièces plus grandes présentant une variation proportionnellement plus grande. Le retrait de la résine et le mouvement du moule jouent tous deux un rôle. Si une caractéristique nécessite un ajustement plus serré, le fournisseur peut l'usiner après la coulée, alors marquez clairement les dimensions critiques sur votre dessin. |
Quels matériaux sont disponibles pour la coulée sous vide ?Les options typiques incluent la résine rigide de type ABS, la résine semi-flexible de type PP, la résine de type caoutchouc dans plusieurs niveaux de dureté, la résine transparente, la résine haute température et la résine ignifuge. Les couleurs peuvent être pigmentées dans la résine ou appliquées par peinture. Votre fournisseur peut recommander une famille après avoir appris comment la pièce sera utilisée. |
Les pièces moulées sous vide peuvent-elles être peintes ou texturées ?Oui. Les pièces moulées acceptent le ponçage, l'apprêt et la peinture, et la texture peut être intégrée dans le modèle afin qu'elle soit transférée à chaque pièce moulée. La tampographie, le marquage laser et le polissage des pièces transparentes sont également courants. Convenez des objectifs de finition avant la réalisation du master afin que la préparation de la surface corresponde à l'aspect final. |
Que dois-je envoyer pour obtenir un devis de coulée sous vide ?Envoyez un modèle 3D, un dessin avec les dimensions critiques, la quantité cible, la famille de résine préférée, la référence de couleur ou de finition et votre fenêtre de livraison. Une brève note sur la façon dont la pièce est utilisée aide les ingénieurs à choisir une méthode appropriée. Des informations plus complètes réduisent les allers-retours et accélèrent la première réponse. |
Un master clair, une finition définie et une quantité réaliste sont les trois éléments qui améliorent le plus un projet de coulée sous vide.
Coordonnées
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
AJOUTER
-

Bâtiment 7, n° 188, section Hongni de la route Zha Wang, sous-district de Danghu, ville de Pinghu, ville de Jiaxing, province du Zhejiang, Chine
Copyright© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Fabricants de plates-formes de fabrication intelligentes intégrées OEM/ODM
