- Services d'impression 3D

- Services d'usinage CNC

- Services de coulée sous vide

- Services de finition de surface

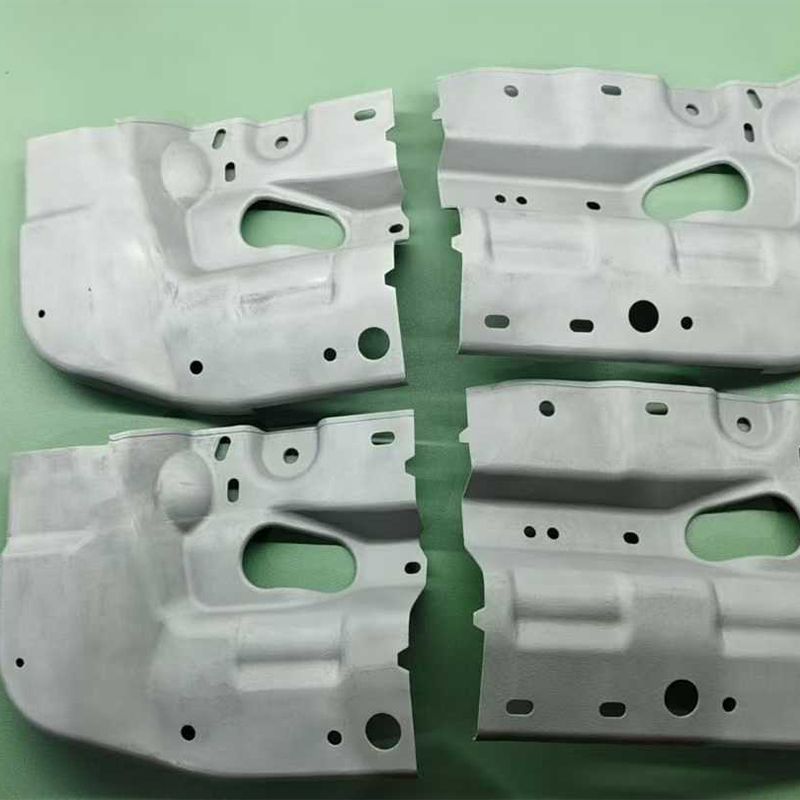
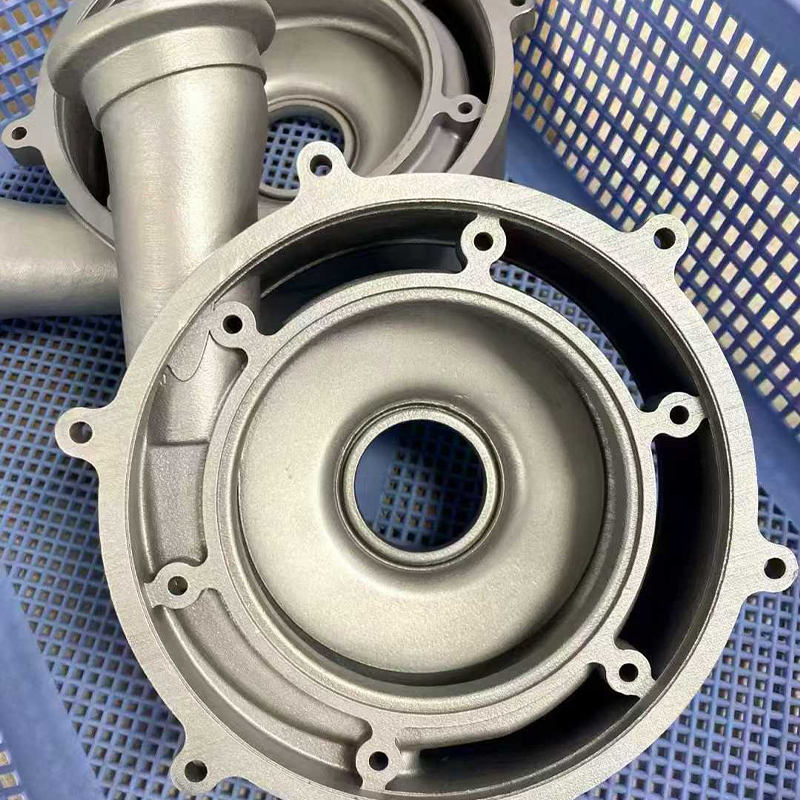
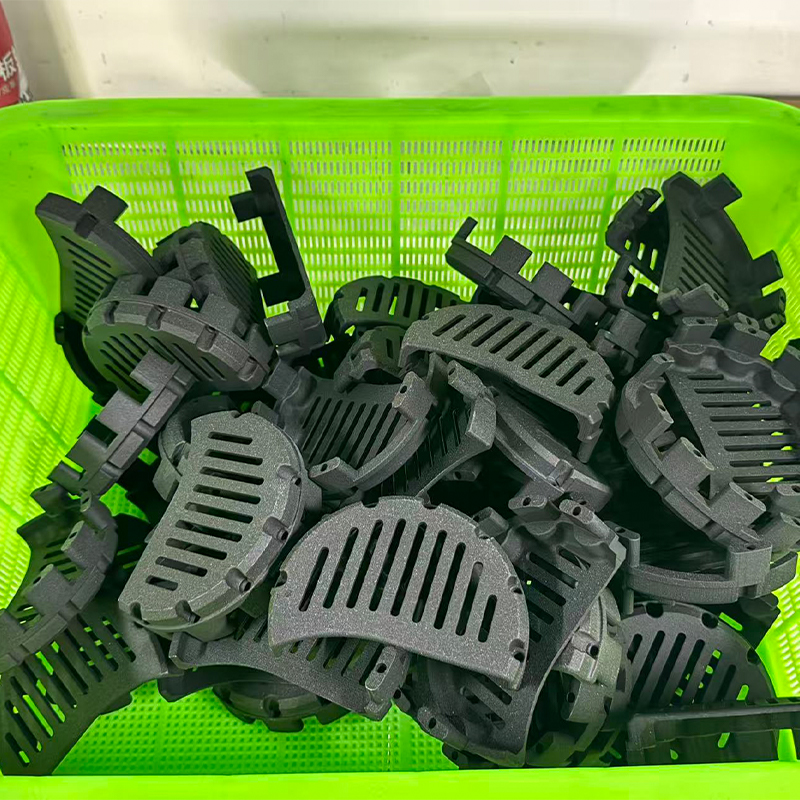
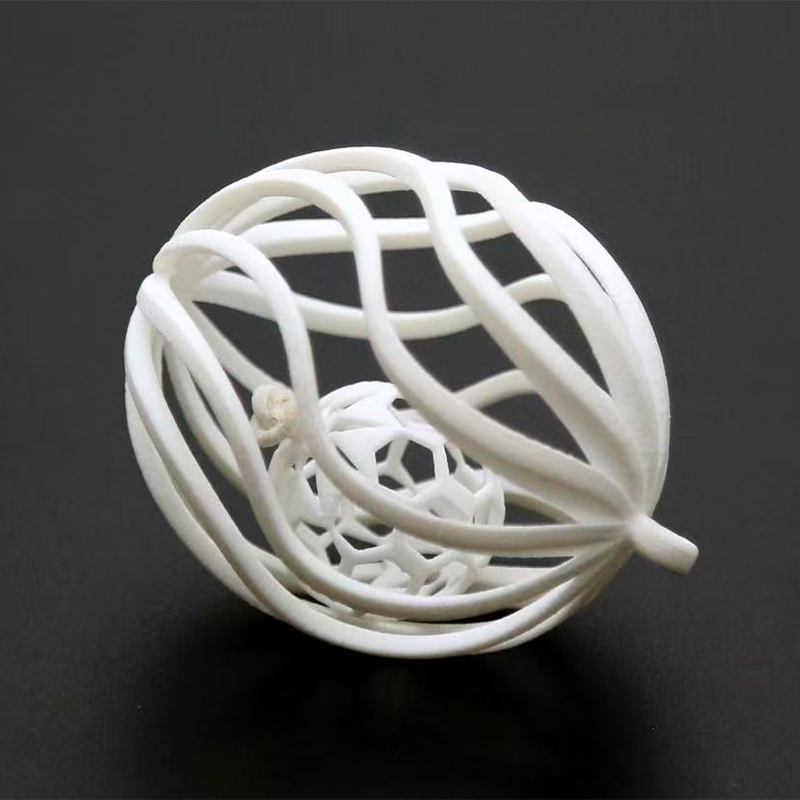
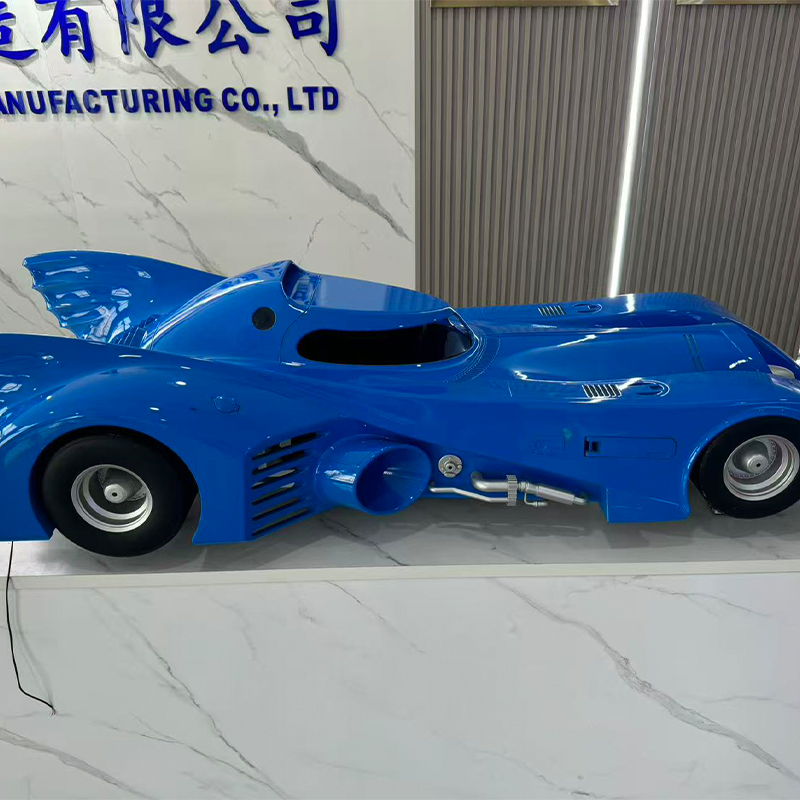
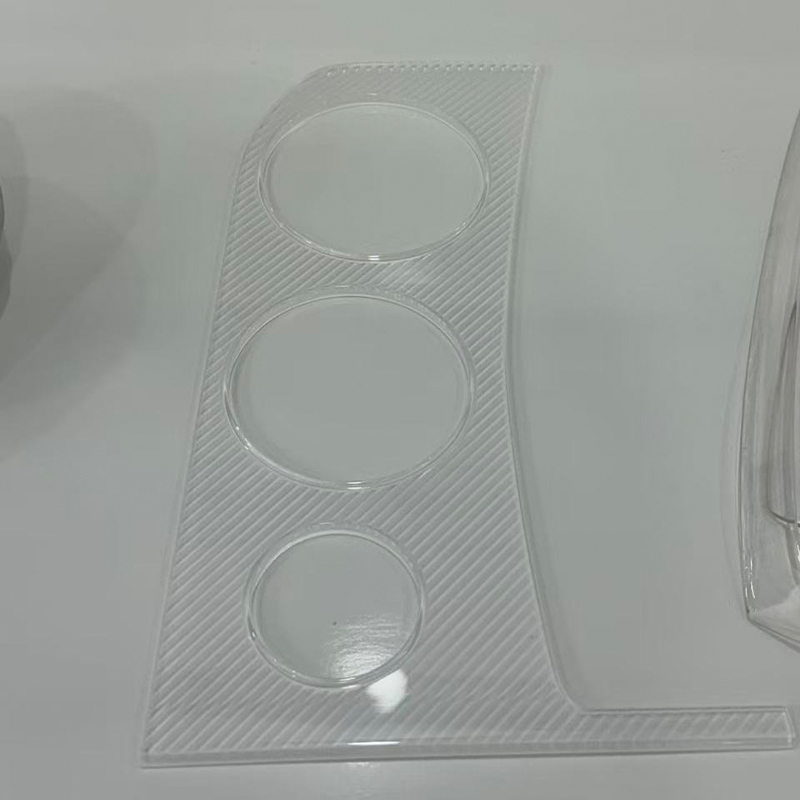
Services de prototypage rapide : comment choisir un partenaire de fabrication fiable
Une équipe produit envoie un fichier CAO le lundi et a besoin d'une pièce physique d'ici vendredi pour un contrôle d'ajustement, une démonstration client ou une construction pilote. C’est à ce moment-là que les services de prototypage rapide deviennent pratiques plutôt que théoriques. Le bon service fait plus que transformer un modèle en plastique ou en métal ; cela donne à l'équipe un moyen rapide de tester une question de conception, d'exposer un problème de tolérance et de décider quoi changer avant d'engager l'argent pour l'outillage.
C'est aussi pourquoi la décision d'achat mérite attention. Un fournisseur de prototypage rapide peut être un atelier d'impression 3D, un partenaire d'usinage CNC, un spécialiste du moulage sous vide ou un fabricant qui combine les trois avec la finition de surface et la production en faible volume. La différence se manifeste dans les délais de livraison, le choix des matériaux, les commentaires DFM et la facilité avec laquelle un prototype devient un échantillon de produit. Un fournisseur de prototypage n’est pas un grossiste de pièces standards ; c'est un partenaire de fabrication qui interprète une conception et renvoie une réponse physique.
Ce que les services de prototypage rapide offrent réellement
Les services de prototypage rapide fournissent généralement trois choses à la fois : la géométrie, le comportement des matériaux et un outil de communication. La géométrie est la plus évidente. Une pièce physique indique si un couvercle affleure, si un connecteur dépasse un mur ou si un support peut être assemblé avec la fixation prévue. Le comportement matériel est moins évident mais souvent plus important. Un modèle en résine peut paraître correct mais néanmoins trop fléchir, se fissurer lors d'un ajustement rapide ou se ramollir à proximité d'une source de chaleur. L'outil de communication est important car un échantillon physique permet à la conception, à l'ingénierie, aux achats et au marketing de discuter du même objet au lieu de différentes interprétations d'un écran.
Un bon travail de prototypage inclut également des commentaires sur la conception pour la fabrication. Avant le démarrage de la machine, le fournisseur doit examiner l'épaisseur de la paroi, les angles de dépouille, le placement du support, l'accès aux outils, l'empilement des tolérances et l'état de surface. Ces commentaires ne sont pas de la paperasse. C'est la différence entre une pièce qui arrive à temps et une pièce qui arrive avec une note indiquant que la fine nervure s'est cassée lors du retrait du support. Un fabricant qui pose des questions avant de proposer un devis est généralement un meilleur partenaire qu'un fabricant qui accepte simplement chaque dossier et promet tout.
Il y a aussi un rôle commercial. Un prototype peut prendre en charge une démonstration pour un investisseur, un échantillon lors d'un salon professionnel, un projet pilote client ou une révision de conception interne. Dans chaque cas, le rôle doit ressembler et se comporter de manière appropriée pour le public. Un montage FDM brut peut être parfait pour un essai en usine et complètement mauvais pour une réunion d'acheteurs au détail. Le service de prototypage doit comprendre l’objectif, pas seulement la géométrie.
Comment faire correspondre une méthode de prototypage à la question à laquelle vous souhaitez répondre
Le moyen le plus rapide de choisir un processus est de commencer par la question et non par la machine. Si la question est « Le boîtier semble-t-il bien dans la main ? » une impression en résine lisse peut suffire. Si la question est « Ce support en aluminium survivra-t-il à un test de vibration ? » la pièce a probablement besoin de métal et d'un processus qui produit des propriétés métalliques. Si la question est « Pouvons-nous montrer cinquante unités à un groupe de discussion le mois prochain ? La coulée sous vide peut être un meilleur pont qu’une autre série d’impression 3D.
| Méthode | Idéal pour | Matériaux typiques | Points forts | Limites à prévoir |
|---|---|---|---|---|
| Impression 3D résine SLA et DLP | Modèles visuels, contrôles d'ajustement, surfaces lisses, pièces transparentes ou flexibles | Résine standard, résine de type ABS, résine flexible, résine transparente, résine cire rouge | Détails fins, finition lisse, délai d'exécution rapide | Lignes de stratification, résistance thermique limitée, marques de retrait du support |
| Impression 3D en nylon SLS | Supports fonctionnels, gaines, charnières vivantes, petits assemblages | Nylon noir, nylon blanc, nylon renforcé de fibres de verre | Bonne résistance, pas de structures de support, géométrie complexe | Surface poreuse, moins de détails que la résine, couleur limitée |
| Impression 3D métal SLM | Prototypes métalliques avec canaux internes complexes ou structures légères | Aluminium AlSi10Mg, acier inoxydable 316L, titane Ti6Al4V, acier à outils H13/S136 | Propriétés du métal, liberté de conception, pièces consolidées | Coût plus élevé, post-traitement, retrait du support, stress thermique |
| Usinage CNC | Tolérances serrées, véritables plastiques techniques, filetages, inserts, grandes pièces | Aluminium, acier, laiton, ABS, PC, POM, nylon et autres qualités usinables | Excellent contrôle dimensionnel, large gamme de matériaux, bon état de surface | Coût d'installation, limites d'accès aux outils, gaspillage de matériaux |
| Coulée sous vide et moules en silicone | Doublons en faible volume, correspondance des couleurs, pièces en caoutchouc, échantillons de pré-lancement | Résines polyuréthanes, matériaux de type ABS, de type PP et de type caoutchouc | Coût par pièce réduit pour les petits volumes, bons détails de surface, options de couleurs | Limites de durée de vie du moule, plus lente que l'impression directe pour les pièces uniques, contrôle du retrait |
| Finition des surfaces | Échantillons d'apparence, correspondance de textures, marquage, contrôles de durabilité | Peinture, revêtements, anodisation, galvanoplastie, gravure laser, décalcomanies | Améliore la qualité visuelle et tactile, prend en charge les approbations des clients | Ajoute des délais de livraison, un risque de variation de couleur et des règles de conception spécifiques au processus |
Le tableau est un point de départ, pas un livre de règles. De nombreux projets combinent des méthodes. Un insert usiné CNC peut être surmoulé dans un boîtier moulé sous vide. Une impression en résine peut être peinte pour tester une palette de couleurs. Un support métallique peut être d'abord usiné, puis produit par moulage. La question utile est la suivante : que nécessitera la prochaine décision ? Si la décision nécessite une apparence lisse, privilégiez la surface. S’il nécessite un ajustement précis, privilégiez la tolérance. S’il a besoin d’une réponse matérielle, donnez la priorité à la paire matériau et processus.
Impression 3D pour les services de prototypage rapide : là où elle convient le mieux
L'impression 3D reste le point d'entrée par défaut pour de nombreux services de prototypage rapide, car elle supprime l'outillage de la première boucle. Une modification de conception peut être imprimée et testée sans moule, sans montage ou sans longue configuration. Cette rapidité est utile lors des premiers travaux de conception, mais elle peut également masquer des problèmes si le processus est choisi avec négligence. L'impression de résine, le frittage de nylon, la fusion de métal et l'extrusion de filaments produisent différentes surfaces, résistances et tolérances. Les traiter comme une seule catégorie conduit à des attentes inadaptées.
Processus de résine pour l'apparence et l'ajustement
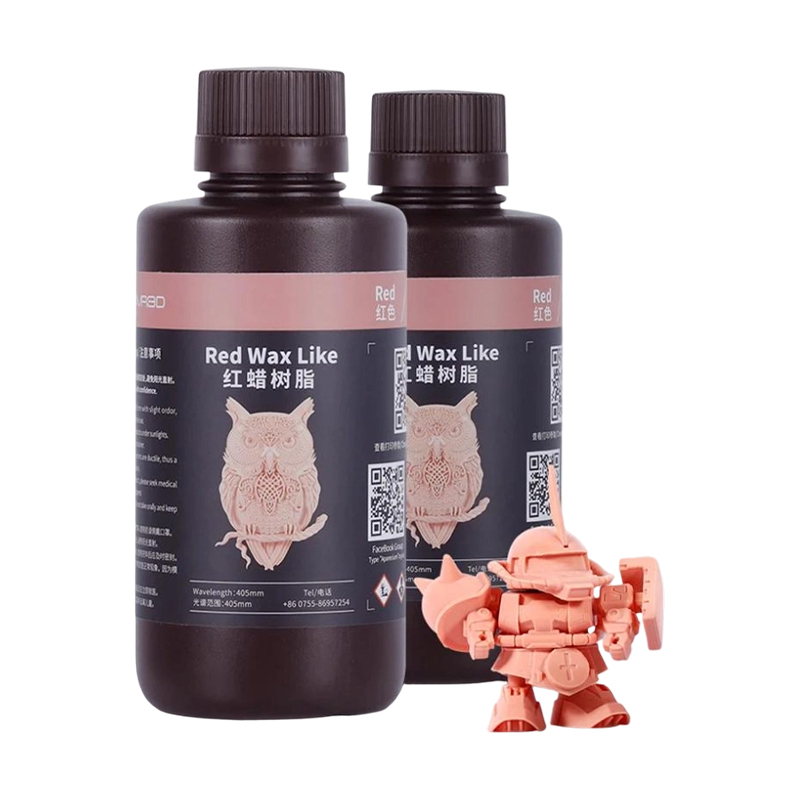
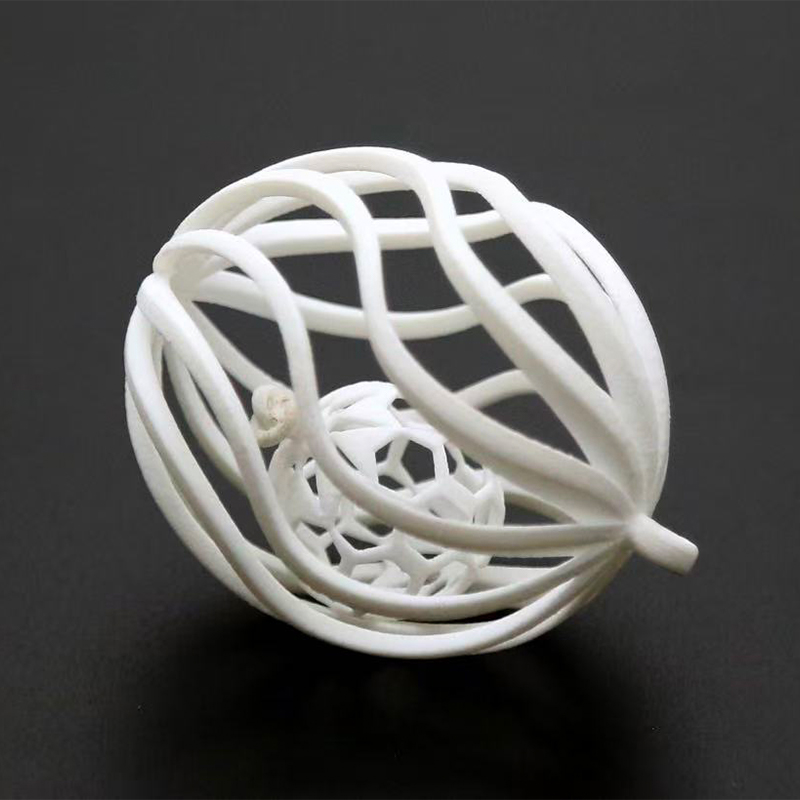
L'impression sur résine SLA et DLP est souvent utilisée lorsque la pièce doit paraître propre, présenter des détails fins ou s'insérer dans un petit assemblage. La résine standard donne une surface lisse pour les modèles visuels. La résine de type ABS offre une plus grande résistance aux chocs pour les ajustements à pression et les boîtiers. La résine flexible peut simuler des joints, des poignées et des zones douces au toucher. La résine transparente prend en charge les contrôles de conduits de lumière et les couvercles transparents. La résine de cire rouge est utilisée dans les flux de travail de moulage où un motif est nécessaire. Ces matériaux ne sont pas interchangeables et un fournisseur doit expliquer les compromis plutôt que de simplement proposer le prix le plus bas au gramme.
Les pièces en résine nécessitent généralement le retrait du support, le nettoyage et le post-durcissement. Ce post-traitement peut affecter la précision dimensionnelle et la qualité de la surface. Un élément mince peut se déformer pendant le durcissement. Une pièce transparente peut nécessiter un polissage pour atteindre la clarté souhaitée. Une partie flexible peut se déchirer si les supports sont retirés trop rapidement. Ce sont des détails de production normaux, mais ils doivent être discutés avant la publication du fichier.
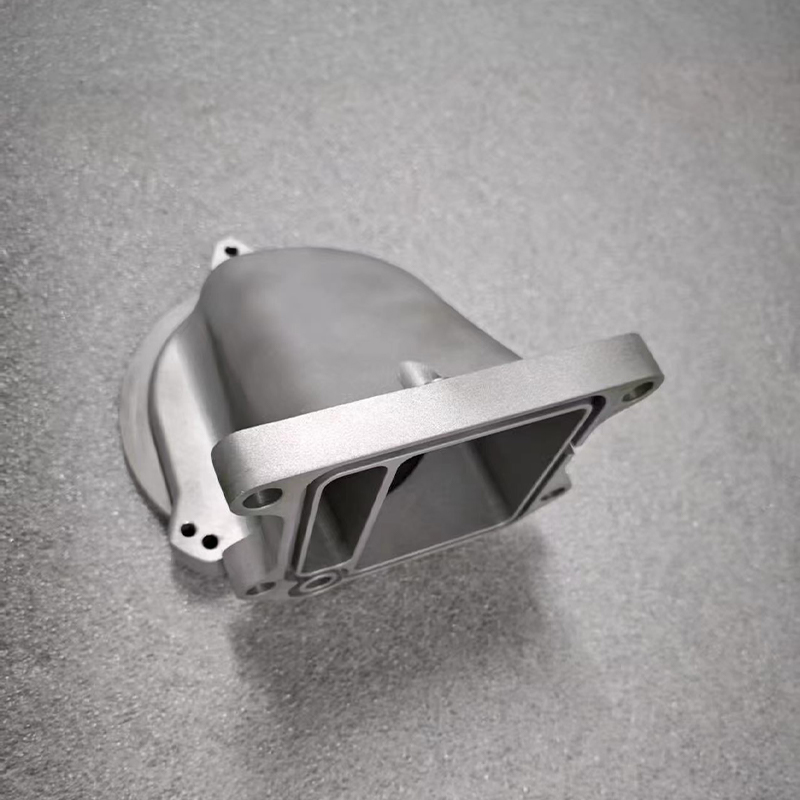
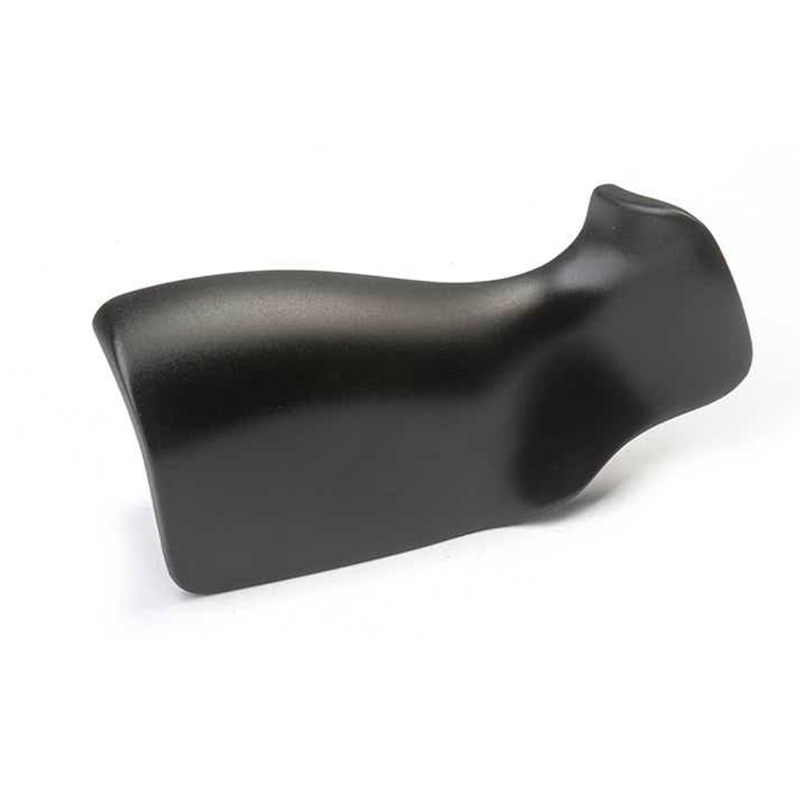
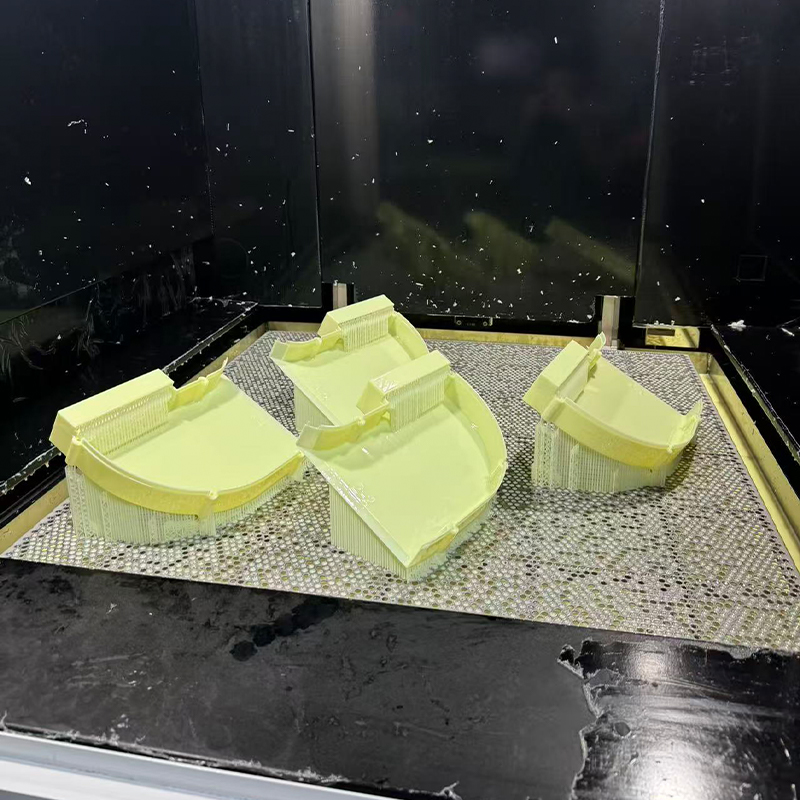 Impression 3D en résine SLA pour des prototypes très détaillés Le service de stéréolithographie produit des prototypes lisses et détaillés en résines de type ABS, transparentes, noires, blanc cassé et flexibles pour des modèles conceptuels et des boîtiers fonctionnels. Voir le produit →
Impression nylon et métal pour contrôle fonctionnel
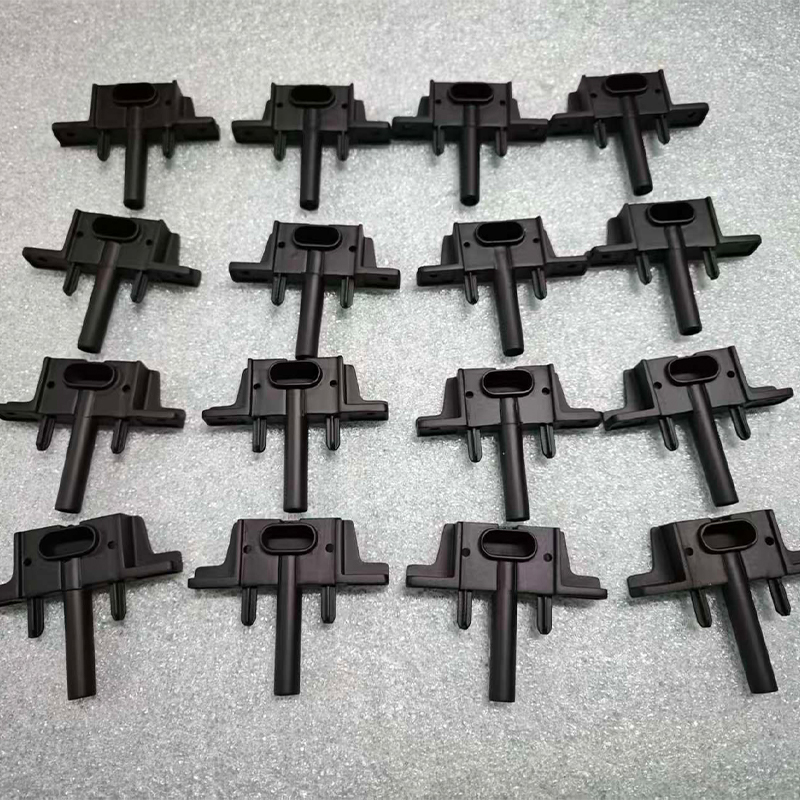
Le nylon SLS est un candidat idéal pour les supports fonctionnels, les conduits, les couvercles et les petits assemblages qui doivent résister à la manipulation. Étant donné que le procédé utilise de la poudre non frittée comme support, il peut produire des géométries imbriquées et des charnières vivantes sans les marques de support courantes dans les procédés à base de résine. La surface est généralement poreuse et mate, ce qui convient aux pièces internes mais peut nécessiter une finition pour les échantillons destinés aux clients. Le nylon renforcé de fibres de verre peut améliorer la rigidité, mais il modifie également la surface et le comportement à l'usure de la pièce.
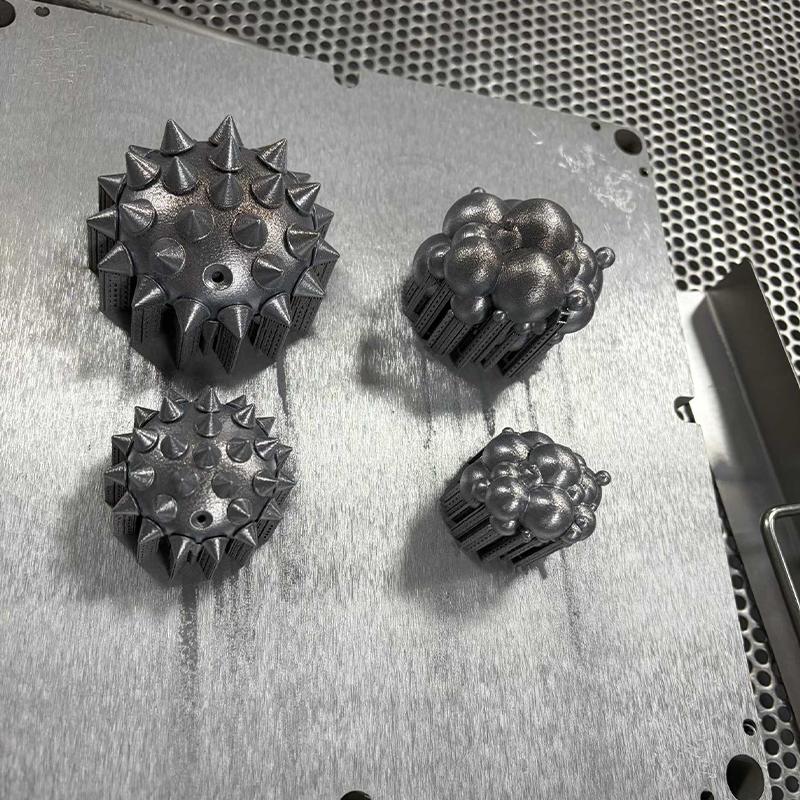
L'impression métallique SLM est utilisée lorsque le prototype doit être métallique, lorsque les canaux internes sont importants ou lorsqu'une conception consolidée peut supprimer plusieurs pièces assemblées. L'aluminium, l'acier inoxydable, le titane et l'acier à outils apportent chacun des propriétés et des besoins de post-traitement différents. L’impression sur métal est rarement la méthode la moins coûteuse pour un simple bloc, mais elle peut s’avérer la méthode la plus directe pour une géométrie complexe qui ne peut pas être usinée facilement.
L'impression FDM est souvent utilisée pour les grands montages, gabarits, jauges de contrôle et les premiers modèles conceptuels où le coût et la taille comptent plus que les détails fins. Les matériaux standard tels que le PLA, le PETG et l'ABS couvrent les besoins généraux, tandis que le PLA haute température, le PAHT CF et le PPS CF prennent en charge des contrôles fonctionnels plus exigeants. Les lignes de couche visibles font partie du processus, de sorte que le FDM ne convient généralement pas à un échantillon d'affichage qui doit avoir l'air moulé.
Usinage CNC et fraisage de précision dans un programme de prototypage
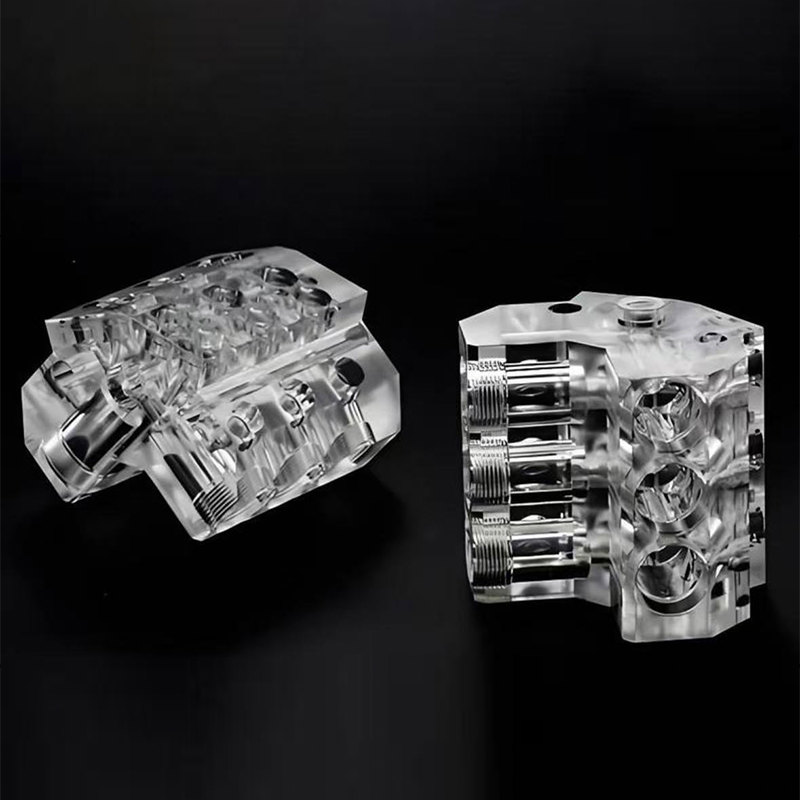
L'usinage CNC entre dans la conversation sur le prototypage lorsque la pièce nécessite des tolérances plus strictes, de véritables matériaux d'ingénierie ou une surface qui se comporte comme le produit final. Un boîtier usiné en ABS ou en polycarbonate peut être assemblé avec de vraies vis et inserts. Un support en aluminium peut être testé sur un véhicule ou un robot sans avoir à préciser qu'il ne s'agit que d'une maquette en résine. Un guide de lumière en acrylique usiné peut être poli pour vérifier la clarté. Ce sont des avantages pratiques que l’impression 3D ne peut pas toujours égaler.
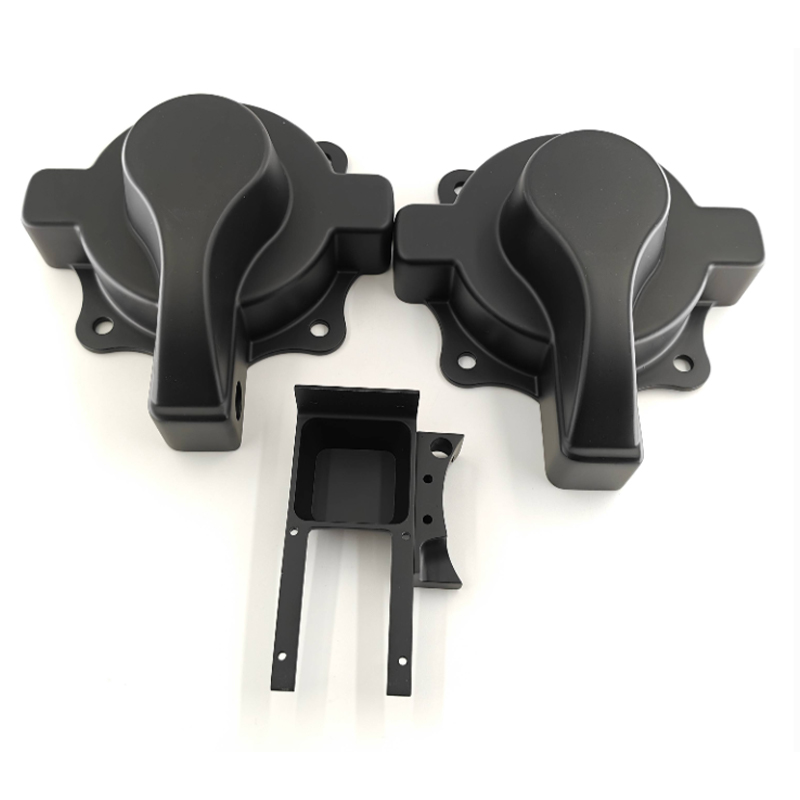
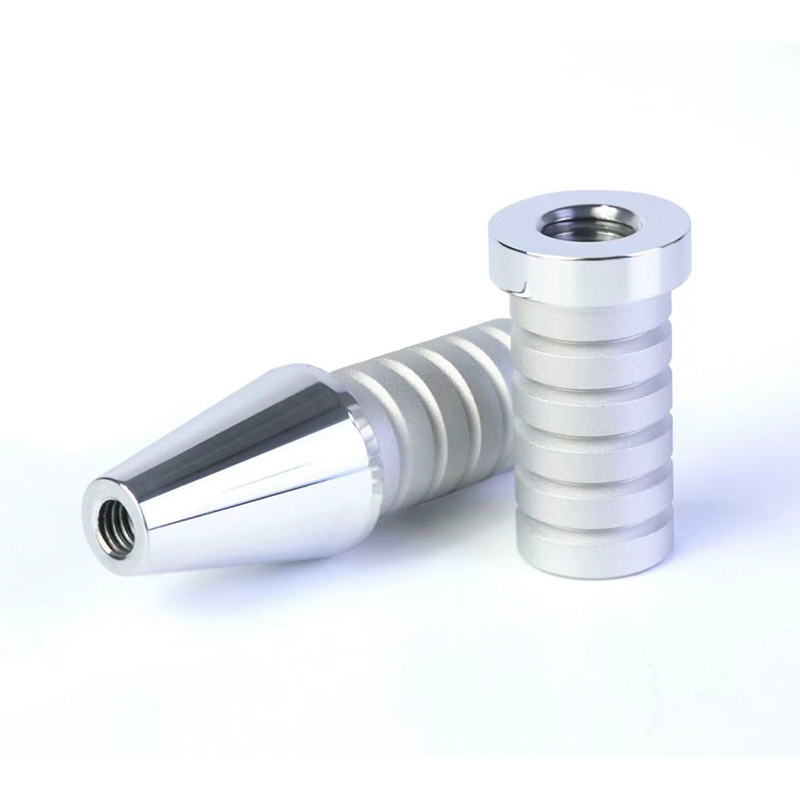
Le fraisage CNC est généralement le premier choix pour les pièces prismatiques, les poches, les fentes, les faces de montage et les trous filetés. Le tournage CNC est préférable pour les pièces rondes telles que les arbres, les bagues, les entretoises et les adaptateurs. Le fraisage CNC de précision étend la même idée aux caractéristiques qui nécessitent un contrôle minutieux, telles que les sièges de roulement, les surfaces d'étanchéité et les interfaces d'accouplement. Le compromis est le temps de configuration et l’accès aux outils. Une conception avec des poches étroites et profondes, des coins internes pointus ou des contre-dépouilles peut nécessiter un usinage par électroérosion ou une refonte. Un fournisseur qui examine le modèle à un stade précoce peut souvent suggérer une petite modification permettant de maintenir la pièce usinable sans modifier sa fonction.
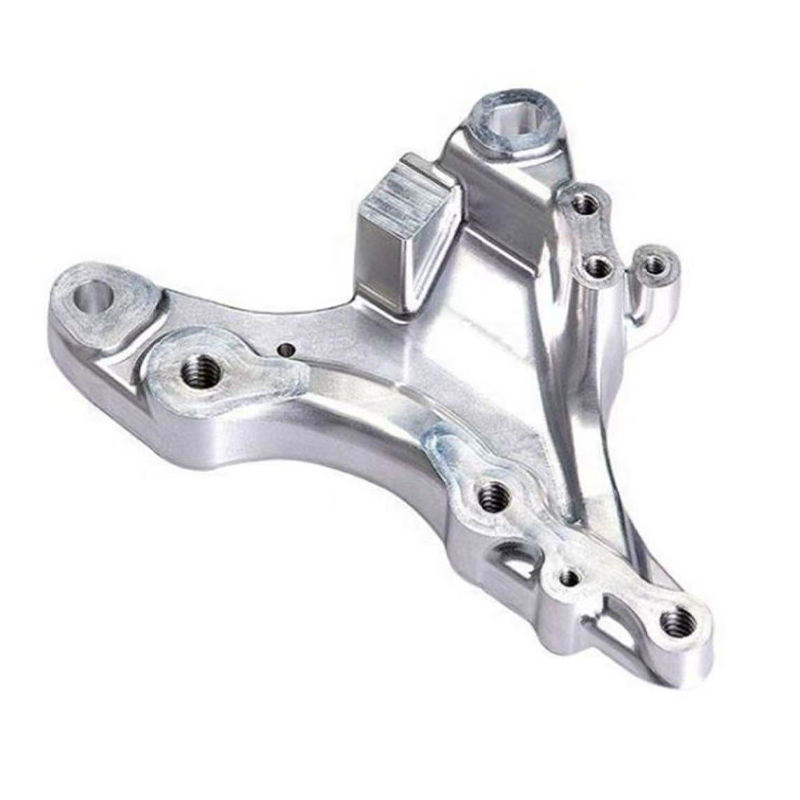
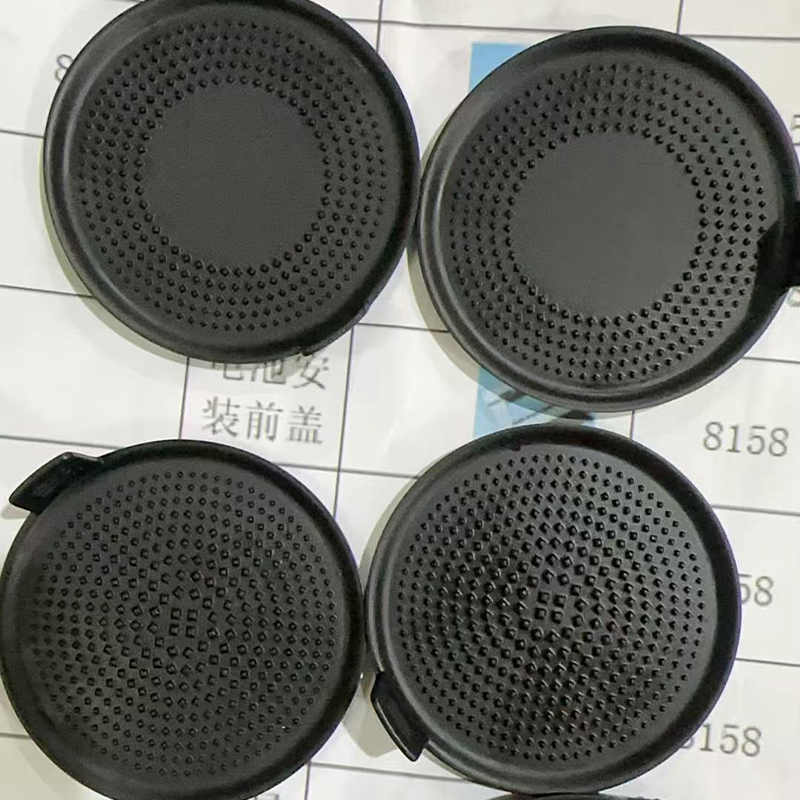
 Service de fraisage CNC pour pièces métalliques et plastiques Le fraisage personnalisé de 3 axes à 5 axes couvre l'aluminium, l'acier inoxydable, l'acier allié et les plastiques techniques, avec des tolérances allant jusqu'à 0,1 mm pour les prototypes fonctionnels et les montages. Voir le produit →
Le choix du matériau est une partie importante de la décision CNC. L'aluminium est populaire pour les prototypes car il est léger, usinable et anodisé. L'acier inoxydable est utilisé lorsque la résistance à la corrosion ou la résistance sont importantes. Le laiton et le cuivre apparaissent dans les applications électriques et thermiques. Les plastiques techniques tels que le POM, le PC, l'ABS et le nylon sont courants pour les couvercles, les luminaires et les isolants. Chaque matériau a des exigences différentes en matière de comportement des copeaux, de réduction des contraintes et de finition de surface, de sorte qu'une même géométrie peut nécessiter des paramètres différents, voire une approche de conception différente.
Les prototypes CNC ont également tendance à ressembler davantage à des pièces de production. Les marques d'outils peuvent être éliminées par ponçage, polissage ou microbillage. L'anodisation, la peinture, la gravure au laser et la galvanoplastie peuvent être appliquées après l'usinage. Cela fait de la CNC un choix judicieux pour les échantillons destinés aux clients, en particulier lorsque le produit final sera également usiné ou lorsque l'échantillon doit survivre à des manipulations répétées. Le coût par pièce est généralement plus élevé qu’une simple impression 3D, mais la valeur vient de la confiance que procure la pièce.
Coulée sous vide et moules en silicone pour prototypes à faible volume
La coulée sous vide comble le fossé entre un prototype unique et un outil de production. Un modèle principal est réalisé par impression 3D ou usinage CNC, un moule en silicone est coulé autour de lui et de la résine polyuréthane est coulée sous vide pour produire des doublons. Ce flux de travail est utile lorsque l'équipe a besoin de dix, cinquante ou cent pièces pour des tests de marché, des essais sur le terrain, des échantillons de vente ou une validation de pré-production. Le coût par pièce est souvent inférieur à celui de l'impression 3D directe, et la surface peut être ajustée pour correspondre à un aspect moulé.
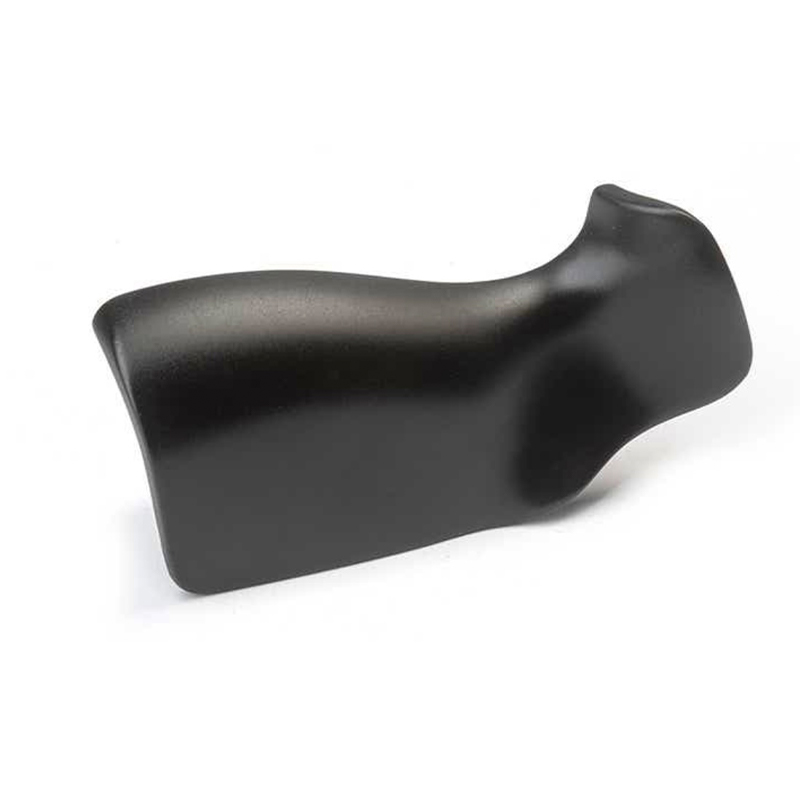
Les moules en silicone peuvent reproduire des détails fins et capturer des textures, des logos et des caractéristiques étroites. Les options de matériaux incluent des systèmes de type ABS, PP, caoutchouc et autres systèmes de polyuréthane. Cette gamme permet à une équipe de tester une poignée souple, un boîtier à encliquetage ou un couvercle peint sans s'engager dans le moulage par injection. La correspondance des couleurs est possible, mais ce n’est pas la même chose que le contrôle des couleurs en production. Un fournisseur doit discuter du pigment, de la texture de la surface et du niveau de brillance avant de produire un ensemble complet.
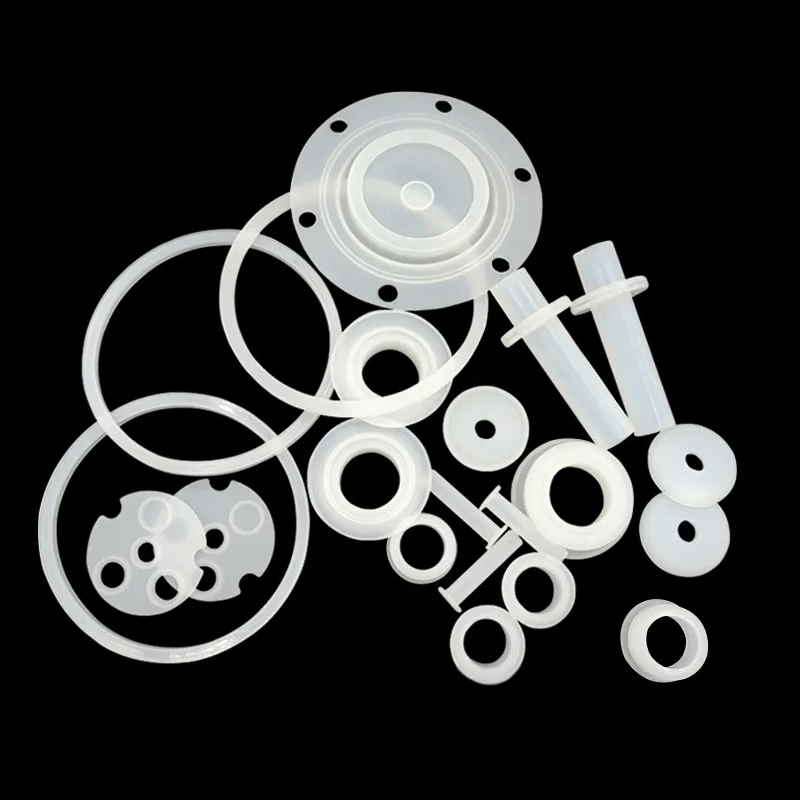
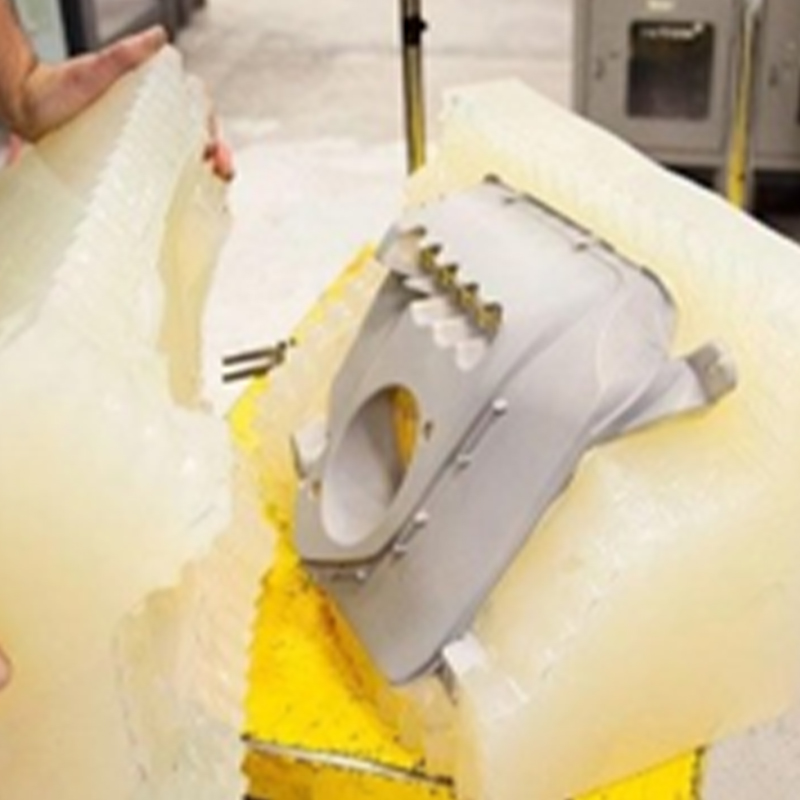 Coulée sous vide pour prototypes en polyuréthane à faible volume Le moulage dans des moules en silicone produit 15 à 25 pièces par moule dans des résines de type ABS, PP et caoutchouc pour les contrôles d'ajustement, les boîtiers et la production de ponts. Voir le produit →
La coulée sous vide a des limites qui doivent être planifiées à temps. Un moule en silicone a une durée de vie limitée et le modèle principal doit être précis car chaque copie hérite de sa géométrie. Le retrait varie selon la résine, les dimensions critiques peuvent donc nécessiter une compensation. De très petits trous, des parois minces et des arêtes vives peuvent user le moule plus rapidement. Le processus est également moins adapté aux applications à haute température ou aux pièces nécessitant une résistance semblable à celle du métal. Cependant, pour le bon projet, il s'agit d'un pont efficace qui produit un lot cohérent sans acier à outils.
C’est là qu’un fabricant à guichet unique peut réduire les frictions. Si le modèle principal est imprimé en interne, le moule en silicone est fabriqué en interne et la finition est réalisée en interne, les délais sont plus courts et la responsabilité est plus claire. Le client n’a pas besoin de coordonner trois fournisseurs ou d’expliquer trois fois la même exigence. Cela compte lorsque le calendrier est serré et que les normes d’apparence sont spécifiques.
Finition de surface : la différence entre un prototype et un échantillon de produit
Un prototype peut être dimensionnellement correct et néanmoins échouer à un examen client parce que la surface semble incorrecte. La finition de surface comble cet écart. La peinture et le revêtement peuvent correspondre à un aspect mat ou brillant. L'anodisation donne à l'aluminium une finition durable semblable à celle d'une production. La galvanoplastie ajoute un aspect métallique ou une surface conductrice. La gravure au laser crée une marque, des numéros de série ou des marquages. Les décalcomanies et sérigraphies reproduisent les étiquettes et les graphiques. Les revêtements souples et durs modifient le toucher et la résistance aux rayures. Les pièces transparentes peuvent être polies ou revêtues pour atteindre un aspect semi-transparent ou entièrement transparent.
La finition doit être définie avant le devis et non après l'arrivée des pièces. Une demande de « peinture assortie » n’est pas une spécification. Le fournisseur a besoin d'une référence de couleur, d'un niveau de brillance, d'un échantillon de texture et d'une définition des surfaces visibles. Si la pièce est manipulée, la finition doit survivre à la manipulation. S'il est nettoyé avec des solvants, le revêtement doit y résister. S'il s'agit d'un échantillon d'exposition, la norme cosmétique peut être plus stricte que pour un luminaire interne. Ces détails affectent le choix du processus, les délais et le taux de rejet.
La finition interagit également avec le processus de prototypage. Une pièce en résine peut nécessiter un ponçage avant d'être peinte, car les lignes de couche peuvent transparaître à travers une fine couche. Une pièce usinée peut nécessiter un sablage aux billes pour créer une texture uniforme avant l'anodisation. Une pièce moulée sous vide peut nécessiter un démoulage avant d'être peinte. Un fournisseur qui contrôle à la fois la pièce et la finition peut ajuster le processus en amont au lieu d'essayer de corriger les défauts à la fin.
Critères de sélection pour un fournisseur de prototypage rapide fiable
La plupart des acheteurs présélectionnent les fournisseurs de prototypage en fonction du prix et des délais de livraison, puis découvrent plus tard que la communication et le support technique sont tout aussi importants. Une évaluation utile doit examiner la manière dont le fournisseur traite les questions, et pas seulement la rapidité avec laquelle il peut proposer une offre. Le tableau ci-dessous reflète les critères qui séparent souvent un projet fluide d'une boucle coûteuse de réimpressions et d'explications.
Ces pourcentages ne constituent pas une statistique de marché ; il s'agit d'un classement pratique basé sur les préoccupations courantes des acheteurs dans les projets de prototypage personnalisé. Utilisez-les comme une liste de contrôle de discussion plutôt que comme une carte de pointage.
La première barre est importante car un retour d'information précoce empêche une retouche tardive. Si un fournisseur détecte une paroi mince, une poche profonde ou un problème de pile de tolérances avant l'usinage, le client peut modifier la conception alors que le changement est encore bon marché. La deuxième barre est importante car un atelier à processus unique peut forcer chaque question à donner une seule réponse. Un fabricant spécialisé dans la résine, le nylon, le métal, la CNC, le moulage sous vide et la finition peut recommander une voie différente lorsque la première ne convient pas.
Le contrôle et l’inspection des tolérances méritent plus qu’une simple case à cocher. Demandez comment les dimensions critiques sont mesurées, quelle donnée de référence est utilisée et si le rapport d'inspection inclura les caractéristiques importantes pour l'assemblage. La fiabilité des délais est également une question technique, et pas seulement de planification. Un fournisseur réaliste signalera une finition qui ajoute deux jours ou un moule qui nécessite un cycle de durcissement supplémentaire. La confidentialité est tout aussi pratique. Le fournisseur doit savoir qui peut voir les fichiers, comment les données sont stockées et ce qui se passe à la fin du projet.
La qualité de la finition de surface détermine souvent si un échantillon est accepté. Une pièce qui s'adapte parfaitement mais qui présente une peinture inégale ou des marques de support visibles échouera toujours lors d'un examen client. Le meilleur fournisseur discutera de l’acceptation cosmétique avant la production et montrera un échantillon ou une norme claire lorsque la finition est critique.
Tolérances, matériaux et coût réel des retouches
La tolérance est l’un des aspects les plus mal compris du prototypage rapide. Un dessin peut indiquer « ±0,1 mm » sur chaque dimension, mais tous les processus ne peuvent pas contenir cette valeur partout. L'impression en résine peut maintenir des détails serrés dans le plan tout en se déformant sur une grande face plate. Le nylon SLS peut être suffisamment solide et précis pour un support, mais avoir une surface plus rugueuse qui affecte une face d'étanchéité. L'usinage CNC peut maintenir des tolérances serrées sur les éléments accessibles, mais une poche profonde ou une paroi mince peut bouger pendant l'usinage. La coulée sous vide hérite du modèle principal et ajoute un retrait, les dimensions critiques doivent donc être compensées.
L'approche pratique consiste à identifier les dimensions essentielles au fonctionnement et à laisser le fournisseur se concentrer sur celles-ci. Un modèle de trou de montage, un siège de roulement, une rainure d'étanchéité ou une ouverture de connecteur importe généralement plus que la longueur totale d'un couvercle cosmétique. Si chaque dimension est jugée critique, le fournisseur doit choisir un itinéraire plus lent et plus coûteux ou accepter le risque. Un bref examen des tolérances peut souvent réduire les coûts sans réduire la qualité.
Le comportement des matériaux change également la signification d'un prototype. Une pièce en résine peut être rigide lors d’un simple test de pliage et fragile lors d’un test de chute. Une pièce en nylon peut survivre à un impact mais glisser sous une charge constante. Une pièce en aluminium usinée peut être solide mais plus lourde que la pièce en plastique de production. Une pièce en polyuréthane moulée sous vide peut ressembler à de l’ABS mais avoir une résistance thermique différente. Ces différences ne sont pas des défauts ; ce sont des raisons de tester la bonne propriété. Le fournisseur doit se demander à quoi la pièce doit survivre, et pas seulement à quoi elle doit ressembler.
Sources courantes de retouche
- Parois minces ou nervures qui se brisent lors du retrait ou de la manipulation du support.
- Manque de dépouille sur les pièces coulées sous vide ou moulées, provoquant des collages ou des déchirures.
- Coins internes pointus dans les pièces CNC qui ne peuvent pas être atteints par la fraise.
- Cibles de couleur ou de brillance irréalistes sans référence physique.
- Filetages ou inserts spécifiés sans épaisseur de paroi suffisante.
- Grandes surfaces planes qui se déforment après l'impression, le durcissement ou l'usinage.
- Assemblages proposés en pièces détachées sans vérification des tolérances d'accouplement.
Les retouches coûtent cher, non seulement à cause de la deuxième partie. Cela consomme également du temps d’ingénierie, retarde une révision et peut repousser une date de lancement. Un prototype qui coûte un peu plus cher mais qui arrive avec le bon matériau et la bonne finition peut être moins cher que trois tentatives à faible coût qui ne répondent jamais à la question. C’est l’argument commercial en faveur d’un examen précoce du DFM et d’un fournisseur prêt à dire que « cette fonctionnalité ne fonctionnera pas comme prévu ».
Du prototype à la production en petit volume : quand un seul processus ne suffit pas
De nombreux projets ne passent pas d’un simple prototype à un seul processus de production. Ils se déplacent à travers une chaîne. Un design est imprimé pour vérifier la forme, puis usiné pour vérifier une interface critique, puis coulé sous vide pour produire un petit lot pour les tests sur le terrain, puis fini pour correspondre à l'échantillon du client. Chaque étape répond à une question différente. Les transferts entre les étapes sont ceux où du temps est perdu si les fournisseurs sont déconnectés.
Une plateforme de fabrication unique peut simplifier cette chaîne. La même équipe peut examiner le fichier CAO, recommander un processus, produire le modèle principal, fabriquer le moule en silicone, couler le lot et appliquer la finition. Cela ne garantit pas un résultat parfait, mais cela réduit le nombre de fois où une exigence est traduite et le nombre de parties qui peuvent mal interpréter une tolérance. Cela facilite également la comparaison du prototype avec l’intention de production, car le même fournisseur voit les deux.
Pour la production en faible volume, la coulée sous vide et l’usinage CNC sont souvent utilisés ensemble. La CNC peut produire des inserts, des broches et des caractéristiques d'accouplement précises. Le moulage sous vide peut produire le boîtier environnant dans une résine de type production. La finition de surface peut unifier l'apparence. Si la pièce finale est moulée par injection, le prototype peut toujours tester l'assemblage, l'ergonomie, l'emballage et la réponse du client. Le but n’est pas de prétendre qu’un prototype est une pièce de production ; il s’agit de réduire les inconnues qui subsistent au démarrage de la production.
Questions à poser avant d'envoyer un fichier CAO
Une bonne demande de prix n'est pas une pièce jointe avec le mot « devis » dans la ligne d'objet. Cela donne au fournisseur suffisamment de contexte pour choisir un processus et signaler les risques. La liste suivante est une liste de contrôle pratique pour un projet de prototypage rapide, que la pièce soit imprimée, usinée, coulée ou finie.
- Quel est l'objectif du prototype : contrôle d'ajustement, test fonctionnel, échantillon d'apparence, essai d'assemblage ou démonstration client ?
- Quelles dimensions sont essentielles au fonctionnement et lesquelles sont cosmétiques ou non critiques ?
- Quelle propriété du matériau compte le plus : rigidité, résistance aux chocs, résistance à la chaleur, transparence, flexibilité ou état de surface ?
- Quelle est la quantité attendue maintenant et quelle quantité pourrait être nécessaire après l’examen ?
- Quelle finition de surface est requise et existe-t-il une référence physique de couleur ou de texture ?
- La pièce sera-t-elle assemblée avec des vis, des inserts, des adhésifs, des clips ou des joints ?
- Quelle est la date de livraison requise et quelle est la conséquence d’un retard ?
- Quel format de fichier est disponible : STEP, IGES, STL ou un fichier CAO natif ?
- Existe-t-il des exigences de confidentialité et qui est autorisé à consulter les données ?
- Quelle est la méthode d’acceptation du premier article ?
Les réponses n’ont pas besoin d’être parfaites. Ils doivent être suffisamment clairs pour que le fournisseur puisse poser de meilleures questions. Un fabricant de prototypage rapide qui reçoit ce contexte peut souvent suggérer un processus moins coûteux, un matériau plus approprié ou une modification de conception qui améliore les chances de réussite d'un premier article. Cette conversation fait partie du service, pas un extra.
Scénarios industriels : automobile, électronique grand public, drones et robotique
Différentes industries posent différentes questions à propos d'un prototype. Dans le secteur automobile, un prototype peut être utilisé pour vérifier un support de montage, un ajustement de garniture, un boîtier de connecteur ou un accessoire pour la chaîne de montage. La pièce devra peut-être résister aux vibrations, à la chaleur ou aux produits chimiques. Un modèle visuel en résine peut confirmer l'emballage, mais une pièce usinée ou métallique peut être nécessaire pour un cas de charge réel. Le fournisseur doit savoir si la pièce est sous le capot, intérieure ou extérieure, car cela change le matériau et met fin à la discussion.
Les projets d’électronique grand public passent souvent rapidement de l’apparence à l’assemblage. Un boîtier peut nécessiter une surface peinte lisse, une ouverture précise du bouton et un ajustement par pression qui survit à une utilisation répétée. L'impression sur résine peut produire un modèle d'apparence rapide. L'usinage CNC peut produire un boîtier avec de vrais filetages et inserts. Le moulage sous vide peut produire un petit lot pour des groupes de discussion ou des échantillons de vente. La finition de surface peut correspondre à la couleur et au brillant souhaités. La clé est de tester la sensation et l’assemblage dès le début, pas seulement la forme.
Les projets de drones et d'eVTOL se concentrent souvent sur le poids, la rigidité et l'intégration. Un prototype de bras, de support ou de boîtier devra peut-être être léger et solide pour s'adapter à l'électronique. Le nylon SLS, l'aluminium usiné et les matériaux FDM renforcés de fibres de carbone peuvent tous jouer un rôle, mais le choix dépend de la charge et de l'environnement. Un prototype trop lourd ou trop flexible peut induire l'équipe en erreur sur le design final.
Les projets de robotique nécessitent souvent des pinces, des couvercles, des supports et des supports de capteurs personnalisés. Le prototype peut être manipulé brutalement, assemblé et démonté plusieurs fois, ou utilisé dans une démonstration. Cela rend la durabilité de la surface et la conception des fixations importantes. Une pièce usinée ou moulée sous vide avec des inserts appropriés peut être plus utile qu'un modèle imprimé fragile, même si le modèle imprimé est plus rapide à produire.
Confidentialité et livraison mondiale
Le prototypage implique souvent des conceptions inédites, des listes de clients et un calendrier de lancement. La confidentialité est donc une exigence de fabrication et non une réflexion juridique après coup. Un fournisseur doit être en mesure d'expliquer qui voit les fichiers, comment l'accès est limité et comment les échantillons physiques sont stockés. Un simple NDA est utile, mais il ne remplace pas les règles de traitement internes. Le client doit également demander si le fournisseur fait appel à des sous-traitants et, si oui, comment ces parties sont couvertes.
La livraison mondiale ajoute une autre couche. Un prototype devra peut-être arriver avant une évaluation, un salon professionnel ou une visite client. Le fournisseur doit être en mesure de discuter de l'emballage, des documents douaniers et de la méthode d'expédition sans les considérer comme sans rapport avec le calendrier de fabrication. Une pièce terminée à temps mais retenue en transit a manqué l'examen. Une bonne communication comprend le suivi, des photos avant expédition et un point de contact clair en cas de changement.
Pour les clients OEM étrangers, les différences de fuseau horaire peuvent être utiles ou nuisibles. Un fournisseur qui répond avec des résumés écrits clairs et des photos réduit le besoin d’appels répétés. Un fournisseur qui s’appuie sur des messages courts sans dimensions ni notes de finition crée une ambiguïté. Le meilleur style de travail est généralement un bref récapitulatif écrit après chaque décision : matériau, processus, finition, quantité, inspection et date d'expédition.
Explorez les ressources de fabrication connexes
Si vous souhaitez plus de contexte sur la manière dont l'impression 3D, l'usinage CNC et le moulage sous vide s'intègrent dans un programme de fabrication basé en Chine, les ressources suivantes sont des points de départ utiles.
Services d'impression 3D en Chine et guide du fabricant d'usinage CNC Fabrication d'équipements intelligents Zhejiang JiahengQuestions fréquemment posées sur les services de prototypage rapide
Que sont les services de prototypage rapide ?
Les services de prototypage rapide produisent des pièces physiques à partir de données CAO en utilisant des processus tels que l'impression 3D, l'usinage CNC, le moulage sous vide et la finition de surface. Ils sont utilisés pour tester la forme, l’ajustement, la fonction, l’apparence et l’assemblage avant qu’une conception ne soit mise en production. Les meilleurs services fournissent également des commentaires DFM et aident à sélectionner le processus qui correspond au test.
Dois-je choisir l’impression 3D ou l’usinage CNC pour mon prototype ?
Choisissez l’impression 3D lorsque la vitesse, la géométrie complexe ou le faible coût d’installation comptent le plus. Choisissez l'usinage CNC lorsque vous avez besoin de tolérances serrées, de véritables matériaux d'ingénierie, de filetages, d'inserts ou d'une surface semblable à celle d'une production. De nombreux projets utilisent les deux : un modèle imprimé pour les premiers contrôles de forme et une pièce usinée pour la validation fonctionnelle.
Quelle tolérance un fournisseur de prototypage rapide peut-il avoir ?
Cela dépend du processus, du matériau, de la géométrie et des caractéristiques. L'impression sur résine, le nylon SLS, l'usinage CNC et le moulage sous vide ont chacun des fenêtres de capacités différentes. Plutôt que de demander un numéro unique, identifiez les dimensions critiques et demandez au fournisseur comment elles seront contrôlées et inspectées. Une discussion réaliste sur la tolérance est plus utile qu’une affirmation générale.
La coulée sous vide peut-elle remplacer le moulage par injection pour un petit lot ?
La coulée sous vide peut produire un petit lot de pièces dont l'aspect et la sensation sont proches de ceux de la production moulée, en particulier pour les échantillons de pré-lancement, les tests de marché et les volumes de ponts. Il ne s’agit pas d’un remplacement permanent du moulage par injection. La durée de vie du moule, les propriétés des matériaux et la consistance à long terme sont différentes. Le bon choix dépend de la quantité, du matériel et de la durée de vie du programme.
Quel format de fichier dois-je envoyer pour un devis ?
STEP ou IGES est généralement préféré pour les pièces usinées et moulées car il préserve la géométrie solide. Le STL est courant pour l'impression 3D mais peut perdre des caractéristiques fines si le maillage est grossier. Un fichier CAO natif peut être utile pour la révision DFM lorsque la confidentialité le permet. Incluez toujours les unités, les dimensions critiques et une note sur le but de la pièce.
Comment protéger ma conception pendant le prototypage ?
Utilisez un NDA, partagez uniquement les fichiers nécessaires au devis et demandez qui au sein du fournisseur y aura accès. Il est généralement plus facile de travailler avec un fabricant avec un traitement clair des données et un processus de nécessité de connaître qu'un fabricant qui ne peut pas expliquer ses contrôles internes. Les échantillons physiques doivent également être manipulés avec le même soin que les fichiers numériques.
Un fournisseur de prototypage peut-il gérer une production en faible volume après le prototype ?
Beaucoup le peuvent, mais le chemin exact dépend du processus. La coulée sous vide, l'usinage CNC et la finition en petits lots peuvent passer du prototype à la production pilote. Si la pièce finale sera moulée par injection, le prototype peut toujours valider l'assemblage, l'ergonomie et la réponse du client lors de la planification de l'outil de production.
Qu’est-ce qui affecte les délais de livraison des services de prototypage rapide ?
Le délai de livraison dépend du processus, de la disponibilité des matériaux, de la taille des pièces, de la finition, de la quantité et des exigences d'inspection. Une simple impression en résine peut se déplacer rapidement, tandis qu'une pièce usinée avec anodisation ou un lot coulé sous vide avec correspondance des couleurs nécessite plus d'étapes. Un fournisseur qui donne un planning réaliste avec des dépendances est plus utile qu'un fournisseur qui promet la date la plus courte possible.
Les services de prototypage rapide fonctionnent mieux lorsqu’ils sont traités comme une séquence d’étapes d’apprentissage plutôt que comme un achat unique. La première partie doit répondre à une question, la seconde doit réduire un risque et la troisième doit confirmer que la conception est prête pour l'étape suivante. Un fournisseur capable de passer de l'impression sur résine à l'impression sur nylon et métal, à l'usinage CNC, au moulage sous vide et à la finition de surface offre au projet davantage de moyens de répondre à ces questions sans relancer la conversation.
Le point pratique à retenir est simple : définir la décision, nommer les dimensions critiques, choisir le processus qui peut les tester et demander un retour DFM avant le démarrage de la machine. Cette approche ne rendra pas chaque prototype parfait, mais elle rendra le résultat plus utile, plus facile à expliquer et moins susceptible d'être répété. Pour une équipe sous pression, c’est la véritable valeur d’un fabricant de prototypage rapide fiable.
-
Service d'impression 3D en résine de type ABS jaune
-
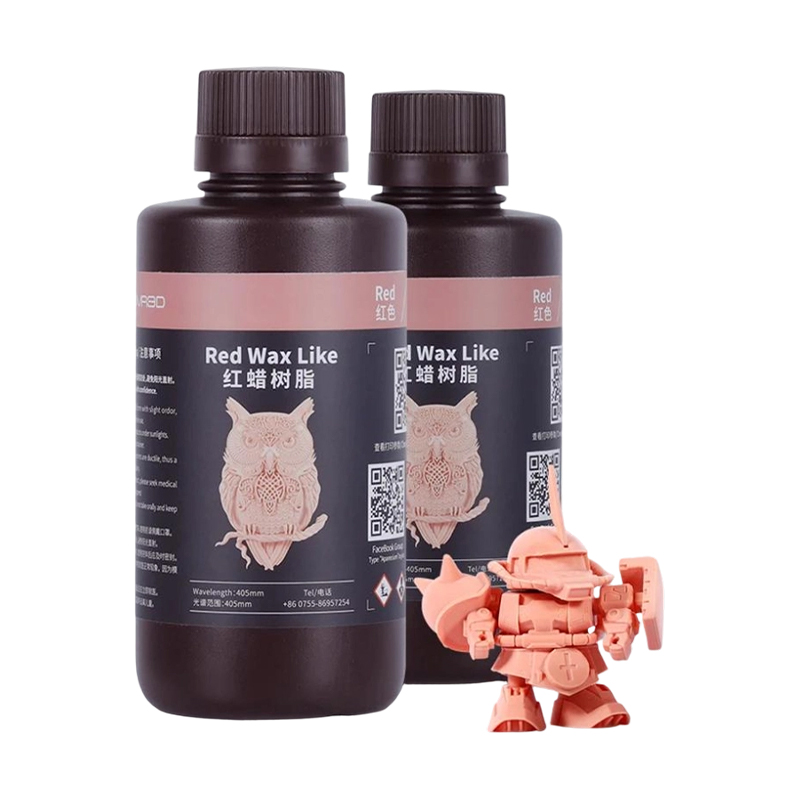 Service d'impression 3D en résine de cire rouge
-
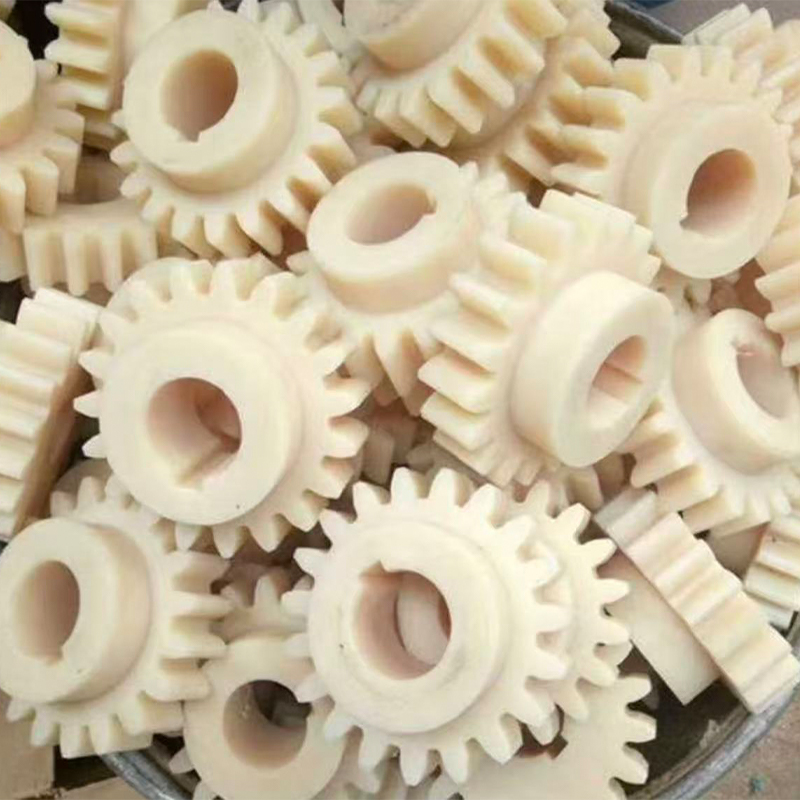 Service d'impression 3D en nylon + fibre de verre
-
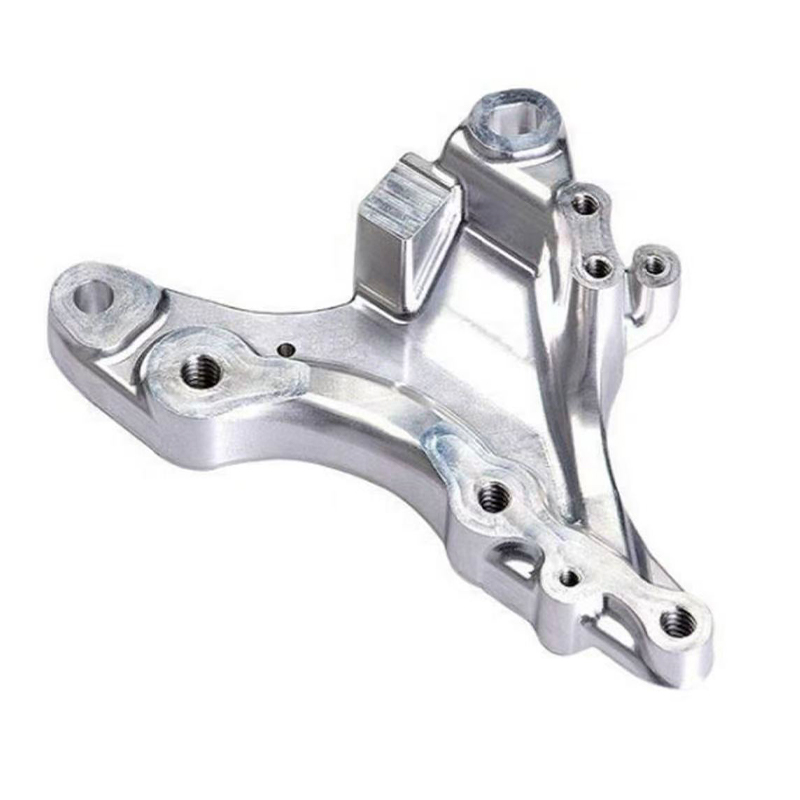 Service d'impression 3D en alliage de titane Ti6Al4V
-
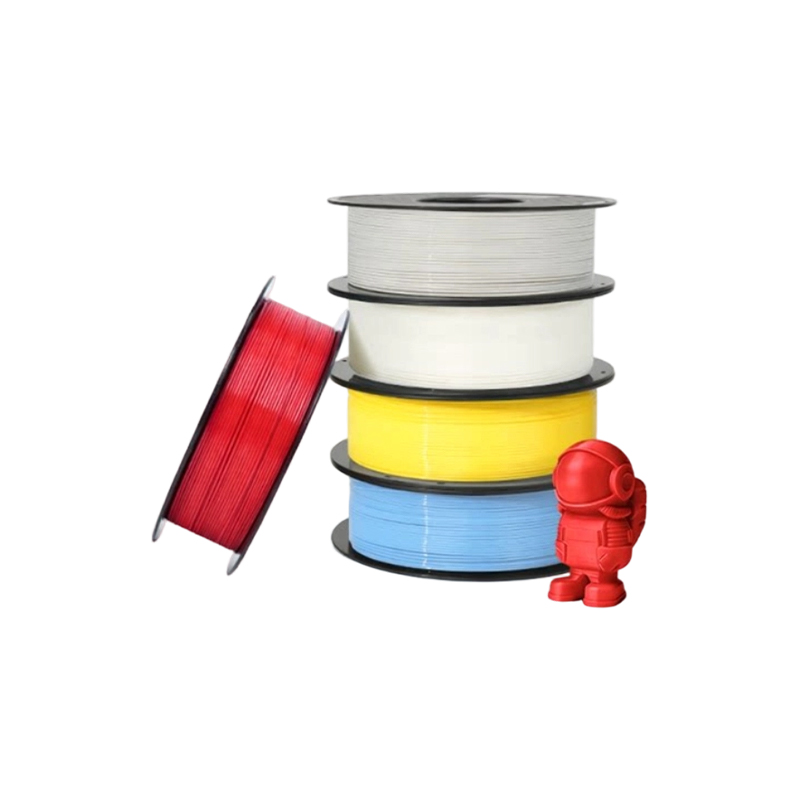 Service d'impression 3D de matériaux FDM standards (PLA, PETG, ABS)
-
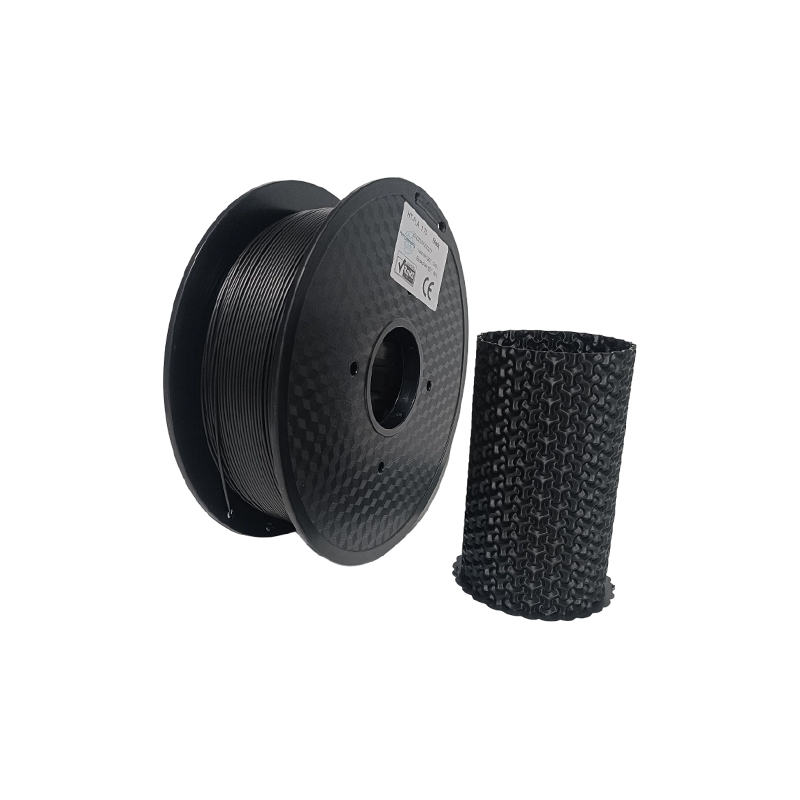 Service d'impression 3D de matériau PLA haute température HT-PLA
Coordonnées
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
AJOUTER
-

Bâtiment 7, n° 188, section Hongni de la route Zha Wang, sous-district de Danghu, ville de Pinghu, ville de Jiaxing, province du Zhejiang, Chine
Copyright© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Fabricants de plates-formes de fabrication intelligentes intégrées OEM/ODM
