- Services d'impression 3D

- Services d'usinage CNC

- Services de coulée sous vide

- Services de finition de surface

Impression 3D en polyéther éther cétone : contrôle des processus, coûts et guide du fournisseur
Une pièce en COUP D'OEIL peut sembler impeccable lorsqu'elle quitte l'imprimante et néanmoins sous-performante en service si le polymère n'atteint jamais l'état semi-cristallin souhaité. L'impression 3D en polyéther éther cétone consiste moins à charger un filament à haute température qu'à contrôler la chaleur par le séchage, l'extrusion, le refroidissement, le recuit et l'inspection. Le processus est viable pour les pièces exigeantes, mais uniquement lorsque le fournisseur traite la température et la cristallinité comme des résultats de processus mesurables plutôt que comme des paramètres d'imprimante.
Cette distinction est importante au stade de la citation. Le COUP D'OEIL est un thermoplastique technique coûteux et l’extrusion du matériau à haute température est lente. Un acheteur qui compare uniquement le prix au centimètre cube passera à côté des facteurs de coûts les plus importants : le temps de chauffage de la chambre, la stratégie de support, le recuit, la surépaisseur d'usinage, l'inspection et le risque de rebut. Un acheteur qui compare uniquement la fiche technique manquera l'écart de processus entre un coupon de test et un véritable support, joint, isolant ou pièce d'usure.
La réponse pratique est de commencer par la fonction de la pièce, et non par le nom du polymère. Si la pièce nécessite une large résistance chimique, une chaleur continue élevée, une résistance à l'usure et une rigidité à température élevée, le PEEK mérite une évaluation sérieuse. Si la pièce a principalement besoin de résistance à la chaleur et de rigidité dans un environnement sec, un composé de fibre de carbone haute température, un additif métallique ou une conception usinée peuvent fournir un programme plus prévisible. Le reste de ce guide explique où l’impression 3D en polyéther éther cétone génère son coût et où elle devient une inadéquation coûteuse.
Impression 3D en polyéther éther cétone : ce que le processus exige réellement
Le PEEK est un thermoplastique semi-cristallin avec un point de fusion élevé et un profil de propriétés élevé. Lors de l'impression par extrusion de matériaux, le polymère est chauffé bien au-dessus de son point de fusion, déposé couche par couche, puis refroidi dans des conditions contrôlées. Le profil exact dépend de la qualité de la résine, de la géométrie de la buse, de la géométrie de la pièce et de l'imprimante, mais l'orientation générale est claire : le PEEK a besoin d'une buse chaude, d'une chambre de fabrication à chaud et d'une stratégie de refroidissement disciplinée. Une machine qui peut atteindre la température de la buse mais ne peut pas retenir la chaleur de la chambre aura du mal à produire des pièces cohérentes.
C’est pourquoi l’impression 3D en polyéther éther cétone se situe dans une catégorie différente de l’impression PLA, PETG ou même du nylon standard. Le filament peut avoir besoin d'être séché avant utilisation, la surface de fabrication doit tolérer des températures élevées et l'atmosphère de la chambre doit être stable tout au long de la fabrication. Les courants d'air, les portes ouvertes et les cycles de préchauffage courts peuvent créer des gradients thermiques qui se manifesteront plus tard sous forme de déformation, d'une mauvaise liaison des couches ou d'une cristallinité incohérente. Ces défauts peuvent ne pas être visibles à l’extérieur de la pièce.
Une erreur courante consiste à se concentrer uniquement sur la température de la buse. La buse fait fondre le polymère, mais la chambre et le profil de refroidissement influencent la façon dont le polymère se solidifie. Un refroidissement lent et contrôlé favorise généralement la cristallinité. Un refroidissement rapide peut laisser le matériau dans un état plus amorphe, ce qui peut réduire la résistance chimique et la stabilité dimensionnelle. Certains fournisseurs impriment le PEEK à une température de chambre plus basse et s'appuient sur un recuit post-impression pour créer la cristallinité. Cela peut fonctionner, mais cela déplace le risque vers l'étape de recuit et nécessite un cycle vérifié pour la géométrie de la pièce.
Il existe également une dimension de coût matériel. Les imprimantes à haute température utilisent des radiateurs, une isolation, des moteurs et des commandes thermiques plus robustes que les machines standard. Ce coût est récupéré grâce au temps machine, et non uniquement grâce au matériel. Pour un acheteur, l’implication est simple : demandez la fenêtre de processus réelle, pas seulement le nom du matériau. Demandez comment le fournisseur vérifie l'uniformité de la chambre, comment il gère la dilatation thermique au cours d'une longue construction et comment il enregistre le cycle de recuit.
Pourquoi la cristallinité détermine la performance d'une pièce PEEK
Le PEEK peut exister sous des formes amorphes et semi-cristallines. Dans une pièce imprimée, le rapport entre eux n’est pas une curiosité de laboratoire. Cela affecte la rigidité, la stabilité dimensionnelle, la résistance chimique et la façon dont la pièce se comporte sous une charge soutenue. Une structure semi-cristalline est généralement préférée pour les applications exigeantes car les régions ordonnées contribuent à la solidité et à la résistance. Une pièce amorphe ou partiellement cristalline peut être plus facile à produire, mais elle peut s'avérer insuffisante dans les conditions exactes dans lesquelles le PEEK est choisi.
La vitesse de refroidissement est le principal levier. Si le polymère déposé refroidit lentement dans une enceinte chaude, les chaînes de polymère ont le temps de s'organiser. Si elle refroidit rapidement, la structure est gelée dans un état moins ordonné. La géométrie de la pièce compte également. Les parois minces, les angles vifs et les grandes zones plates perdent de la chaleur à des rythmes différents, de sorte qu'une seule impression peut contenir des zones avec des historiques thermiques différents. C'est l'une des raisons pour lesquelles les pièces PEEK nécessitent souvent des rayons généreux, des transitions d'épaisseur progressives et une orientation de construction bien planifiée.
Le recuit est le deuxième levier. Un cycle thermique post-impression peut augmenter la cristallinité et soulager les contraintes résiduelles, mais il peut également introduire une distorsion si la pièce est chauffée ou refroidie trop rapidement, ou si elle n'est pas correctement supportée. Le bon cycle dépend de l'épaisseur de la section, de la géométrie et des données de validation du fournisseur. Une recette générique copiée à partir d'une fiche technique article n'est pas un plan de contrôle de processus. Les bons fournisseurs associent le cycle de recuit à la pièce, enregistrent la rampe et le trempage réels et inspectent les dimensions critiques après le cycle.
Pour les acheteurs, la cristallinité doit apparaître dans la conversation sur la qualité. Demandez si le fournisseur le mesure, à quelle fréquence et sur quel échantillon. La calorimétrie différentielle à balayage peut fournir une indication de cristallinité, tandis que les contrôles de densité et les coupons mécaniques peuvent étayer la même conclusion sous un angle différent. Tous les travaux ne nécessitent pas un rapport de laboratoire complet, mais une pièce PEEK destinée à un service chimique, à une chaleur élevée ou à une fonction liée à la sécurité ne doit pas reposer uniquement sur une inspection visuelle.
Le processus d'impression 3D PEEK : séchage, extrusion, refroidissement et recuit
Un flux de travail d’impression 3D robuste en polyéther éther cétone est une chaîne de contrôles. Chaque étape protège la suivante. Les paramètres exacts appartiennent au fournisseur de matériaux et à la plate-forme d'impression, mais la séquence est suffisamment cohérente pour être utilisée comme liste de contrôle d'achat.
- Confirmez la qualité et le lot de résine. Le PEEK n’est pas un produit unique. Les qualités diffèrent par la viscosité, la teneur en charges, la couleur et le traitement prévu. Enregistrez le lot et conservez sa traçabilité jusqu'à la build.
- Séchez et protégez le filament. L'humidité et la contamination peuvent créer des vides, des défauts de surface et une extrusion incohérente. Suivez le programme de séchage du fournisseur de résine et gardez le matériau sec pendant la construction.
- Préchauffez la chambre et stabilisez la machine. Une buse chaude ne suffit pas. La chambre, la plaque de construction et le matériel environnant ont besoin de temps pour atteindre un état stable avant la première couche.
- Imprimez avec un profil validé. La température de la buse, la hauteur de couche, la largeur d'extrusion, le refroidissement et la vitesse doivent provenir d'un profil qualifié pour le matériau et la géométrie, et non d'essais et d'erreurs de la part de l'acheteur.
- Contrôlez le refroidissement et augmentez les risques d’interruption. Les constructions longues nécessitent une puissance stable, un contrôle thermique et un plan de pauses. Un courant d’air froid ou une pause imprévue peuvent créer une couche fragile difficile à détecter par la suite.
- Recuire et inspecter. Le cycle post-impression doit être documenté. Les dimensions critiques, la masse, l'état de la surface et tous les coupons de test doivent être vérifiés par rapport au plan convenu.
Deux choix de processus méritent une discussion précoce. Le premier est l’orientation vers la construction. Les pièces en PEEK sont souvent anisotropes car la liaison entre les couches n'est pas identique à la résistance au sein d'une couche. Si la charge la plus élevée s'étend dans la direction de la couche, la conception peut nécessiter une orientation différente, une section plus épaisse ou une opération secondaire. La seconde est la surépaisseur d’usinage. De nombreuses pièces en PEEK sont imprimées à une forme proche de la forme nette, puis usinées sur des interfaces critiques, car l'impression seule ne peut pas respecter toutes les tolérances de manière économique.
La suppression du support est un autre risque pratique. Le PEEK est résistant et les structures de support peuvent être difficiles à retirer sans marquer la surface. Le matériau de support, la couche d'interface et la méthode de retrait doivent être convenus avant la construction. Pour les pièces scellées ou exposées chimiquement, l'acheteur doit également se demander si les supports laissent des chemins ouverts ou des dommages de surface qui pourraient affecter les performances.
PEEK vs PPS-CF vs PAHT-CF : une comparaison pratique des matériaux
La plupart des projets PEEK ne demandent pas vraiment le nom PEEK. Ils exigent une combinaison de chaleur, de résistance chimique, de rigidité, de comportement à l'usure et de stabilité dimensionnelle. Cela ouvre la comparaison avec d’autres voies performantes. Le tableau ci-dessous est une aide à la planification et non une fiche technique de matériau ; il compare la charge relative du processus de trois itinéraires que les acheteurs examinent souvent ensemble.
Les scores reflètent le degré de contrôle thermique, de discipline de séchage et d'attention post-traitement que chaque itinéraire a tendance à exiger dans un environnement de fabrication personnalisé. Ils doivent être utilisés pour encadrer une conversation avec le fournisseur et non pour remplacer les tests d’application.
Demande relative de processus pour les filières polymères à haute température
Scores de planification indicatifs, propriétés des matériaux non mesurées
Un score plus élevé signifie une plus grande demande de contrôle thermique et de processus dans une construction personnalisée typique. La géométrie, la plate-forme d’imprimante et les exigences de validation peuvent changer la donne.
Le graphique est utile car il sépare la capacité matérielle de la charge de fabrication. Le PEEK se situe au sommet de l’échelle des charges, il devrait donc être réservé aux parties où sa combinaison de propriétés effectue un réel travail. Le PPS-CF est souvent une solution plus pratique pour les supports, fixations et composants chimiquement exposés qui nécessitent une chaleur élevée et une rigidité sans la chaîne complète de processus PEEK. Le PAHT-CF est plus facile à traiter et peut convenir aux boîtiers structurels, aux gabarits et aux supports légers où la température continue est plus basse.
Pour les équipes comparant des prototypes et une production en faible volume, la décision doit inclure une stratégie de finition et de tolérance. Une pièce PPS-CF ou PAHT-CF peut s'imprimer plus rapidement et s'usiner plus facilement, mais elle nécessite toujours l'épaisseur de paroi, l'orientation des fibres et le plan d'inspection appropriés. Le PEEK peut justifier son coût dans le cas d'un joint, d'une bague, d'un accessoire chimique ou d'un isolant haute température où une défaillance est coûteuse. La mauvaise comparaison est le prix par pièce uniquement ; la bonne comparaison est le coût total d'une pièce validée.
| Considération | PEEK | PPS-CF | PAHT-CF |
|---|---|---|---|
| Résistance à la chaleur | Très élevé | Élevé | Modéré à élevé |
| Résistance chimique | Très élevé | Élevé | Modéré |
| Difficulté du processus | Très élevé | Élevé | Modéré |
| Attention de recuit | Habituellement requis | Souvent recommandé | Souvent recommandé |
| Ajustement typique | Joints, bagues, fixations chimiques, isolants haute température | Supports, pièces de pompe, accessoires chimiquement exposés | Carters, gabarits, pièces de structure légères |
| Coût matériel relatif | Élevéest | Moyen à élevé | Milieu |
Pour les supports et luminaires chimiquement exposés où le PEEK est sur-spécifié, la voie PPS-CF est une alternative pratique à haute température. Il offre un équilibre utile entre rigidité, résistance à la chaleur et maturité du processus pour les pièces personnalisées qui n'ont pas besoin de l'enveloppe de propriétés complète du PEEK.
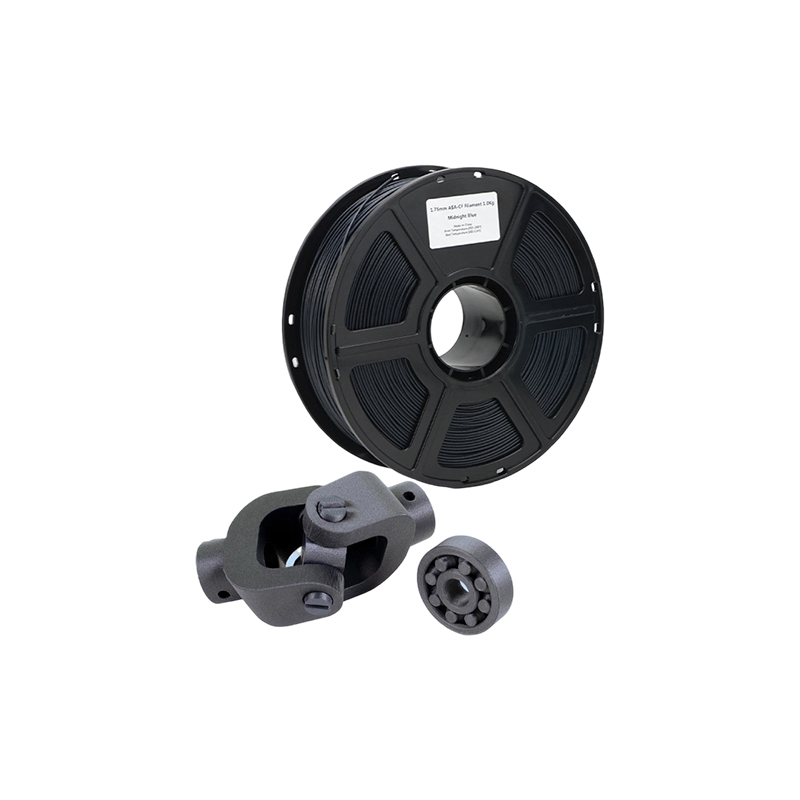 Impression 3D en fibre de carbone PPS CF pour pièces fonctionnelles Une option de matériau FDM haute température pour les supports et fixations chimiquement exposés nécessitant de la rigidité, de la résistance à la chaleur et une maturité de processus sans surspécification au niveau du PEEK. Voir le produit →
Le choix final doit être fait avec le dessin, l'environnement de service et le plan de validation en main. Un matériau plus facile à imprimer peut toujours échouer si la conception ignore la direction des couches ou l'exposition aux produits chimiques. Un matériau plus difficile à imprimer peut néanmoins constituer le choix le moins risqué si l’application a réellement besoin de ses propriétés. C'est pourquoi un tableau comparatif des matériaux est un point de départ et non un bon de commande.
Des règles de conception qui maintiennent les pièces en PEEK hors de la corbeille
Le PEEK est résistant, mais il ne pardonne pas une mauvaise géométrie d'impression. De grandes zones planes, des changements brusques d'épaisseur et des coins internes pointus concentrent les contraintes thermiques. La pièce peut survivre à l'impression puis bouger pendant le recuit ou l'usinage. Concevez dès le début pour la stabilité thermique et le processus devient plus prévisible.
Utilisez des rayons généreux dans les coins internes. Transition progressive entre les sections épaisses et fines. Évitez les longues portées non soutenues où les premières couches doivent transporter leur propre chaleur. Si une face plane est essentielle, envisagez une surépaisseur d'usinage plutôt que d'imprimer la surface finale. Les nervures peuvent améliorer la rigidité, mais elles créent également des différences de masse thermique ; une disposition de nervures qui fonctionne dans le moulage par injection n'est peut-être pas la meilleure disposition pour l'extrusion de matériaux.
Pensez à l'orientation des calques avant de finaliser le dessin. Si une pièce en PEEK subit une charge de traction sur plusieurs couches, la conception peut nécessiter une plus grande épaisseur de section ou une orientation de construction différente. Si la pièce doit être usinée après impression, laissez suffisamment de stock pour l'opération de finition et définissez les références qui survivront au recuit. Une belle surface imprimée n'est pas utile si l'alésage critique bouge après le traitement thermique.
Les tolérances méritent une conversation séparée. L'impression peut contenir une bande de tolérance pratique pour de nombreuses caractéristiques, mais le comportement de dilatation thermique et de retrait du PEEK rend plus difficiles les tolérances serrées sur les grandes dimensions. Lorsqu'un dessin nécessite des ajustements de roulements, des rainures d'étanchéité ou une planéité sur une grande face, prévoyez une finition CNC de précision. C'est souvent le moyen le plus économique de combiner les propriétés du matériau PEEK avec le contrôle dimensionnel de l'usinage.
Lorsque les impressions PEEK nécessitent des tolérances serrées, le fraisage CNC de précision est souvent l'étape de finition qui rend la conception pratique. Il peut établir des références, nettoyer les interfaces critiques et intégrer la pièce dans le plan d'inspection convenu sans obliger l'imprimeur à respecter toutes les tolérances en une seule opération.
 Fraisage CNC de précision pour PEEK et moules à tolérance serrée Une option d'usinage pour établir des références, nettoyer les interfaces critiques et manipuler des moules grand format lorsque les pièces imprimées en PEEK nécessitent des tolérances plus strictes. Voir le produit →
Pensez également au montage. Les pièces PEEK peuvent être assemblées avec des inserts, des attaches ou un adhésif, et chaque méthode a une limite thermique. Une conception stable à température ambiante peut se desserrer après des cycles de chaleur répétés. Si la pièce doit être scellée, vérifiez que la surface imprimée et les marques d'usinage ne créent pas de chemins de fuite. S'il glisse ou tourne, vérifiez le sens de l'usure par rapport à l'orientation de la couche.
Qu'est-ce qui détermine le coût de l'impression 3D en polyéther éther cétone
Le PEEK coûte cher avant le démarrage de l'imprimante. Le coût des matériaux est élevé, la machine est spécialisée et la construction est lente. Ce ne sont là que les coûts visibles. Un devis réaliste tient également compte du séchage, du préchauffage de la chambre, de la longue occupation de la machine, du recuit, de l'inspection, du retrait du support et du risque de mise au rebut. Les acheteurs qui comparent uniquement le prix du filament seront surpris par l’écart entre les fournisseurs.
- Matériau et taille du lot. Les petites commandes peuvent entraîner une prime matérielle car le fournisseur doit ouvrir, sécher et qualifier un lot pour un court terme.
- Le temps des machines. Les constructions à haute température sont lentes et la chambre chauffée consomme de l'énergie avant le dépôt de la première couche.
- Géométrie et support. Les pièces hautes, les supports denses et les accès difficiles augmentent le temps de construction et le travail de post-traitement.
- Recuit et montages. Un cycle thermique contrôlé peut nécessiter des luminaires dédiés pour éviter toute distorsion.
- Surépaisseur d'usinage. L'impression quasi nette et la finition CNC peuvent être plus prévisibles que l'impression jusqu'à la tolérance finale.
- Inspection. Les rapports dimensionnels, la traçabilité des matériaux et les coupons de test augmentent les coûts, mais réduisent le risque d'accepter une pièce qui ne peut pas être validée.
- Mettre au rebut et retravailler. PEEK ne tolère pas les raccourcis de processus. Un fournisseur qui propose sans allocation de rebut peut récupérer le coût ailleurs.
La conversation sur les coûts doit donc commencer par la candidature et les critères d’acceptation. S'il s'agit d'une pièce non critique, un plan d'inspection plus simple peut suffire. Si la pièce est un joint chimique ou un isolant haute température, le coût de validation fait partie du produit. Un bon fournisseur séparera l’ingénierie ponctuelle, les coûts de construction, la finition et l’inspection afin que l’acheteur puisse voir où va l’argent.
Le volume modifie l’équation mais ne supprime pas la charge du processus. Le PEEK n’est pas un matériau dans lequel une commande importante devient automatiquement bon marché. Le fournisseur peut avoir besoin de montages dédiés, d'une traçabilité des lots et d'un profil d'impression stable avant la mise à l'échelle. Pour les travaux personnalisés à faible volume, l’objectif pratique est d’abord la répétabilité, puis l’amélioration des prix grâce à l’imbrication, à la disposition de la construction et à l’efficacité de la finition.
Quand un service d’impression 3D PEEK a du sens, et quand ce n’est pas le cas
Un service d'impression 3D PEEK est plus judicieux lorsque la pièce est géométriquement complexe, que le volume est faible à modéré et que l'application nécessite la combinaison de chaleur, de résistance chimique et de performances mécaniques du matériau. Les prototypes fonctionnels, les petites séries de production, les pièces de rechange et les conceptions avec des canaux internes ou des assemblages consolidés sont des candidats naturels. L'impression peut également raccourcir le chemin depuis l'itération de conception jusqu'à une pièce testable lorsque l'alternative est un long programme de moule ou d'usinage.
Cela a moins de sens lorsque la pièce est simple, grande et géométriquement conviviale à usiner. Un bloc, un anneau ou une plaque simple peut être plus rapide et plus économique sous forme de stock PEEK, en particulier lorsque des tolérances serrées sont requises. L'impression est également mal adaptée lorsque la conception nécessite une finition de surface qui nécessiterait un travail manuel important, ou lorsque la pièce sera exposée à des conditions non adaptées au PEEK, telles qu'une exposition prolongée aux ultraviolets sans protection. Le PEEK est un matériau résistant, mais ce n’est pas un matériau universel.
La question du volume est importante. À très faible volume, l’impression évite l’outillage et peut produire rapidement une forme complexe. À volume plus élevé, les aspects économiques peuvent s'orienter vers le moulage par compression, l'usinage ou un autre processus, en fonction de la géométrie et des tolérances. La bonne réponse n’est pas une règle basée sur une seule quantité. Il s'agit d'une comparaison du coût total, du délai de livraison, du risque et de la valeur de la liberté de conception.
Pour les luminaires, les boîtiers et les pièces structurelles légères où la température continue est inférieure à la plage du PEEK, le PAHT-CF peut constituer une solution plus pratique en fibre de carbone en nylon haute température. Il peut réduire la charge de travail tout en offrant une rigidité et des performances thermiques utiles pour de nombreuses pièces industrielles.
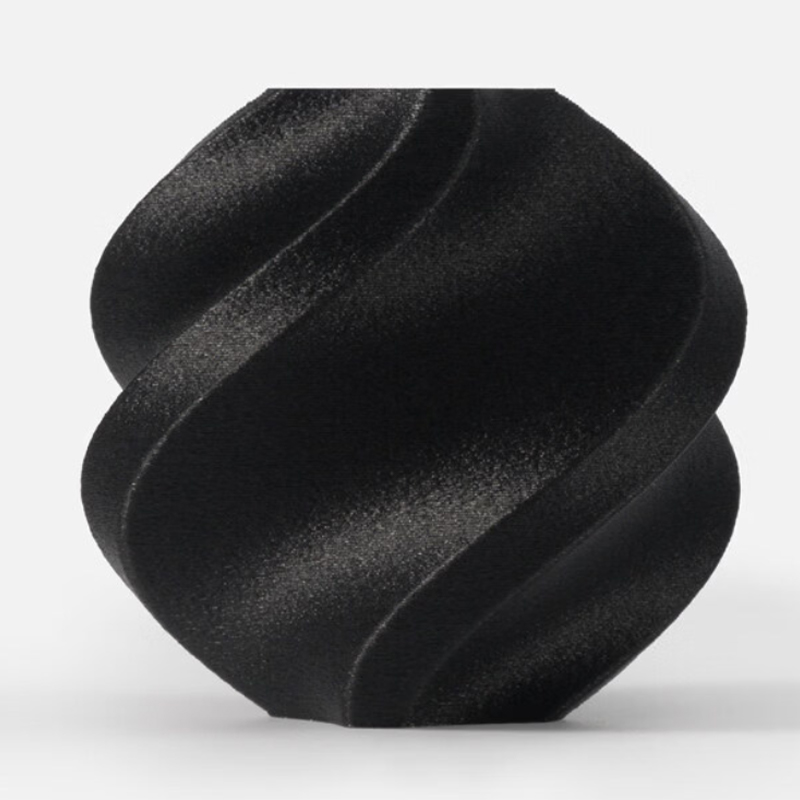 Impression 3D en fibre de carbone en nylon haute température PAHT CF Une voie FDM pratique pour les fixations et boîtiers structurels légers nécessitant une rigidité et des performances thermiques inférieures à la plage du PEEK, avec un fort rapport résistance/poids. Voir le produit →
Un bon prestataire de services vous dira quand le PEEK n’est pas la meilleure utilisation du budget. Ce n’est pas un échec commercial ; c'est un signe que le fournisseur évalue la demande. Demandez une vue côte à côte du PEEK, un composé haute température et un tracé usiné ou métallique si ces options sont pertinentes. Le meilleur itinéraire est celui qui répond à la fonction avec le moins de risques incontrôlés.
Contrôles de qualité à demander auprès d'un fabricant d'impression 3D PEEK
Le contrôle de qualité du PEEK doit être proportionnel au risque. Un contrôle visuel ne suffit pas pour un joint chimique, un isolant haute température ou un support porteur. L'acheteur doit demander la preuve que le matériau, la machine et le cycle thermique ont été contrôlés. Le package exact peut varier, mais les catégories sont cohérentes.
- Traçabilité des matériaux. La qualité, le lot, le certificat du fournisseur et l'historique de stockage doivent être disponibles. Si le fournisseur ne peut pas identifier le lot, les revendications de propriété sont difficiles à défendre.
- Registre de séchage et de stockage. Un simple journal peut montrer que le filament a été séché et protégé avant la fabrication.
- Construire un enregistrement. L'imprimante, la buse, la hauteur de couche, la température de la chambre, l'orientation de la construction et toute interruption doivent être documentées.
- Enregistrement de recuit. La vitesse de rampe, la température de trempage, le temps de maintien, la vitesse de refroidissement et le dispositif utilisé doivent être traçables jusqu'à la pièce ou au lot.
- Rapport dimensionnel. Les caractéristiques critiques doivent être mesurées après le recuit et la finition, pas avant.
- Validation des matériaux. Les données de densité, de cristallinité ou de coupon mécanique peuvent étayer la revendication du procédé, en particulier pour un nouveau matériau ou une application critique.
- Examen non destructif. L'inspection visuelle, le contrôle de masse et, lorsque cela est justifié, l'inspection par tomodensitométrie ou par ultrasons peuvent révéler des vides internes ou des défauts de couche.
Demandez comment le fournisseur gère un échec de construction ou d’inspection. Une pièce PEEK hors tolérance après recuit ne doit pas être retravaillée en silence sans un nouveau plan d'inspection. L'acheteur doit savoir si la pièce a été mise au rebut, retravaillée ou acceptée dans le cadre d'une dérogation. Ce niveau de discipline a plus de valeur qu’une brochure sur papier glacé.
La confidentialité fait également partie de la conversation sur la qualité. Les pièces en PEEK apparaissent souvent lors du développement de nouveaux produits et les dessins peuvent révéler la fonction de l'assemblage. Un fournisseur qui gère le travail OEM mondial doit avoir une approche claire en matière de contrôle des fichiers, d’accès et de communication sur le projet. L’acheteur ne devrait pas avoir à choisir entre la transparence des processus et la protection de la propriété intellectuelle.
La place de Jiaheng dans un programme de construction haute performance
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. fonctionne comme un partenaire de fabrication de précision à guichet unique plutôt que comme une imprimerie à processus unique. La gamme de services publiée couvre l'impression 3D, l'usinage CNC, la coulée et la réplication sous vide, ainsi que la finition de surface. Cette combinaison est utile lorsqu'une évaluation PEEK se transforme en un programme plus large comprenant des prototypes en polymère, des supports métalliques, des copies de moules en silicone et une finition cosmétique.
La gamme d'impression 3D publiée comprend la résine SLA, la résine DLP, le nylon SLS, le métal SLM et les plastiques FDM. Dans FDM, les pages de matériaux incluent le PLA, le PETG et l'ABS standards, ainsi que des options haute température telles que le HT-PLA, le PAHT-CF et le PPS-CF. La gamme SLS comprend du nylon noir, du nylon blanc et du nylon avec fibre de verre. La gamme SLM comprend des alliages d'aluminium, de l'acier inoxydable, des alliages de titane et des aciers à outils. Ces itinéraires ne remplacent pas un processus PEEK validé, mais ils offrent à l'acheteur des alternatives pratiques lorsque l'application n'a pas besoin de l'enveloppe PEEK complète.
Pour un programme qui commence par une exigence de type PEEK, la première étape consiste à séparer les propriétés indispensables du matériau préféré. Si la résistance chimique et la chaleur continue sont essentielles, le PEEK peut rester la référence. Si la pièce a principalement besoin de rigidité, de résistance à la chaleur et de structure légère, le PPS-CF ou le PAHT-CF peuvent suffire. Si la pièce nécessite une résistance au niveau du métal ou une conductivité thermique, le titane SLM ou l'acier inoxydable peuvent être une meilleure solution. Si la conception nécessite une surface esthétique lisse ou un boîtier de couleur assortie, les options de finition de surface font partie du plan.
Jiaheng prend également en charge le fraisage CNC, le tournage CNC et le fraisage CNC de précision, ce qui est important pour les pièces PEEK qui nécessitent des interfaces étroites après l'impression. Le moulage sous vide et la réplication de moules en silicone peuvent prendre en charge la production de ponts ou de copies en faible volume lorsque le matériau et la géométrie le permettent. La peinture, le revêtement, la gravure au laser, le polissage, le sablage, la galvanoplastie, l'anodisation et le traitement des pièces transparentes complètent le post-traitement. La valeur n’est pas que chaque projet utilise tous les services ; c'est que les transferts entre l'impression, l'usinage, la finition et l'inspection peuvent être gérés en un seul endroit.
Étant donné que le PEEK ne figure pas parmi les pages de documents publiées, un acheteur ayant une exigence obligatoire en matière de PEEK devrait l'indiquer tôt. L'équipe peut examiner le dessin, la température, l'exposition chimique, la tolérance et le volume, puis confirmer si le PEEK est le bon choix ou si une voie comparable est plus pratique. Cette conversation est plus utile que de forcer chaque pièce haute performance à porter un seul nom de matériau.
Approvisionnement en pièces imprimées en PEEK 3D : fabricant, fournisseur ou grossiste ?
Les mots fabricant, fournisseur et grossiste sont souvent utilisés de manière interchangeable dans le sourcing, mais ils signifient des choses différentes pour une pièce PEEK personnalisée. Un fabricant contrôle le processus d’impression, de cycle thermique, d’usinage et d’inspection. Un fournisseur peut coordonner le travail mais ne pas être propriétaire du processus. Un grossiste est plus pertinent pour les formes de stock standard, les filaments ou les composants de catalogue que pour une pièce imprimée personnalisée avec un dossier de validation. Pour un composant PEEK critique, l’acheteur doit savoir qui contrôle réellement le processus.
Cela ne veut pas dire qu’un fournisseur ne peut pas être utile. Un fournisseur compétent peut gérer la communication, la documentation qualité, la logistique et plusieurs processus. Le risque apparaît lorsque l'acheteur suppose que le fournisseur est le fabricant et découvre ensuite que l'enregistrement du processus est contrôlé par un tiers. Demandez directement : qui imprime la pièce, qui la recuit, qui l'usine et qui signe le rapport d'inspection ? Si la réponse change à chaque étape, la responsabilité qualité doit être claire.
Une bonne demande de devis pour l'impression 3D PEEK doit inclure le dessin, la fonction de la pièce, la température de service, l'exposition chimique, la durée de vie attendue, les dimensions critiques, les exigences de surface, le niveau d'inspection et la quantité cible. Il doit également indiquer si le PEEK est obligatoire ou si le fournisseur peut proposer une alternative. Ce dernier point peut permettre d’économiser beaucoup de temps et d’argent.
Pour les programmes OEM mondiaux, ajoutez tôt les exigences commerciales : Incoterms, emballage, étiquetage, confidentialité et contrôle des modifications. Un prix pièce bas peut être effacé par un envoi qui arrive sans la documentation appropriée ou par une pièce dont il est impossible de retracer son lot de matériaux. La décision d'approvisionnement doit être basée sur le package total livré, et non sur la seule ligne de devis.
Applications où l’impression 3D PEEK gagne sa place
Le PEEK est souvent évalué dans les domaines de l’automobile, de l’aérospatiale, du pétrole et du gaz, des semi-conducteurs, des équipements médicaux, de la robotique et des machines industrielles. Le fil conducteur n’est pas une seule industrie ; c'est une combinaison de chaleur, de produits chimiques, d'usure et de poids. Une pièce qui ne voit que l'air à température ambiante n'a peut-être pas besoin de PEEK. Une pièce soumise à un fluide chaud, à des nettoyages répétés ou à une charge soutenue à température élevée a de meilleurs arguments.
Dans les équipements automobiles et industriels, le PEEK peut être envisagé pour les composants sous le capot, les joints, les bagues, les patins d'usure et les fixations qui sont exposées à la chaleur ou aux produits chimiques. Dans le secteur pétrolier et gazier, la résistance chimique et la stabilité dimensionnelle peuvent être importantes pour les joints, les isolants et les composants de fond de trou, bien que les exigences de validation soient sévères. Dans la fabrication de semi-conducteurs et de produits électroniques, le PEEK peut apparaître dans la manipulation des plaquettes, les montages de test et les pièces isolantes où la génération de particules et l'exposition chimique sont importantes. Dans les équipements médicaux, le PEEK est utilisé dans les instruments et les composants de dispositifs, mais les applications implantables ou en contact avec le patient nécessitent un processus réglementaire distinct du processus d'impression.
Les programmes de robotique et de drones ou eVTOL commencent souvent par une réduction de poids. Le PEEK peut être utile lorsqu'une pièce en polymère haute température doit également être solide et résistante aux produits chimiques, mais ce n'est pas automatiquement le choix le plus léger ou le plus économique. Un composé haute température en fibre de carbone, une pièce additive métallique ou une conception en aluminium usiné peuvent être meilleurs pour un support ou un boîtier donné. La bonne réponse dépend du chemin de charge, de l’exposition thermique et du volume de production.
L’électronique grand public est un autre domaine où le choix des matériaux doit être remis en question. Le PEEK peut offrir une résistance à la chaleur et une stabilité dimensionnelle aux luminaires internes, mais les boîtiers cosmétiques nécessitent souvent une finition de surface et un contrôle des couleurs qui peuvent être plus faciles avec d'autres polymères. Si la pièce est un composant interne fonctionnel, le PEEK peut être justifié. S'il s'agit d'une coque visible, le coût de finition et le risque de défauts de surface peuvent dépasser le bénéfice matériel.
Le mode de défaillance courant consiste à spécifier PEEK pour chaque application hautes performances sans vérifier l'état de service réel. Une meilleure approche consiste à répertorier les exigences, à les classer et à tester les deux principales voies de matériaux. Cela représente plus de travail en amont, mais cela réduit le risque d'avoir une pièce coûteuse qui résout le mauvais problème.
FAQ : Impression 3D en polyéther éther cétone
L’impression 3D en polyéther éther cétone est-elle possible sur une imprimante de bureau normale ?
Généralement non. Le PEEK a besoin d'une hotend haute température, d'une chambre chauffée, d'une surface de construction qui tolère la chaleur et d'une stratégie de refroidissement contrôlée. Une imprimante de bureau standard peut atteindre une température de buse élevée sur le papier, mais elle ne peut souvent pas maintenir la température de la chambre ou gérer la charge thermique pour une construction fiable. Même sur une machine performante, le processus nécessite un profil validé et un recuit post-impression.
De quelles températures de buse et de chambre le PEEK a-t-il besoin ?
Les valeurs exactes dépendent de la qualité et de l'imprimante, mais le PEEK est traité bien au-delà des plastiques techniques standards. Les températures des buses sont généralement supérieures à 350 °C et les températures de la chambre sont souvent comprises entre 150 °C et 200 °C. Certains processus utilisent une température de chambre plus basse et reposent sur le recuit. Les acheteurs doivent demander la fenêtre validée du fournisseur plutôt qu'un seul numéro copié à partir d'une fiche technique.
Pourquoi le PEEK doit-il être recuit après l'impression ?
Le recuit peut augmenter la cristallinité et soulager les contraintes résiduelles de la construction couche par couche. Cela peut améliorer la stabilité dimensionnelle et prendre en charge le profil de propriété attendu par l’application. Le risque est qu’un recuit mal maîtrisé puisse déformer la pièce. Le cycle doit être adapté à la géométrie et à l'épaisseur de la paroi, avec des contrôles dimensionnels après le cycle.
Le PEEK imprimé en 3D est-il aussi résistant que le PEEK usiné ?
Pas automatiquement. L'extrusion de matériau crée des limites de couches, de sorte que la pièce peut être anisotrope. Une pièce PEEK imprimée et recuite peut bien fonctionner en compression ou dans des directions alignées avec les couches, mais elle peut ne pas correspondre à une pièce usinée dans toutes les directions. Pour les pièces fortement chargées, la conception doit tenir compte de l'orientation des couches et peut nécessiter un usinage, des sections plus épaisses ou un processus différent.
Les pièces en PEEK peuvent-elles être usinées après une impression 3D ?
Oui. De nombreuses pièces hautes performances sont imprimées presque en forme, puis usinées sur des interfaces critiques. Cela peut améliorer la tolérance, la planéité et la finition de surface. Le plan d'usinage doit tenir compte de l'état de contrainte du matériau imprimé et du cycle de recuit, et l'inspection finale doit avoir lieu après toutes les étapes thermiques et d'usinage.
Combien coûte l’impression 3D PEEK ?
Il n’y a pas de prix unique utile sans géométrie et niveau de validation. Les risques liés aux matériaux, au temps machine, au retrait du support, au recuit, à l'usinage, à l'inspection et aux rebuts y contribuent tous. Une petite partie simple et une grande partie critique peuvent différer considérablement. La meilleure approche consiste à proposer la pièce avec un plan d’inspection clair et une allocation distincte pour l’ingénierie et la finition.
Le PEEK est-il alimentaire ou biocompatible ?
Ne considérez pas « PEEK » comme une approbation générale. Les applications médicales et en contact avec les aliments dépendent de la qualité spécifique, des additifs, du traitement, du nettoyage et du processus réglementaire. Une pièce imprimée peut également présenter des caractéristiques de surface et de porosité différentes d'une pièce usinée ou moulée. Ces applications nécessitent un examen de conformité dédié, et non un seul nom matériel.
Quelle est la différence entre le PEEK et le PPS-CF pour l'impression 3D ?
Le PEEK offre généralement un plafond de propriétés plus élevé, notamment en termes de résistance thermique et chimique, mais il exige également davantage de contrôle du processus et de coûts. Le PPS-CF est un composé de fibre de carbone haute température qui peut constituer un choix pratique pour les luminaires, les supports et les pièces chimiquement exposées qui n'ont pas besoin de l'enveloppe PEEK complète. Le bon choix dépend de la condition de service et du plan de validation.
Comment demander un devis à un fabricant d’impression 3D PEEK ?
Envoyez le dessin, la fonction, la température de service, l'exposition chimique, les dimensions critiques, les exigences de surface, le niveau d'inspection et la quantité cible. Préciser si le PEEK est obligatoire ou si des alternatives peuvent être proposées. Demandez qui contrôle l’impression, le recuit, l’usinage et l’inspection. Ces informations produiront un devis plus utile qu’un seul dessin.
Jiaheng fournit-il l’impression 3D PEEK ?
PEEK ne figure pas parmi les pages de matériel publiées. Les itinéraires disponibles incluent le nylon SLS, le PPS-CF, le PAHT-CF, d'autres plastiques FDM, les résines SLA et DLP, les métaux SLM, l'usinage CNC, le moulage sous vide et la finition de surface. Si le PEEK est obligatoire, partagez les exigences de candidature afin que l'équipe puisse confirmer s'il s'agit de la bonne solution ou si un itinéraire comparable est plus pratique.
Continuez à explorer la voie de la fabrication
Si vous comparez une exigence PEEK avec d'autres solutions hautes performances, il est utile de voir l'ensemble du processus avant de prendre la décision relative au matériau. Une plate-forme de fabrication unique peut comparer l'impression sur polymère, l'impression sur métal, la finition CNC et le traitement de surface dans le cadre d'une seule conversation sur la qualité.
L’étape suivante la plus utile consiste à mettre côte à côte le dessin et les conditions de service. Cela donne au fournisseur suffisamment d'informations pour recommander le PEEK, un composé haute température, une voie métallique ou une conception usinée sans deviner. Cela donne également à l’acheteur une base claire pour comparer le prix, le délai de livraison et le risque.
L’impression 3D en polyéther éther cétone est une option intéressante pour la bonne pièce, mais ce n’est pas un raccourci en matière d’ingénierie. Le matériau récompense un séchage contrôlé, une chaleur stable dans la chambre, une orientation réfléchie, un recuit documenté et une inspection après traitement thermique. Cela punit les hypothèses. Un fournisseur qui peut expliquer ces contrôles est plus précieux qu'un fournisseur qui répertorie simplement le PEEK sur une page de matériau.
Pour les acheteurs, la solution pratique consiste à définir la fonction, à classer les exigences et à comparer au moins deux itinéraires. Le PEEK peut être la bonne solution pour un joint chimique, un isolant haute température ou une pièce d'usure. PPS-CF, PAHT-CF, nylon SLS, métal SLM, CNC de précision ou une combinaison peuvent être la meilleure réponse pour un support, un boîtier, un luminaire ou un prototype. Le but n’est pas d’éviter le PEEK. L’objectif est de l’utiliser là où ses propriétés résolvent un problème réel et où le procédé peut être validé.
Coordonnées
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
AJOUTER
-

Bâtiment 7, n° 188, section Hongni de la route Zha Wang, sous-district de Danghu, ville de Pinghu, ville de Jiaxing, province du Zhejiang, Chine
Copyright© 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. Fabricants de plates-formes de fabrication intelligentes intégrées OEM/ODM
